En un sistema de mojado continuo la solución no llega a la plancha mediante un rodillo tomador que alterna contactos, sino como una película que se genera, dosifica y transfiere de forma continua a través de una cadena de rodillos. La idea general es sencilla; la ejecución mecánica no lo es. Materiales, contactos, velocidades relativas, accionamientos y funciones auxiliares cambian entre fabricantes y modelos.
Por eso este artículo no propone una batería universal ni valores de ajuste genéricos. Su objetivo es explicar dónde se forma la película, qué variables mecánicas gobiernan su transferencia y cómo diagnosticar una desviación sin confundir la unidad de mojado con el circuito químico que prepara y recircula la solución.
Qué significa realmente “mojado continuo”
La expresión “toma continua” procede de una clasificación práctica frente a los sistemas convencionales con rodillo tomador o ductor de contacto alternativo. En los sistemas de película, la alimentación principal se mantiene mediante contactos continuos entre rodillos, de modo que la solución avanza hacia la plancha sin depender de ese ciclo intermitente.
El principio general se explica en Sistemas de mojado en offset: tipos, funcionamiento y regulación. Aquí nos centramos únicamente en la arquitectura continua o de película.
Para comparar este principio con la alimentación mediante tomador de contacto alternativo, véase Sistema convencional de mojado en offset: funcionamiento, regulación y mantenimiento.
Heidelberg denomina Alcolor a su sistema de mojado de película y, en Hycolor Pro, identifica como punto crucial la zona entre rodillo de cubeta y rodillo dosificador. Komori describe Komorimatic como un sistema que forma una película fina y uniforme utilizando el mínimo aporte de agua compatible con el proceso. Son dos ejemplos actuales del mismo principio general, pero no deben interpretarse como construcciones idénticas.
La película comienza en la zona de dosificación
En una arquitectura de película, el primer objetivo es transformar el volumen disponible en la cubeta en una capa controlada sobre la superficie de un rodillo. En muchos sistemas modernos, esa dosificación se produce en el contacto entre un rodillo de cubeta y un rodillo dosificador.
Heidelberg explica que en Hycolor Pro la película de solución se origina principalmente en esa zona y que el ajuste relativo entre ambos rodillos controla la distribución transversal. La versión automatizada incorpora sensores y motores para medir y corregir la posición de los rodillos incluso durante producción.
Este ejemplo es útil porque muestra que “dar más o menos agua” puede significar en realidad modificar una condición mecánica de dosificación. En otra prensa, el mecanismo concreto puede depender más de velocidad, presión de contacto, accionamiento diferencial o una combinación prevista por el fabricante.
Funciones de los rodillos dentro del sistema
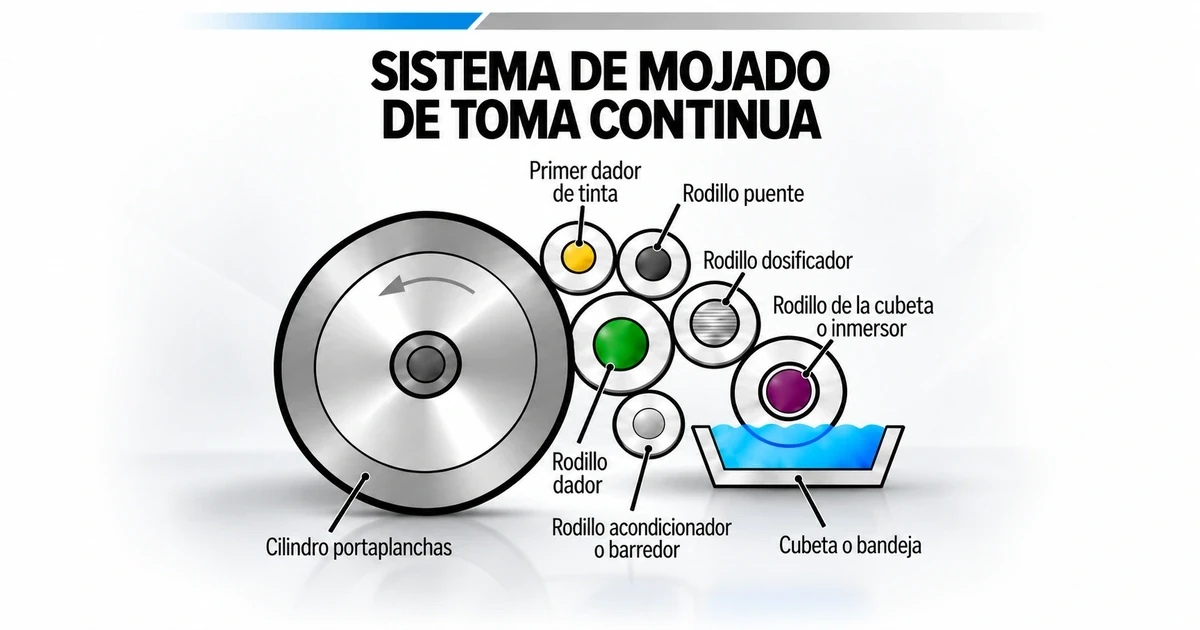
Aunque los nombres varían, pueden distinguirse varias funciones:
- Rodillo de cubeta: toma solución de la zona de alimentación.
- Rodillo dosificador: participa en la formación del espesor de película que continuará hacia la plancha.
- Rodillo distribuidor u oscilador: uniforma la película y puede incorporar movimiento axial o una relación de velocidad específica.
- Rodillo dador de mojado: transfiere la solución a la plancha.
- Rodillos auxiliares o puente: aparecen en determinadas configuraciones para funciones específicas de acondicionamiento, limpieza o relación con el entintado.
El número de rodillos y su secuencia no debe fijarse como regla. La documentación técnica de una prensa puede mostrar elementos adicionales, contactos con el tren de tinta o rodillos que cambian de función según el modo seleccionado.
La selección de materiales, dureza, estabilidad dimensional y compatibilidad química se desarrolla en Rodillos de entintado y mojado en offset: función, ajuste y mantenimiento.
Contacto, presión y paralelismo
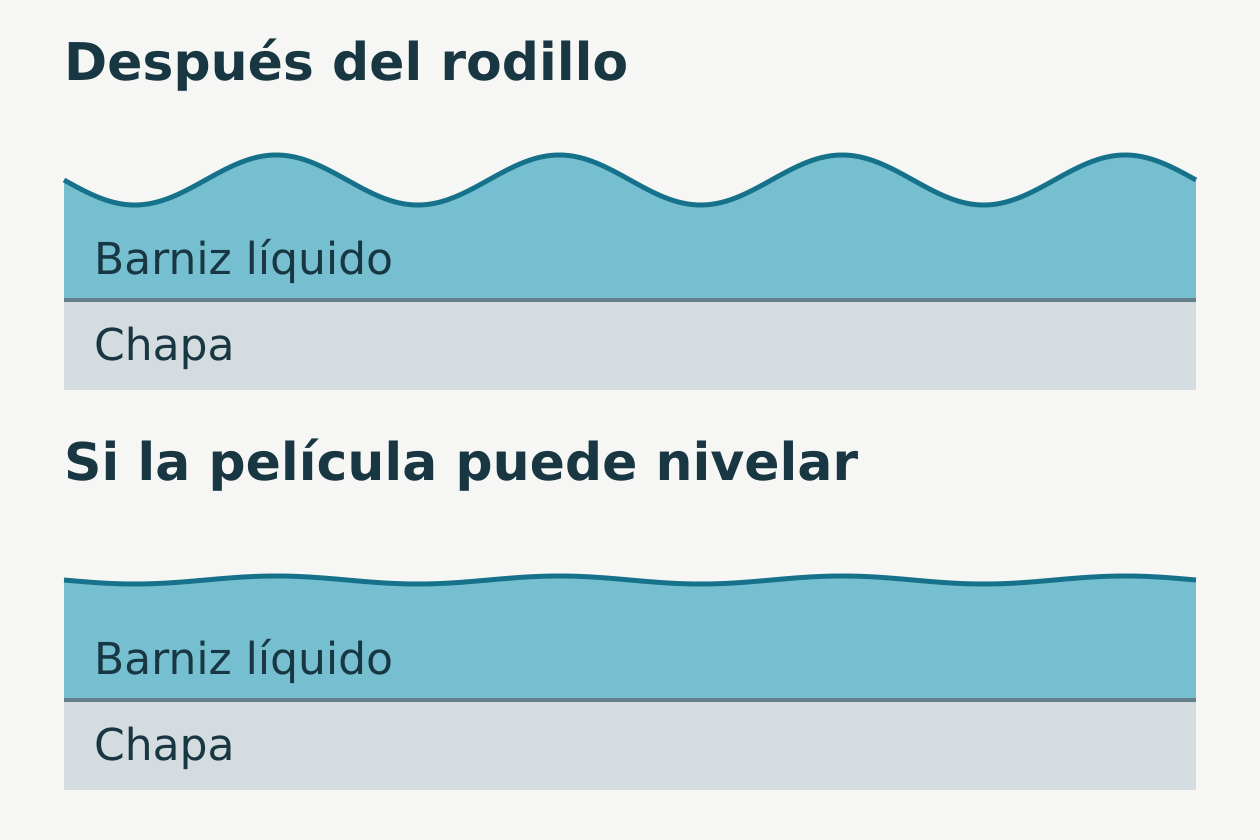
La película se divide y transfiere en cada contacto. Si un rodillo apoya de forma desigual a lo ancho, la dosificación puede quedar sesgada transversalmente aunque la solución esté químicamente correcta. Por eso paralelismo, geometría y condición superficial forman parte del diagnóstico de mojado.
Hycolor Pro ilustra esta sensibilidad con dos accionamientos, uno por cada lado, y sensores que muestran la posición relativa del rodillo de cubeta y el dosificador. Heidelberg permite así corregir el aporte en un lado del pliego sin modificar necesariamente todo el ancho.
La lección general no es copiar ese ajuste en otra prensa, sino entender que una diferencia izquierda-derecha puede tener una causa mecánica localizada. Las franjas de contacto y cotas de regulación deben comprobarse siempre contra el manual del equipo concreto.
Velocidades relativas y compensación de velocidad
En varios sistemas de película, la velocidad periférica de determinados rodillos forma parte de la estrategia de dosificación y transferencia. Heidelberg describe Alcolor como una unidad de mojado de película con compensación de velocidad; Manroland también incorpora compensación inteligente de velocidad en sus unidades de entintado y mojado actuales.
Esto significa que la relación entre velocidad de máquina y película de mojado puede estar compensada por diseño. No conviene asumir que un porcentaje de velocidad o una relación diferencial tomada de otra prensa sea transferible.
Si el defecto aparece únicamente al aumentar producción, debe comprobarse si el sistema mantiene la relación de velocidad prevista, si los rodillos están dentro de sus cotas y si la película permanece estable. Antes de atribuirlo a la química conviene descartar esa parte mecánica.
El dador de mojado y la transferencia a plancha
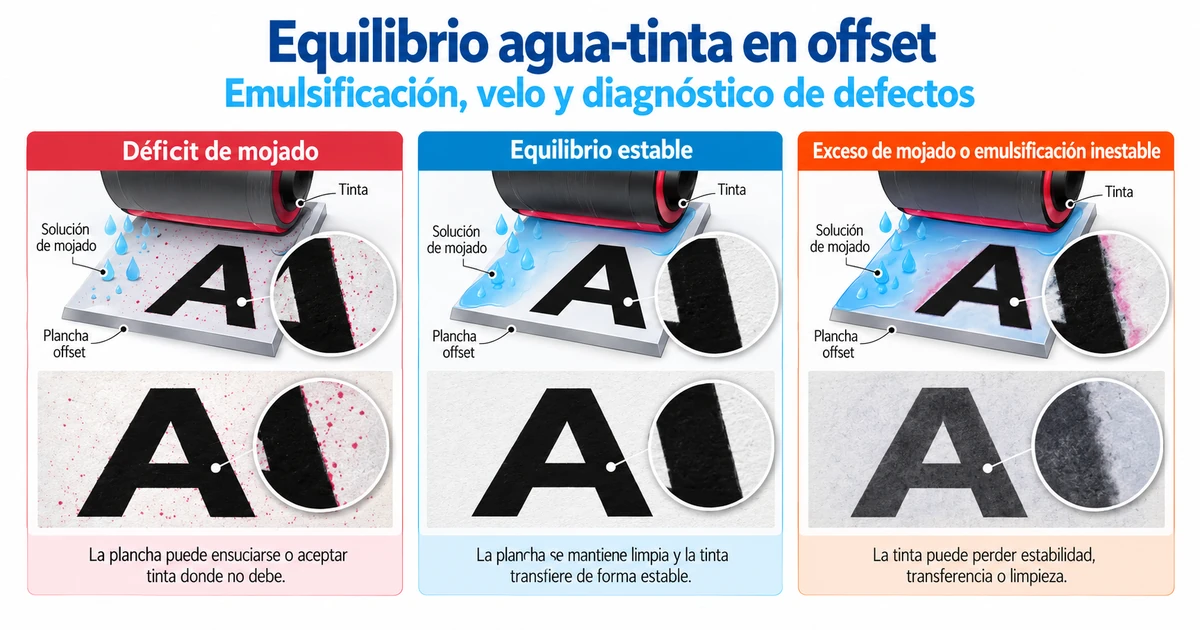
El último contacto del tren de mojado debe depositar una película suficientemente uniforme sobre la plancha. Una falta localizada puede manifestarse como tendencia al velo o ensuciamiento en zonas no imagen; un exceso puede aumentar la interacción agua-tinta y alterar la estabilidad.
Sin embargo, ninguno de esos síntomas identifica por sí solo la causa. Una plancha contaminada, un rodillo deteriorado, una solución fuera de condición o una batería de tinta inestable pueden producir síntomas parecidos.
La física de humectación explica por qué la formación de película depende de tensión superficial, energía superficial y mojabilidad. La unidad mecánica solo puede transferir correctamente una solución que también sea compatible con la superficie y el proceso.
Rodillo puente y funciones Vario: ejemplos, no componentes universales
Algunas prensas conectan de forma controlada el tren de mojado y el de entintado mediante un rodillo puente o una función equivalente. Otras incorporan modos específicos de velocidad diferencial o limpieza. Heidelberg, por ejemplo, ofrece la función Vario dentro de Alcolor y la relaciona con la estabilidad tinta-agua y la prevención de motas.
Estas funciones deben describirse como soluciones propietarias o configuraciones concretas. No todas las unidades continuas tienen un rodillo puente ni todas utilizan el mismo mecanismo para reducir contaminación, arrancar partículas o estabilizar la película.
Cuando una prensa disponga de uno de estos modos, la secuencia de activación, velocidad y posición debe tomarse del fabricante. Convertir un comportamiento particular en “funcionamiento estándar del mojado continuo” puede inducir a ajustes incorrectos.
Materiales de rodillos: no mezclar metal y elastómero
El acabado cromado y la dureza del recubrimiento elastomérico son propiedades diferentes y no deben confundirse.
Las superficies metálicas, cerámicas o tratadas se caracterizan por su acabado, energía superficial, resistencia y condición de la superficie. Los rodillos con recubrimiento elastomérico pueden especificarse además mediante dureza Shore A, compuesto, estabilidad dimensional y resistencia química.
Böttcher dispone de familias distintas para rodillos dadores, rodillos de cubeta/dosificación y aplicaciones con IPA, IPA reducido, sin IPA, UV o funcionamiento mixto. Esa diversidad demuestra por qué la dureza no puede convertirse en una tabla universal para “rodillos de mojado continuo”.
Control químico y térmico de la solución de mojado
pH, conductividad, dureza del agua, dosificación de concentrado, contaminación, filtración, espuma y temperatura del líquido son variables importantes, pero pertenecen a la preparación y control de la solución de mojado, no a la definición mecánica de una unidad continua.
Por eso esos contenidos se concentran en Solución de mojado en offset: preparación, control y diagnóstico. El presente artículo solo los menciona cuando una desviación química puede confundirse con un problema de transferencia.
Del mismo modo, los equipos de circulación pueden integrar refrigeración, filtración, dosificación de alcohol o aditivo y mediciones de pH/conductividad. Technotrans reúne esas funciones en sistemas como beta.d, pero ese circuito auxiliar no define por sí mismo la arquitectura de rodillos.
IPA y sustitutos tampoco determinan la arquitectura
Un sistema continuo puede trabajar con diferentes formulaciones de solución siempre que máquina, rodillos y química sean compatibles. Böttcher comercializa compuestos específicos para mojado con alcohol, reducción de IPA y funcionamiento sin IPA, lo que demuestra que el material del rodillo también forma parte de la adaptación.
No existe una regla universal del tipo “mojado continuo = determinada concentración de IPA”. La reducción o eliminación del alcohol debe abordarse como cambio de proceso y se desarrolla en Alcohol isopropílico y sustitutos en offset: reducción del IPA.
Cómo ajustar sin perseguir el síntoma
Una regulación útil parte de una condición mecánica conocida y modifica una sola variable cada vez. Como procedimiento general:
- Confirmar el estado básico: limpieza, rodillos sin daños visibles, solución dentro de su referencia y plancha correcta.
- Comprobar contactos y paralelismo: según el procedimiento específico de la prensa.
- Partir del ajuste OEM: posición, velocidad y presión establecidos para esa unidad.
- Estabilizar la producción: evitar juzgar la película mientras tinta, temperatura y mojado todavía están derivando.
- Aproximarse al mínimo funcional: reducir el aporte solo mientras la plancha permanezca limpia y la impresión estable; no perseguir un “mínimo absoluto”.
- Registrar la respuesta: si una corrección solo funciona a una velocidad o en un lado, investigar la causa antes de compensarla de forma permanente.
Síntomas que pueden apuntar a la unidad mecánica
- Diferencia persistente de mojado entre lado operador y lado transmisión.
- Necesidad de ajustes muy distintos entre cuerpos equivalentes.
- Respuesta anormal al variar velocidad de producción.
- Película irregular pese a solución recién preparada y dentro de referencia.
- Bandas o zonas que coinciden con contactos, daños o contaminación de rodillos.
- Imposibilidad de alcanzar el ajuste OEM sin provocar inestabilidad.
Estos indicios justifican inspeccionar la mecánica, pero no constituyen diagnósticos automáticos. Un problema de plancha, tinta, química o temperatura puede superponerse y modificar la respuesta.
Qué no conviene hacer
- No aplicar un valor Shore a un rodillo metálico o cromado.
- No sustituir un rodillo solo porque un durómetro haya cambiado una cantidad genérica.
- No utilizar una temperatura fija de 10–15 °C como regla para cualquier prensa.
- No convertir una tabla de dureza del agua y conductividad en equivalencia universal.
- No añadir IPA como respuesta genérica a espuma o transferencia deficiente.
- No copiar franjas de contacto o relaciones de velocidad de otra máquina.
- No aumentar agua para compensar una unidad mecánicamente mal ajustada.
Mantenimiento orientado a condición
La frecuencia de limpieza o sustitución debe depender de horas de trabajo, contaminación, química, tipo de tinta, material de rodillo y especificación del fabricante. No existe una periodicidad universal ni un incremento genérico de dureza que, por sí solo, determine cuándo intervenir o sustituir un rodillo.
Es más útil registrar tendencias: dureza cuando proceda, diámetro, aspecto superficial, estabilidad del contacto, depósitos y capacidad de alcanzar las cotas OEM. Un rodillo puede mantener una dureza aparentemente aceptable y estar dimensionalmente alterado, contaminado o presentar una superficie que ya no transfiere de manera uniforme.
Relación con la estabilidad del entintaje
El sistema de mojado continuo no trabaja aislado. La película llega a una plancha que también recibe tinta y esa interacción cambia con velocidad, temperatura, reología, cobertura y estado de los rodillos.
El artículo Control del flujo de tinta y estabilización del entintaje en impresión offset explica esa dinámica global. Aquí el criterio es más limitado: confirmar que la unidad de mojado dosifica y entrega de forma reproducible la película que se le solicita.
Conclusión
La ventaja conceptual del mojado continuo es convertir la alimentación de solución en una película dosificada de forma permanente, pero el resultado depende de una mecánica precisa. Contactos, paralelismo, accionamientos, velocidades, materiales y estado superficial determinan si esa película llega uniforme a la plancha.
La regulación correcta no consiste en memorizar una dureza, una temperatura o una franja genérica. Consiste en conocer qué rodillo cumple cada función, partir de las cotas del fabricante, observar la respuesta del sistema y separar una desviación mecánica de otra química o térmica.
Fuentes y bibliografía técnica
Referencias documentales utilizadas en el artículo
- Heidelberg — Hycolor Pro: formación y control de la película entre rodillo de cubeta y dosificador.
- Heidelberg — Alcolor: unidad de mojado de película con compensación de velocidad y función Vario.
- Komori — Komorimatic: película fina y uniforme con mínimo aporte de agua.
- Manroland Sheetfed — compensación inteligente de velocidad en unidades de entintado y mojado.
- Böttcher — familias de rodillos de mojado según posición, tinta y régimen de IPA.
- technotrans — beta.d: circuito de refrigeración, filtración y dosificación separado de la batería mecánica.
Revisión técnica cerrada el 1 de octubre de 2026. Las cotas de contacto, velocidades, presiones y procedimientos de mantenimiento deben tomarse del fabricante y del modelo real de prensa.