Los defectos de impresión offset rara vez tienen una única causa. Un mismo síntoma puede proceder del soporte, la tinta, la solución de mojado, la plancha, los rodillos, la mantilla, la presión, el transporte o la propia condición térmica de la máquina. Por eso una guía útil no debe responder con una receta automática, sino ayudar a formular hipótesis, comprobarlas en un orden lógico y derivar cada problema al control especializado adecuado.
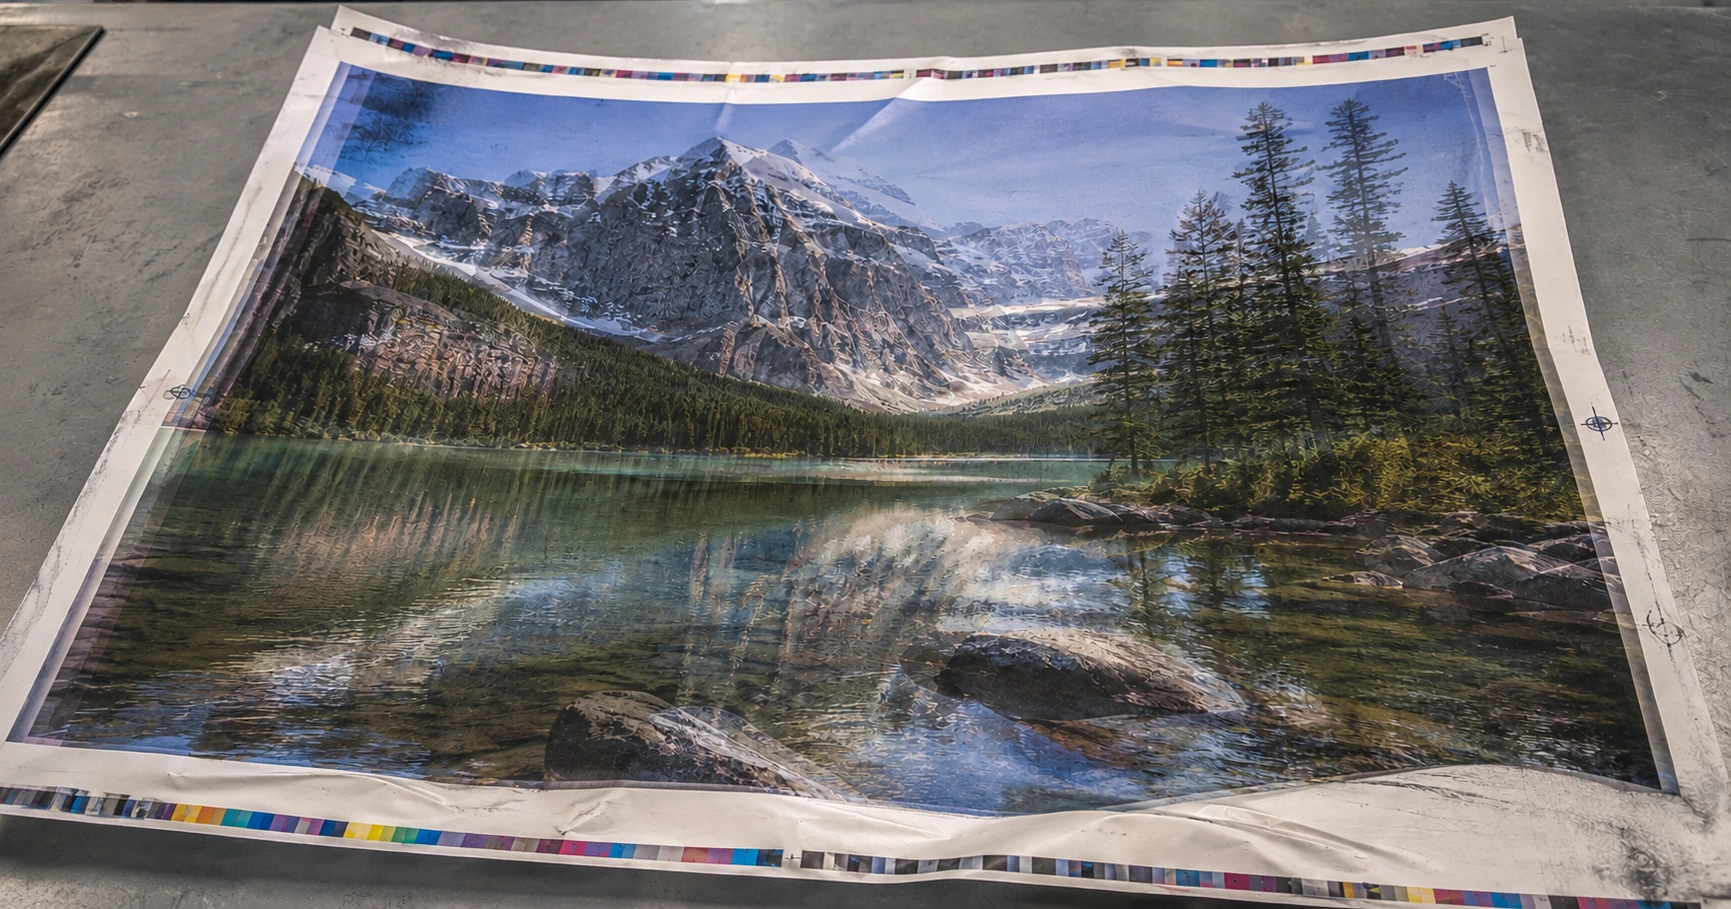
La secuencia recomendada es siempre la misma: definir el síntoma, comprobar si es repetible, registrar cuándo aparece, separar variables mecánicas de químicas y modificar una sola condición cada vez. Si el proceso todavía está derivando, conviene estabilizarlo antes de decidir qué parámetro corregir.
Antes de corregir: establecer una condición de referencia
La primera pregunta no es “¿qué toco?”, sino “¿qué ha cambiado?”. Conviene registrar máquina, cuerpo, tinta y lote, soporte y lote, solución de mojado, velocidad, temperatura, secuencia de colores, estado de mantillas y rodillos y momento de aparición del defecto.
Un defecto que aparece solo al arrancar, después de una parada o al aumentar la velocidad puede tener una causa distinta del mismo aspecto visual presente desde la primera hoja. El artículo Control del flujo de tinta y estabilización del entintaje desarrolla cómo reconocer cuándo el sistema ha alcanzado una condición suficientemente estable para medir y comparar.
No conviene realizar varias correcciones simultáneas. Si se cambia tinta, mojado, presión y velocidad a la vez, aunque el defecto desaparezca no se sabrá qué variable lo provocaba.
Problemas de registro
La falta de registro puede proceder de transporte, pinzas, guías, geometría de cilindros, deformación del soporte o una diferencia de desarrollo. También puede confundirse con remosqueo o doble impresión.
Antes de introducir alzas o modificar desarrollos, hay que observar el patrón:
- Desplazamiento aproximadamente constante: revisar posición, guías, pinzas y registro mecánico.
- Desplazamiento progresivo en dirección circunferencial: estudiar desarrollos, espesores y geometría.
- Variación irregular entre pliegos: revisar transporte, planitud, humedad y estabilidad del soporte.
- Contornos estirados o duplicados: descartar slur y doubling antes de tratarlo como registro.
La corrección longitudinal de impresión explica cuándo una diferencia de desarrollo puede justificar una intervención y cuándo no.
Remosqueo y doble impresión
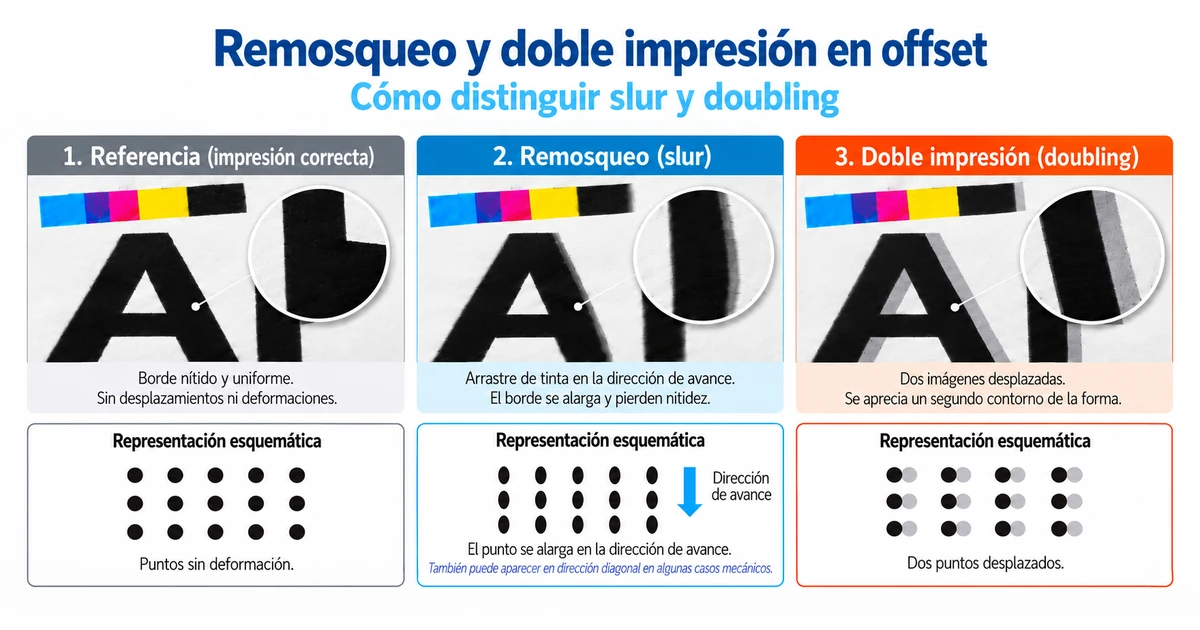
El remosqueo o slur deforma una huella en una dirección. El doubling genera una segunda huella desplazada, normalmente de menor intensidad. Ambos pueden oscurecer tramas, modificar TVI y parecer un problema de registro.
No debe atribuirse automáticamente todo slur a exceso de presión ni todo doubling a una mantilla floja. Hay que comprobar soporte, transporte, geometría, packing, mantilla y estado mecánico. La diferencia visual y el procedimiento completo se desarrollan en Remosqueo y doble impresión en offset: cómo distinguir slur y doubling.
Ghosting o imagen fantasma
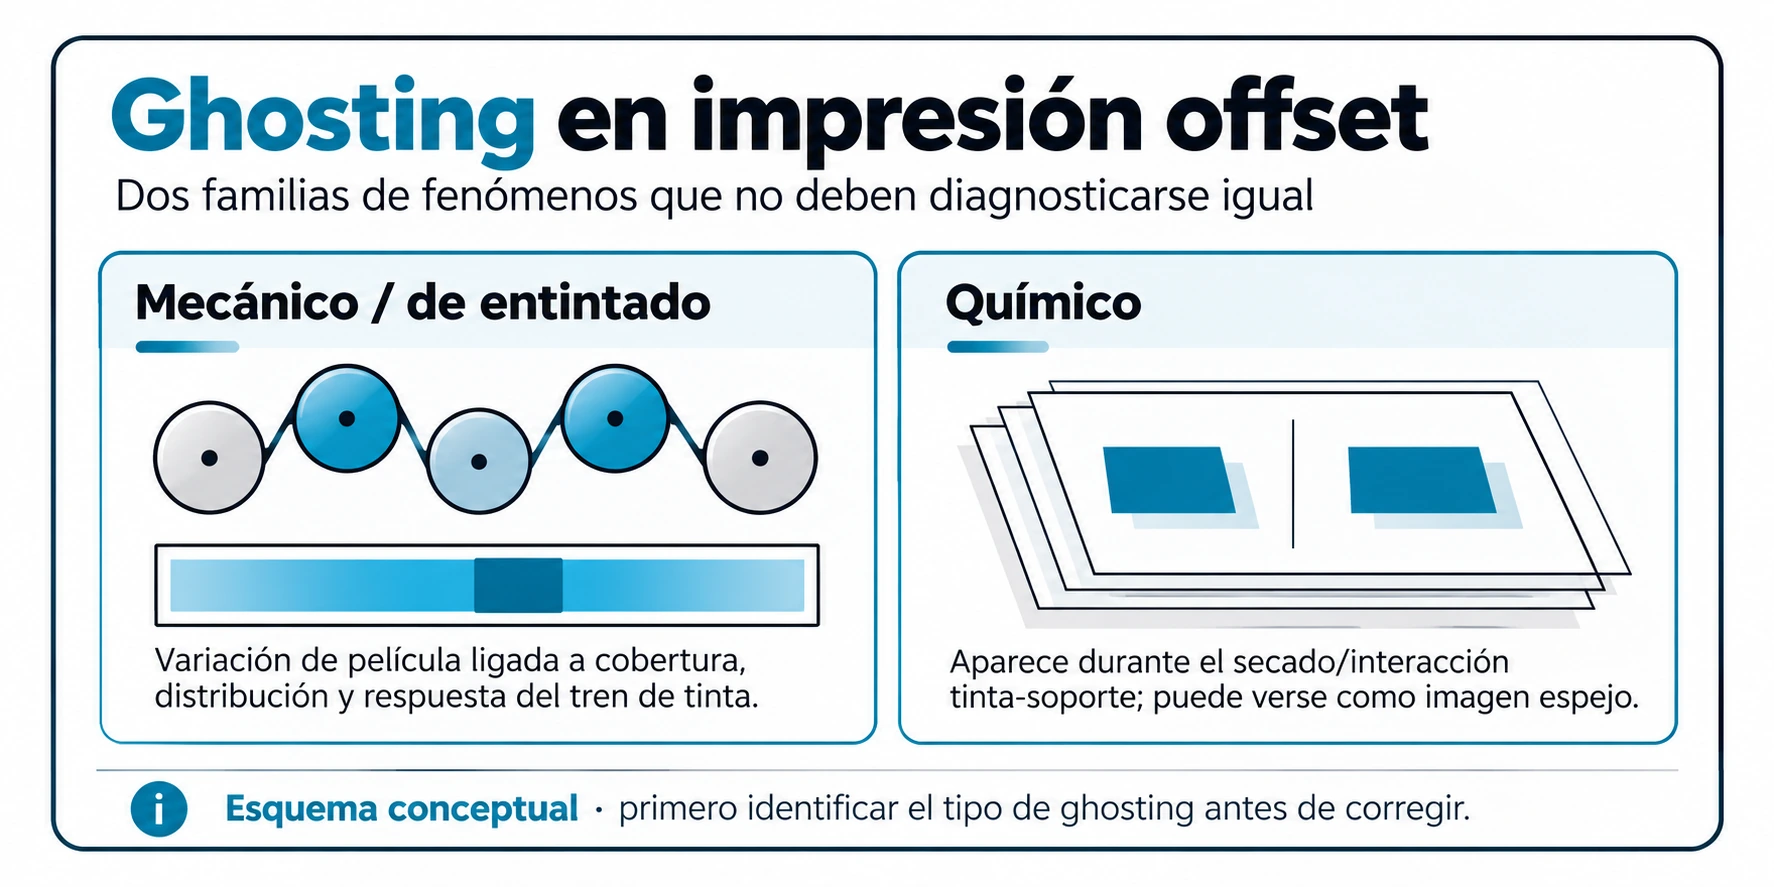
El término ghosting agrupa fenómenos diferentes. Puede existir ghosting relacionado con la distribución de tinta y la dinámica de la batería, pero también ghosting químico que evoluciona durante el secado y puede reproducir la geometría de la otra cara.
Fogra ha documentado que tinta, papel, solución de mojado, aporte de mojado y mantilla pueden influir en ghosting de bobina. Por eso “aumentar tinta” no es una solución general. Primero hay que determinar cuándo aparece la imagen fantasma, si guarda relación con otra zona de cobertura y si cambia con velocidad, temperatura o tiempo de secado.
La separación entre ghosting mecánico/de entintado y ghosting químico se desarrolla en Ghosting en impresión offset: tipos, causas y diagnóstico.
Densidad, TVI, trapping y balance de grises: medir no es diagnosticar
Una medición ayuda a describir el resultado, pero no identifica por sí sola la causa. La densidad de un sólido, el incremento del valor tonal, el trapping o el balance de grises responden a preguntas distintas.
Por ejemplo, un TVI elevado puede estar relacionado con forma impresora, presión, mantilla, tinta, mojado, soporte, trama o condición de medición. Una densidad baja no significa automáticamente “falta de tinta”. El artículo de controles físicos funciona como guía para escoger la medición adecuada.
Para profundizar, PortalGraf dispone de artículos específicos sobre densidad, TVI o ganancia de punto y trapping de impresión.
Secado demasiado lento
El tiempo de secado no puede fijarse con reglas universales de tres, seis, doce o veinticuatro horas. Depende de la química de la tinta, espesor de película, soporte, oxígeno, temperatura, aditivos, sistema de secado y acabado posterior.
Ante un secado anormalmente lento conviene comprobar:
- si la tinta utilizada corresponde al soporte y al sistema de impresión;
- si la carga de tinta está dentro de la condición prevista;
- si el soporte es absorbente, estucado o no absorbente;
- si existe emulsificación o una interacción anormal con el mojado;
- si la pila, ventilación o sistema de secado son adecuados;
- si se han añadido productos que puedan modificar la película.
No debe utilizarse un pH universal como diagnóstico del secado ni intentar “subir el pH” añadiendo agua del grifo. Los concentrados de mojado se formulan para determinadas aguas y condiciones; el proveedor debe indicar dosificación y referencia de trabajo. Tampoco conviene añadir secantes a una tinta sin una recomendación técnica específica.
Repinte o set-off
El repinte se produce cuando una superficie impresa transfiere tinta a otra hoja antes de que la película posea resistencia suficiente. Puede estar favorecido por carga de tinta, secado insuficiente, pila, presión entre hojas, soporte o condiciones de entrega.
El polvo antimaculante es una herramienta válida en offset de pliegos, pero su granulometría y cantidad deben corresponder al soporte, al trabajo y al acabado posterior. Los fabricantes ofrecen grados distintos precisamente porque no existe un polvo único para cualquier aplicación.
Antes de aumentar indiscriminadamente la pulverización conviene comprobar la causa del secado y las necesidades posteriores de barnizado, laminación o manipulado.
Electricidad estática y hojas que se adhieren
La electricidad estática puede provocar dobles pliegos, problemas de alimentación, rechazo deficiente en la salida y hojas que se pegan entre sí. Sus causas habituales están relacionadas con humedad del papel, ambiente seco, fricción, transporte y acondicionamiento.
Sappi señala que el papel es higroscópico y cambia para equilibrarse con su entorno. Por eso la referencia práctica no es imponer un único valor universal de humedad, sino mantener un ambiente controlado y permitir que el papel se aclimate al taller. En su documentación para Europa utiliza 52 % ±5 % de humedad relativa a 21 °C como condición recomendada para sus papeles, pero esa cifra es una recomendación de fabricante, no una tolerancia universal para toda producción offset.
Si las hojas se adhieren en la entrada, además de estática deben comprobarse aireación, separación, planitud, corte, carga del alimentador y regulación de los sistemas neumáticos.
Curvatura, bordes ondulados y deformación del papel
El papel absorbe o pierde humedad según el ambiente. Esa variación puede producir bordes ondulados, bordes tensos, curvatura y cambios dimensionales que dificultan alimentación y registro.
La dirección de fibra también influye en la respuesta dimensional y en operaciones posteriores, pero no debe resumirse con la regla genérica “la fibra siempre paralela a los cilindros”. La orientación adecuada depende de formato, dirección de máquina, plegado y producto final. Lo importante durante el diagnóstico de registro es reconocer que el cambio dimensional es generalmente mayor en dirección transversal a la fibra.
El papel se adhiere a la mantilla
Una liberación difícil puede estar relacionada con tack de tinta, superficie y humedad del papel, acabado de la mantilla, presión, packing, velocidad o química. No conviene corregir automáticamente bajando tack o aumentando presión.
Se debe comprobar primero si el soporte está correctamente acondicionado, si la tinta corresponde al material, si la geometría de presión es la especificada y si la mantilla presenta una superficie o hinchamiento anormal. El artículo Presión y mantillas en offset desarrolla esta parte mecánica.
Aplastamiento o daño localizado de la mantilla
Dobles pliegos, arrugas, objetos extraños o impactos pueden producir pérdida local de calibre y una zona de transferencia deficiente. Si el daño es permanente, la mantilla puede dejar de mantener la geometría necesaria.
No se recomienda como procedimiento general el rehinchado químico ni colocar papel localizado detrás de la zona dañada. Esas intervenciones pueden crear otra discontinuidad geométrica. Debe medirse el daño, comprobar la calidad resultante y sustituir la mantilla cuando ya no mantenga las propiedades exigidas.
Arrancado del papel y contaminación
El arrancado o picking aparece cuando las fuerzas de separación superan la resistencia superficial del soporte. Puede implicar tinta, tack, velocidad, mantilla, presión, acondicionamiento y resistencia superficial del papel.
Sappi recomienda, entre otras comprobaciones, revisar el espesor del packing, compatibilidad entre compuesto de mantilla y lavador, condición del papel y liberación de la mantilla. Esto ilustra por qué aumentar presión o cambiar tinta sin diagnóstico puede empeorar el problema.
Las partículas arrancadas pueden contaminar plancha o mantilla y generar motas o faltas de impresión. Hay que eliminar la contaminación y, en paralelo, resolver el mecanismo que la produce.
Velo, scumming o entintado de zonas no imagen
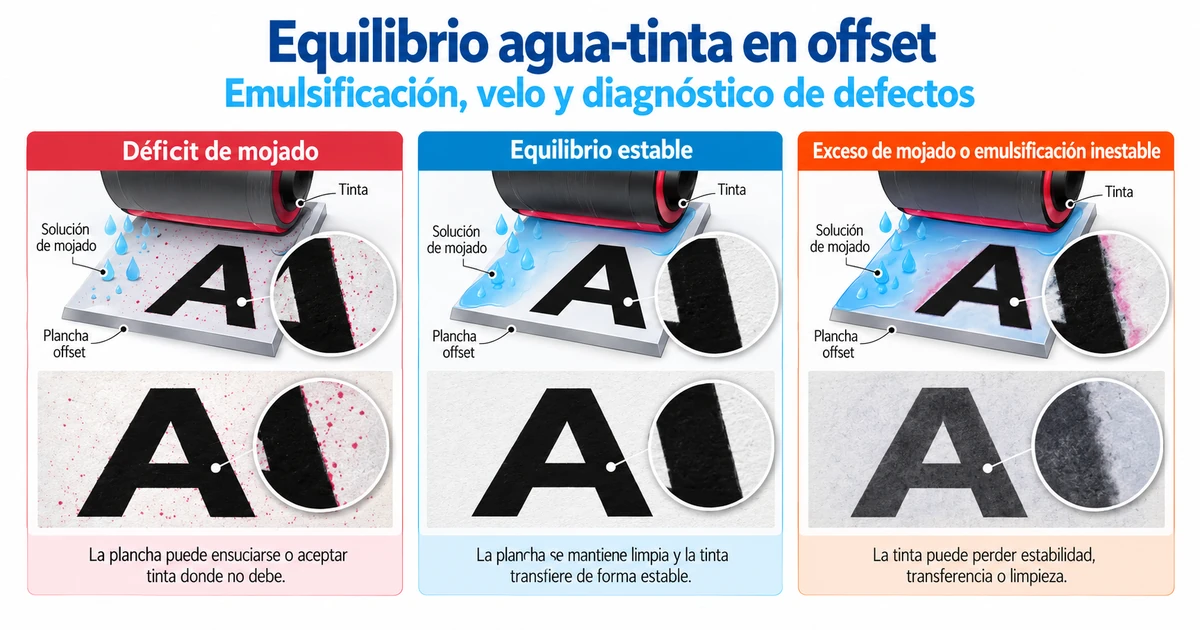
Cuando zonas no impresoras de la plancha empiezan a aceptar tinta, las hipótesis incluyen cantidad o condición de mojado, contaminación de la plancha, tinta y emulsificación, temperatura, rodillos o daño de la forma impresora.
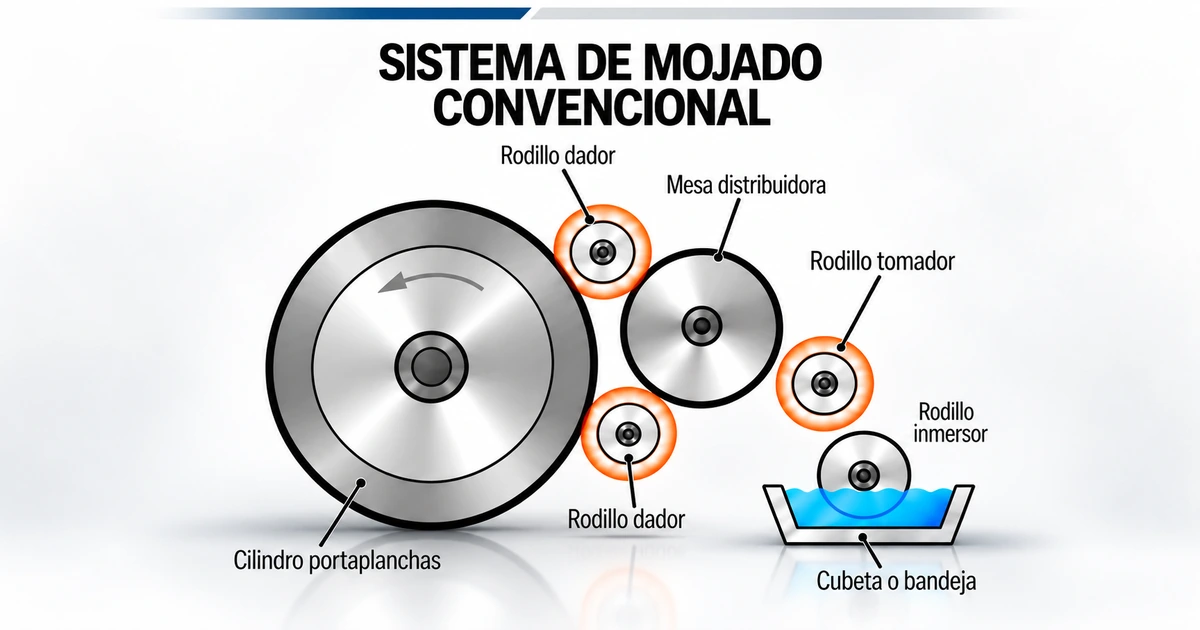
No debe responderse automáticamente aumentando agua. Primero conviene comprobar si el defecto desaparece al limpiar la plancha, si reaparece en la misma zona, si el sistema de mojado entrega una película uniforme y si la solución de mojado se encuentra dentro de su referencia comparativa.
La mecánica general del sistema se explica en Sistemas de mojado en offset y el artículo dedicado a la película continua en Mojado continuo en offset.
Moteado o impresión no uniforme
El moteado puede proceder de soporte, transferencia, tinta, mantilla, presión, absorción o distribución de la película. Aumentar presión o tack no constituye una solución general.
La comprobación debe empezar por determinar si el patrón sigue la estructura del papel, una zona de la mantilla, un cuerpo de impresión o una condición de tinta. Comparar lotes de soporte, cuerpos y colores ayuda a localizar la variable dominante.
Rodillos y distribución irregular
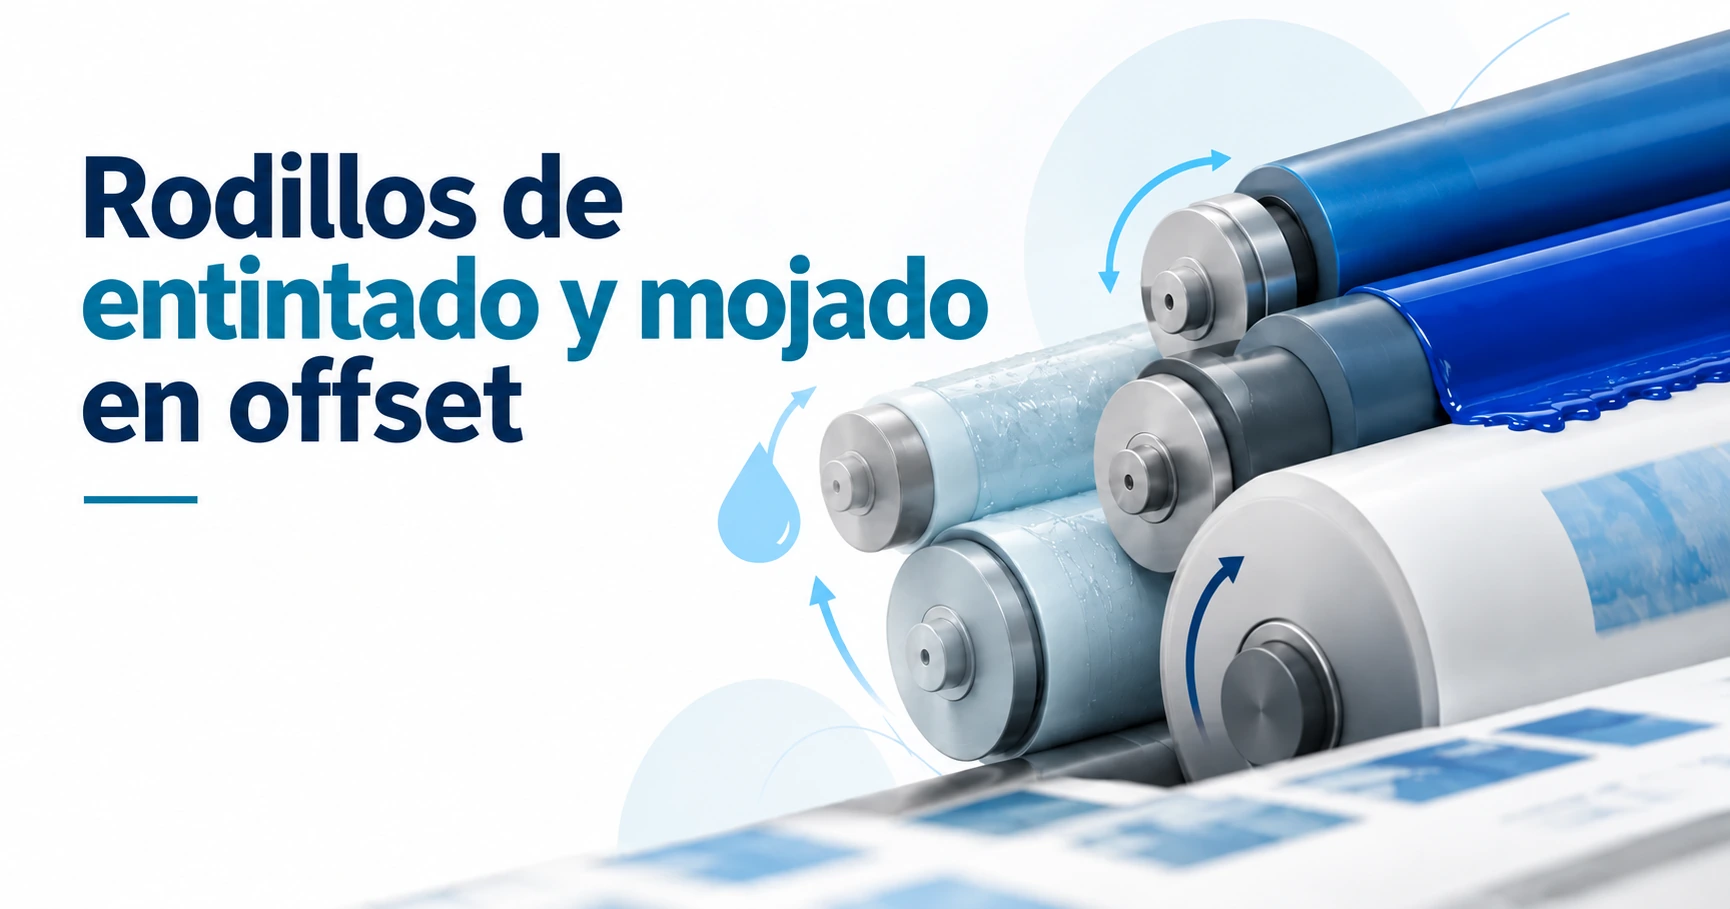
Una batería con depósitos, superficie alterada, geometría irregular o contactos fuera de especificación puede producir distribución inestable, franjas, variación transversal y dificultades para mantener tinta o mojado.
La dureza Shore, la franja de contacto o la frecuencia de limpieza no deben convertirse en cifras universales. El diagnóstico completo se desarrolla en Rodillos de entintado y mojado en offset: función, ajuste y mantenimiento.
Error tonal y grisibilidad: métricas históricas con uso limitado
El error tonal y la grisibilidad son métricas densitométricas históricas utilizadas para describir la pureza aparente de tintas de proceso. Pueden encontrarse en documentación y equipos antiguos, pero no sustituyen a la evaluación colorimétrica moderna ni deben utilizarse como una receta para reformular una tinta desde máquina.
Cuando el problema sea de color, conviene distinguir entre formulación de tinta, densidad, TVI, trapping, balance de grises y diferencia colorimétrica. Cada medida responde a una parte distinta del proceso.
Límite total de cobertura de tinta
El límite total de cobertura o TAC/TIL es un parámetro de separación y perfilado que restringe la suma de tintas en las zonas oscuras. No existe un valor universal de 340 % para estucado ni de 240 % para periódico que deba aplicarse a cualquier trabajo.
El límite adecuado depende del perfil de salida, proceso, soporte, tinta, secado y condición de impresión. Si aparecen problemas de secado, repinte o transferencia en sombras, hay que comprobar que el archivo y el perfil utilizados corresponden a la condición productiva real.
Secuencia de tintas
La secuencia puede influir en trapping, apariencia y comportamiento del trabajo, pero cambiar el orden de colores no es un remedio genérico para registro, slur o doubling. Antes de alterar una secuencia establecida hay que conocer el objetivo colorimétrico, el tack relativo de las tintas, la arquitectura de la prensa y la condición de impresión.
El trapping de impresión debe evaluarse como un fenómeno de sobreimpresión húmedo sobre húmedo y no como sustituto del diagnóstico mecánico.
Aditivos de tinta: utilizar solo con una finalidad definida
Reductores, secantes, ceras u otros aditivos pueden modificar más de una propiedad a la vez. Su uso debe responder a una formulación y recomendación del proveedor, no a una tabla genérica de “problema → aditivo”.
Si una tinta no trabaja correctamente sobre un soporte o condición determinada, es preferible confirmar primero que se está utilizando la serie adecuada y después consultar al fabricante. El artículo La tinta offset explica reología, tack, mecanismos de fijado y compatibilidad con distintos soportes.
Checklist de diagnóstico rápido
- Definir con precisión el síntoma y fotografiarlo o conservar muestras.
- Comprobar si afecta a un color, cuerpo, lado o zona concreta.
- Registrar cuándo aparece: arranque, velocidad estable, parada, reverso o secado.
- Confirmar la repetibilidad antes de modificar la máquina.
- Revisar soporte y transporte antes de asumir una causa de tinta o presión.
- Comprobar rodillos, mantilla, packing y mojado contra las especificaciones de la prensa.
- Medir densidad, TVI u otros controles solo cuando respondan a la pregunta planteada.
- Cambiar una sola variable y verificar el efecto.
- Si el proceso vuelve a la normalidad, documentar la causa confirmada y el ajuste realizado.
Qué no conviene hacer
- No aplicar tiempos universales de secado o manipulado.
- No utilizar un único rango de humedad ambiental como tolerancia universal.
- No subir el pH de la solución añadiendo agua del grifo.
- No aumentar tinta por defecto ante ghosting.
- No aumentar presión por defecto ante moteado o mala transferencia.
- No corregir TVI en RIP mientras exista slur, doubling o inestabilidad mecánica.
- No atribuir toda estática a la conductividad de la solución de mojado.
- No añadir secantes o reductores sin comprobar tinta, soporte y recomendación técnica.
- No utilizar tablas antiguas de densidad, trapping, K80 o TAC como valores universales.
Fuentes y bibliografía técnica
Referencias documentales utilizadas en el artículo
- Fogra — informes de investigación sobre ghosting, papel y calidad de impresión offset.
- Sappi — Paper Conditioning & Characteristics.
- Sappi — Cause & Effects of Static Electricity in Paper.
- Sappi — Picking / Contamination.
- Flint Group — Anti Set-Off Powders.
- Flint Group — Fountain solutions and OEM approvals.
- ISO 12647-2:2013 — Process control for offset lithographic processes.
- ISO/CD 12647-2 — cuarta edición en desarrollo.
Revisión técnica cerrada el 1 de octubre de 2026. Las especificaciones de máquina, consumible y producto químico prevalecen sobre cualquier orientación general.
Guía descargable
PortalGraf mantiene la guía descargable de problemas en impresión offset como recurso complementario.
|
Guía de problemas en impresión offset: soluciones
Popular 1 920.36 KB |
09/04/2026 18:35:12 |