En impresión offset, la presión de contacto no se ajusta correctamente a partir de una cifra universal ni del tipo de mantilla por sí solo. El resultado depende de la geometría de los cilindros, el espesor real de plancha y mantilla, el empaquetado, el soporte y la especificación de la prensa. La mantilla forma parte de ese sistema geométrico y, al mismo tiempo, es un elemento de transferencia con propiedades propias de compresibilidad, superficie, estabilidad y compatibilidad química.
Este artículo explica cómo relacionar presión, mantilla y packing sin convertir valores orientativos en recetas generales. La regla de trabajo es simple: medir primero, comparar con la configuración del fabricante y ajustar después.
Qué significa “presión” en una prensa offset
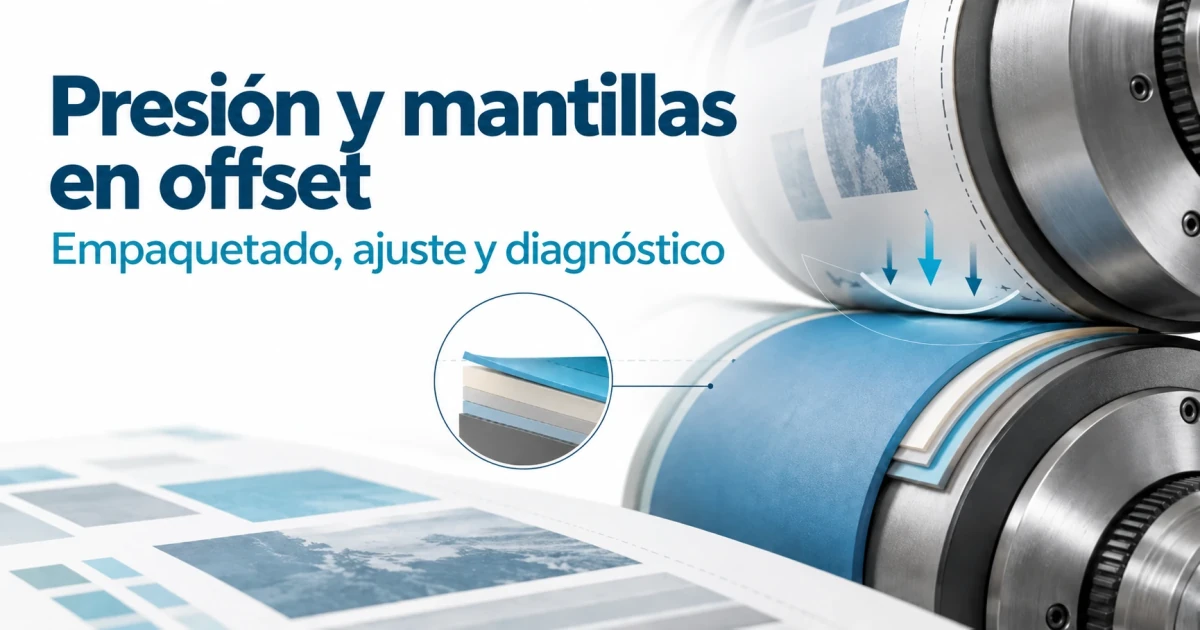
En una unidad offset intervienen dos contactos principales: plancha–mantilla y mantilla–soporte. Para transferir la imagen, las superficies deben entrar en contacto dentro de la geometría prevista por la máquina. Un contacto insuficiente puede degradar la transferencia; uno excesivo puede deformar la imagen, acelerar el desgaste y favorecer defectos mecánicos.
En la práctica, la palabra “presión” suele utilizarse para describir varias cosas a la vez: posición relativa de los cilindros, diferencia entre rebajes y espesores, compresión de la mantilla y carga efectiva en el punto de contacto. Conviene separarlas para evitar diagnósticos imprecisos.
Rebaje, espesor y empaquetado: la geometría manda
El cilindro portamantilla está mecanizado con un determinado rebaje. La combinación de mantilla y empaquetado debe situar la superficie de trabajo en la posición prevista por el fabricante. Por eso no basta con decir que una mantilla “mide 1,95 mm” o que se utiliza “X décimas de packing”: el conjunto debe corresponder a la geometría del cilindro real.
Un ejemplo actual muestra por qué las cifras deben asociarse a una máquina concreta. Heidelberg especifica para la Speedmaster CX 104 una mantilla armada de 1,95 mm y un rebaje del cilindro portamantilla de 2,30 mm. Esos datos son características de esa familia de prensa, no una tabla universal para offset.
Antes de modificar el empaquetado hay que conocer, como mínimo, el rebaje del cilindro, el espesor nominal y real de la mantilla, el material de packing previsto y la especificación del fabricante para esa unidad.
Squeeze: un concepto útil si se mide en contexto
El término inglés squeeze se utiliza para describir la compresión o interferencia efectiva en la zona de contacto. DeFelsko explica el concepto como resultado del espesor de mantilla y packing respecto a la geometría de los cilindros y destaca que una condición demasiado baja perjudica la transferencia, mientras que una excesiva puede favorecer deformación o remosqueo.
Algunas fuentes técnicas publican rangos orientativos de squeeze, pero PortalGraf no los utiliza como objetivo universal. El valor operativo debe proceder del manual de la prensa, de la mantilla elegida y de la configuración real. Dos máquinas con formatos, rebajes, sistemas de sujeción o mantillas diferentes no tienen por qué trabajar con la misma interferencia.
La mantilla es parte del sistema de transferencia
La mantilla recibe la imagen entintada de la plancha y la entrega al soporte. Para hacerlo de forma estable debe combinar propiedades de superficie, estabilidad de calibre, resistencia mecánica y respuesta elástica adecuadas al trabajo.
ISO 12636:2018 es la referencia internacional vigente sobre mantillas para impresión offset. Define vocabulario, métodos de ensayo, características y datos de pedido y etiquetado. La edición de 2018 continúa publicada y confirmada, aunque ISO mantiene una nueva edición en desarrollo.
La norma no convierte una construcción concreta en obligatoria. En el mercado existen mantillas con diferentes carcasas, respaldos y formulaciones según aplicación, desde offset de pliegos y bobina hasta packaging, UV, metal o impresión de seguridad.
Compresible no significa “una construcción universal”
Las mantillas compresibles incorporan una capa diseñada para absorber parte de la deformación durante el contacto y recuperar su espesor. Esa propiedad ayuda a gestionar impactos y variaciones de presión, pero no todas las mantillas compresibles se construyen de la misma manera.
Flint Group, por ejemplo, documenta mantillas con carcasa textil y capa compresible de célula cerrada, mientras Continental comercializa múltiples familias compresibles con respaldos textiles o de poliéster y soluciones para aplicaciones muy distintas. Por eso no debe afirmarse que toda mantilla compresible contiene necesariamente “microesferas” ni que todas poseen el mismo número de telas.
Qué propiedades importan al elegir una mantilla
- Espesor y estabilidad de calibre: condicionan la geometría y la constancia del contacto.
- Compresibilidad y recuperación: influyen en la respuesta frente a cargas e impactos.
- Superficie: rugosidad, acabado y formulación afectan a transferencia y liberación.
- Estabilidad dimensional: limita cambios de longitud o espesor durante el uso.
- Compatibilidad química: debe corresponder con tintas, lavadores y régimen convencional, UV o mixto.
- Resistencia a abrasión y aplastamiento: importa especialmente en soportes exigentes y producción de packaging.
- Sistema de respaldo y sujeción: debe ser compatible con el cilindro y el mecanismo de tensado.
Flint y Continental ofrecen actualmente familias diferentes para pliegos, bobina, packaging, UV y otras aplicaciones. Esa diversidad es una razón adicional para evitar la antigua división simple entre “mantilla dura” y “mantilla compresible” como si definiera todo el mercado.
Medir el espesor real antes de ajustar
El espesor nominal de catálogo es la referencia inicial; el espesor real del conjunto montado determina la condición de trabajo. La mantilla y el packing pueden perder calibre con el uso y la compresión.
DeFelsko documenta mediciones no destructivas sobre cilindro para mantilla, packing y plancha y señala que el seguimiento periódico permite observar compresión y desgaste. El método concreto de medición debe ser compatible con el material del cilindro y con el instrumento disponible.
La idea operativa es más importante que el instrumento concreto: no corregir un problema de transferencia añadiendo o retirando packing sin haber medido antes.
Montaje y tensión: seguir el sistema de sujeción real
La mantilla debe quedar montada sin pliegues, contaminación bajo el respaldo ni tensiones desiguales. El par de apriete o procedimiento de tensado depende del mecanismo de la prensa y de la propia mantilla.
No existe un torque PortalGraf aplicable a todas las máquinas. Debe utilizarse la secuencia, herramienta y valor especificados por el fabricante. Un montaje deficiente puede alterar la estabilidad geométrica; un apriete excesivo también puede dañar el sistema de sujeción o el consumible.
Compatibilidad química y limpieza
La limpieza no debe plantearse como “usar un disolvente fuerte” sino como usar un producto compatible con el elastómero, la tinta y la aprobación del fabricante. Los lavadores actuales se formulan para aplicaciones específicas.
Flint Group, por ejemplo, distingue productos para sistemas convencionales, UV y distintos compuestos de elastómero. Sus productos OEM aprobados se validan mediante criterios de corrosión e hinchamiento del elastómero, y algunos lavadores advierten expresamente sobre la compatibilidad con EPDM o NBR/PVC.
Por eso no es necesario conservar listas simplificadas de productos “prohibidos” como si toda mantilla respondiera igual. La regla útil es consultar la ficha técnica y la compatibilidad de la combinación real.
Aplastamientos y pérdida de calibre
Dobles pliegos, arrugas, objetos extraños, empalmes o impactos pueden comprimir localmente la mantilla y producir una zona con transferencia diferente. Las mantillas compresibles modernas se diseñan con resistencia al smash y capacidad de recuperación, pero esa resistencia no convierte cualquier daño en recuperable.
Flint relaciona sus capas compresibles con resistencia al aplastamiento y estabilidad de calibre. Cuando existe una pérdida permanente de espesor, daño de superficie o imposibilidad de mantener la transferencia dentro de tolerancia, la mantilla debe evaluarse para sustitución.
PortalGraf no recomienda como procedimiento general el rehinchado químico ni colocar papel localizado detrás de una zona dañada. Una corrección improvisada puede alterar localmente la geometría y ocultar un defecto sin restaurar las propiedades originales del conjunto.
Presión insuficiente y presión excesiva: síntomas, no sentencias
Una presión insuficiente puede contribuir a una transferencia débil o irregular. Una presión excesiva puede aumentar deformación mecánica, desgaste y remosqueo. Sin embargo, esos síntomas también pueden tener otras causas.
Por ejemplo, un sólido moteado no demuestra por sí solo falta de presión; puede relacionarse con soporte, tinta, mantilla, transferencia o condición superficial. Del mismo modo, un TVI elevado no demuestra por sí solo exceso de presión.
El diagnóstico debe partir de la geometría y continuar con el resto del proceso, no al revés.
Relación con remosqueo y doble impresión
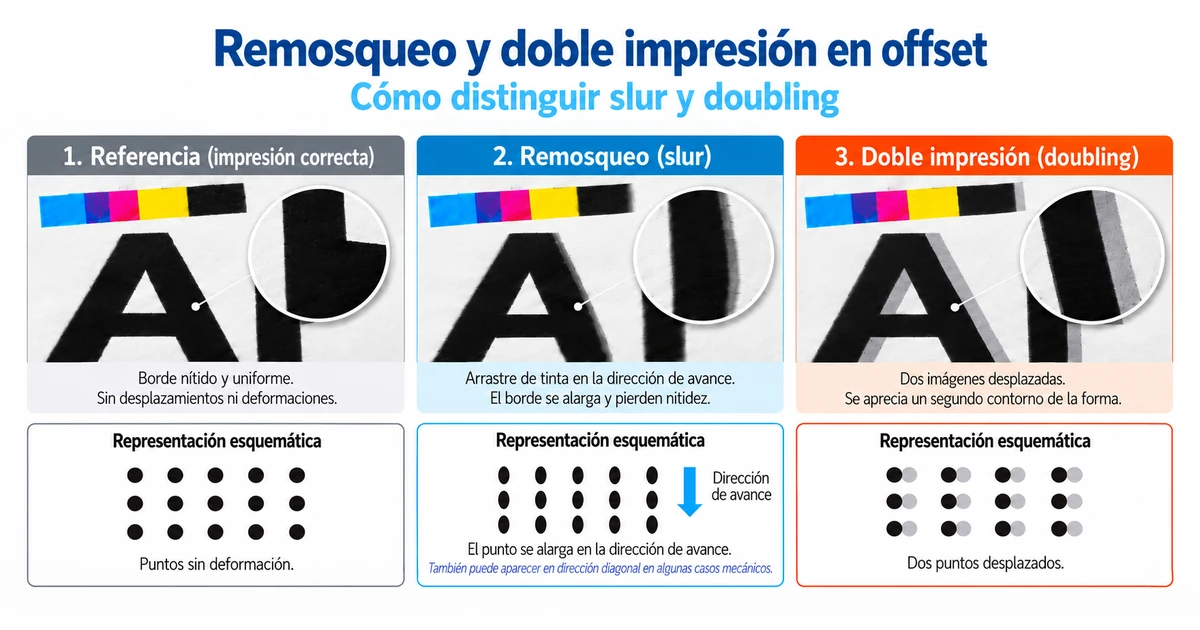
El exceso de squeeze puede participar en la deformación direccional del punto. La investigación experimental de RIT encontró una relación significativa entre squeeze y slur en las condiciones estudiadas, pero no justifica convertir una cifra concreta en límite universal.
Cuando la imagen aparece estirada o duplicada, conviene acudir a Remosqueo y doble impresión en offset: cómo distinguir slur y doubling. Allí se separan deformación de una única huella, segunda huella desplazada y error de registro.
Relación con TVI y ganancia de punto
La presión y la condición de la mantilla pueden modificar la forma del punto impreso y, por tanto, influir en el incremento del valor tonal o TVI. Pero una lectura alta también puede proceder de plancha, tinta, mojado, soporte, trama o medición.
Por eso no debe compensarse una desviación mecánica con una curva RIP. Primero se estabiliza la transferencia y después se caracteriza la respuesta tonal.
Relación con desarrollo de cilindros y registro
Una diferencia de desarrollo puede generar un desplazamiento progresivo, mientras un problema de transporte puede producir variaciones irregulares y slur o doubling pueden deformar la imagen. Antes de introducir alzas para corregir registro longitudinal conviene separar esos mecanismos.
El procedimiento específico se desarrolla en Corrección longitudinal de impresión: desarrollo de cilindros.
Cómo diagnosticar una posible desviación de presión
- Confirmar el síntoma: observar transferencia, punto, registro y repetibilidad.
- Revisar la ficha de la prensa: rebajes, espesores, packing y procedimiento de montaje.
- Medir espesores reales: plancha, mantilla y empaquetado cuando proceda.
- Comprobar montaje: limpieza del cilindro, ausencia de pliegues, sujeción y tensión correcta.
- Inspeccionar la mantilla: superficie, aplastamientos, pérdida de calibre y contaminación.
- Revisar el soporte: espesor, planitud y comportamiento de transporte.
- Comprobar el defecto con aumento: descartar slur, doubling o un problema de registro.
- Cambiar una sola variable: medir de nuevo antes de introducir otra corrección.
Qué no conviene hacer
- No asignar 0,05–0,10 mm a todas las mantillas convencionales ni 0,10–0,15 mm a todas las compresibles.
- No añadir packing para “mejorar” un sólido sin medir la geometría.
- No atribuir a packing cualquier problema de registro, moteado, TVI o velo.
- No utilizar la tensión de mantilla como explicación automática del doubling.
- No reparar una zona aplastada con papel localizado como práctica general.
- No usar rehinchado químico como recomendación estándar.
- No comparar dos mantillas manteniendo una supuesta “misma presión” si ha cambiado su espesor o geometría montada.
- No utilizar una prueba “sin agua” como criterio universal de paralelismo si no forma parte del procedimiento OEM.
Cómo comparar dos mantillas
Una comparación útil requiere documentar máquina, soporte, tinta, solución de mojado, velocidad, espesores, packing, condición de los cilindros y estado térmico. Al cambiar de mantilla debe restablecerse la geometría prescrita para cada producto; no basta con dejar “el mismo mando de presión”.
Después pueden compararse transferencia, estabilidad de calibre, liberación, TVI, slur/doubling, registro y comportamiento frente al soporte. El objetivo es distinguir el efecto del consumible de una diferencia de montaje.
Seguimiento y mantenimiento
Numerar mantillas y registrar horas o trabajos, daños, cambios de espesor y causas de sustitución permite detectar tendencias. No existe una vida útil universal: depende de prensa, turnos, soportes, química, tipo de trabajo, accidentes y tolerancia de calidad.
El criterio de sustitución debe ser funcional. Una mantilla que ya no mantiene calibre, superficie, transferencia o montaje dentro de especificación puede requerir cambio aunque no haya alcanzado un tiempo determinado; otra puede seguir siendo válida si conserva sus propiedades y el proceso permanece estable.
Encaje con la estabilidad general del proceso
Presión y mantilla son una parte del sistema offset. La estabilidad global también depende de rodillos, tinta, mojado, temperatura, soporte y velocidad. El artículo Control del flujo de tinta y estabilización del entintaje integra esas interacciones.
Cuando el punto de entrada sea un defecto visual y todavía no se conozca el mecanismo, debe utilizarse Problemas y soluciones en impresión offset como árbol general de diagnóstico.
Conclusión
La presión correcta en offset no es una cifra que pueda copiarse de otra máquina. Surge de una geometría definida: rebajes, plancha, mantilla, packing, soporte y condición mecánica. La mantilla debe seleccionarse y mantenerse como un componente de precisión, no como un simple caucho intercambiable.
La práctica más segura es medir espesores, respetar las especificaciones de montaje, observar la forma del punto y cambiar una variable cada vez. Con ese método se evita compensar un defecto de geometría mediante más tinta, más presión o ajustes que desplazan el problema a otra parte del proceso.
Fuentes y bibliografía técnica
Referencias documentales utilizadas en el artículo
- ISO 12636:2018 — Graphic technology — Blankets for offset printing.
- ISO/DIS 12636 — nueva edición en desarrollo.
- Heidelberg — Speedmaster CX 104: espesores y rebajes del sistema plancha/mantilla.
- Flint Group — dayGraphica: capa compresible, estabilidad de calibre y transferencia.
- Continental — CONTI-AIR: familias de mantillas compresibles para aplicaciones offset.
- Flint Group — lavadores, compatibilidad de elastómeros y aprobaciones OEM.
- DeFelsko — medición de espesor de mantilla, packing y concepto de squeeze.
Revisión técnica cerrada el 1 de octubre de 2026. ISO 12636:2018 continúa publicada y confirmada; existe una nueva edición en desarrollo. Las cotas de presión, packing y montaje deben obtenerse siempre de la prensa y del consumible concretos.