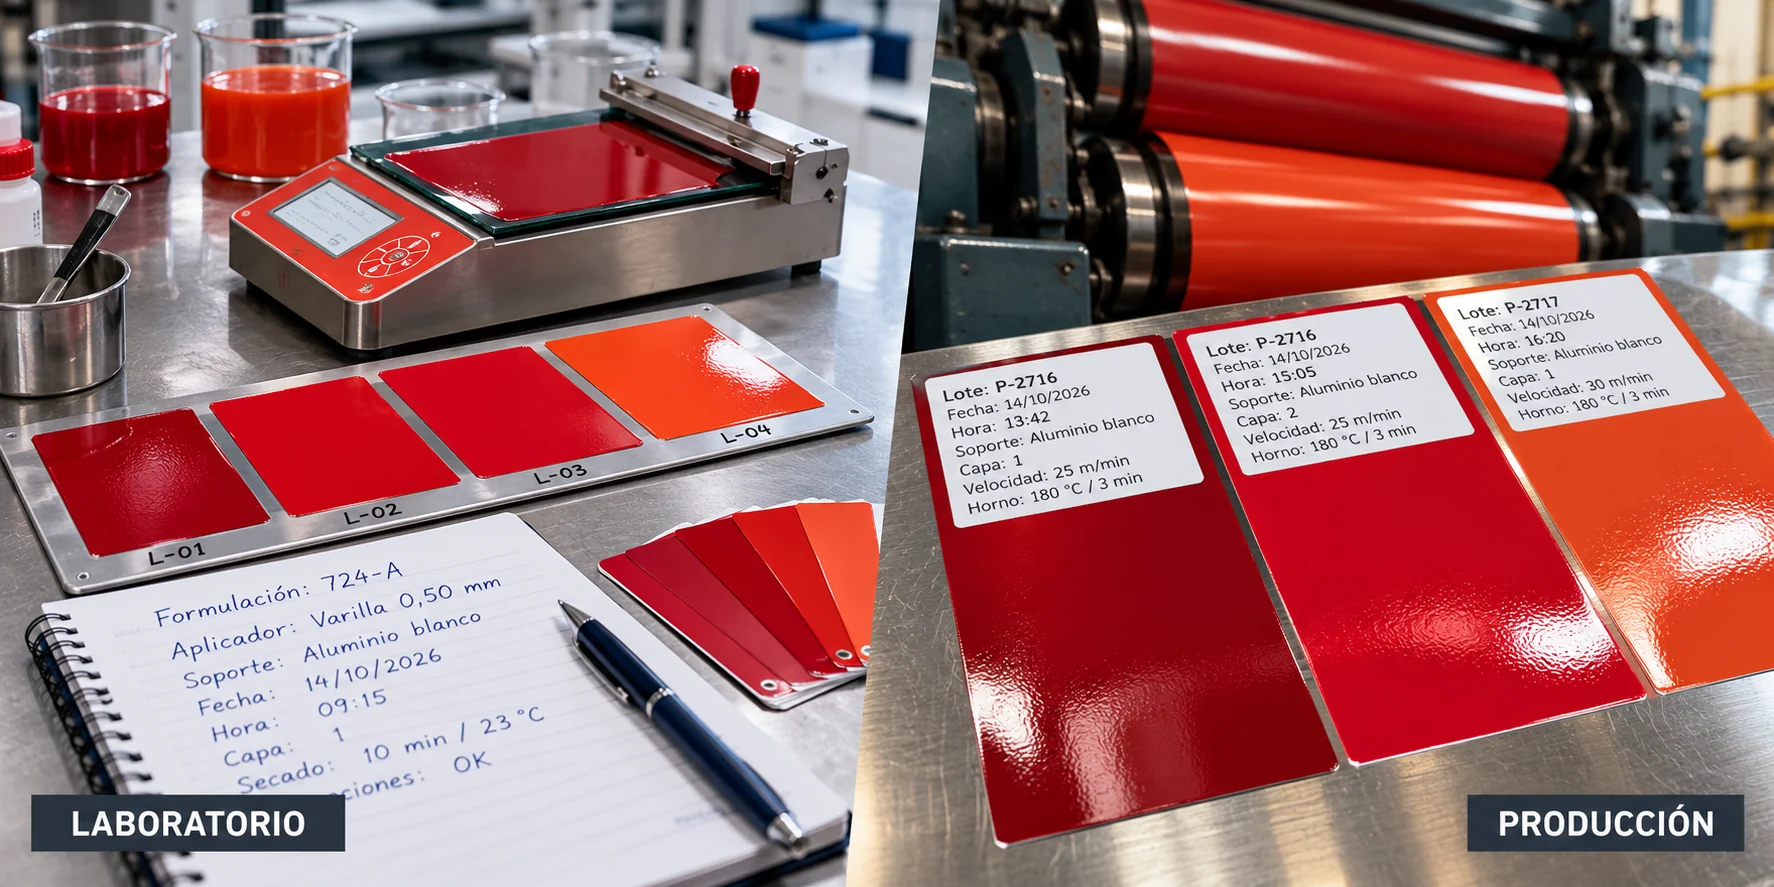
Resumen
La reproducción de un color industrial no depende exclusivamente de su formulación. El método de aplicación, el soporte, la cantidad de producto depositada, las condiciones de secado o curado y el procedimiento de medición pueden modificar el resultado colorimétrico.
Esta circunstancia plantea un problema recurrente en la fabricación de tintas, barnices coloreados y otros recubrimientos: una formulación que proporciona un resultado aprobado en producción puede presentar un color diferente cuando se aplica mediante un procedimiento de laboratorio.
Cuando ambas muestras se comparan directamente, sin considerar las diferencias entre sus métodos de obtención, existe el riesgo de introducir correcciones innecesarias en una formulación que ya era adecuada.
El sistema de patrones colorimétricos paralelos propone mantener referencias diferenciadas para laboratorio y producción, vinculadas a una misma formulación o producto previamente validado.
Cada referencia se utiliza dentro de su propio procedimiento de aplicación y control. Su relación se establece mediante una fabricación industrial satisfactoria y se confirma progresivamente con nuevos lotes.
El objetivo es mejorar la consistencia de las formulaciones, reducir intervenciones evitables y facilitar la detección de desviaciones reales.
1. El problema: una misma fórmula no siempre produce el mismo color
En los procesos industriales que requieren reproducir colores mediante formulaciones de tintas, pinturas o recubrimientos, el laboratorio desempeña una función esencial.
Su trabajo puede incluir la preparación de mezclas, el ajuste de formulaciones, la realización de ensayos y la comprobación de muestras antes de autorizar su utilización industrial.
Sin embargo, las condiciones de aplicación utilizadas en laboratorio rara vez reproducen exactamente las condiciones de fabricación.
Una tinta aplicada mediante una varilla puede presentar características ópticas diferentes de las obtenidas cuando esa misma tinta se deposita mediante rodillos, cilindros grabados, pulverización u otros procedimientos.
Entre las variables que pueden intervenir destacan:
- El espesor y la uniformidad de la película.
- La transparencia y el poder cubriente de la formulación.
- La reflectancia, absorción y color del soporte.
- La dispersión de pigmentos y el comportamiento de los componentes.
- Las condiciones de secado o curado.
- El brillo y las características superficiales del recubrimiento.
Estas diferencias no implican necesariamente un defecto de formulación.
1.1. El riesgo de utilizar una única referencia
Supongamos que una formulación ha sido aprobada después de una fabricación industrial satisfactoria.
Meses después se prepara un nuevo lote en laboratorio. Al aplicar una muestra y compararla directamente con el patrón obtenido en producción, aparece una diferencia de color.
El laboratorio intenta corregir la formulación para aproximarla al patrón industrial.
Sin embargo, si la diferencia procede del método de aplicación, la modificación puede alejar la nueva preparación de la composición que anteriormente produjo un resultado satisfactorio.
Al introducir el lote en producción, puede ser necesario realizar nuevas correcciones.
El problema fundamental no es que existan diferencias entre laboratorio y producción, sino interpretar esas diferencias como errores de formulación sin haber establecido previamente la relación entre ambos métodos.
2. Antecedentes documentados
El principio de utilizar referencias diferenciadas para controlar el color en laboratorio y producción cuenta con antecedentes industriales.
Un ejemplo particularmente relevante aparece en el artículo Reproducing Color in the Flexo Pressroom, de Frank Burgos, publicado en FlexoExchange.
El procedimiento distingue dos referencias:
Printed Color Standard (PCS). Referencia del resultado impreso que debe reproducirse industrialmente. Puede proceder de una especificación del cliente, de una muestra aprobada o de otro procedimiento de establecimiento del color objetivo. No necesariamente se obtiene de una fabricación anterior.
Drawdown Color Standard (DCS). Referencia preparada mediante un procedimiento de laboratorio utilizando una tinta que ha demostrado producir un resultado industrial satisfactorio respecto al objetivo establecido.
La relación entre ambas referencias permite controlar nuevas preparaciones de tinta en laboratorio sin exigir que su aplicación mediante varilla reproduzca exactamente el aspecto de la impresión industrial.
Ambas referencias pueden presentar diferencias visuales y colorimétricas sin que ello implique necesariamente una formulación incorrecta.
La finalidad del patrón de laboratorio es disponer de una referencia adecuada para controlar futuras preparaciones antes de llevarlas a máquina.
Este antecedente resulta especialmente relevante porque aborda directamente el problema de intentar reproducir en laboratorio un resultado obtenido mediante otro procedimiento de aplicación.
Constituye un antecedente del principio desarrollado en el presente artículo, aunque las condiciones de aplicación y los procedimientos de aceptación deben adaptarse a cada tecnología.
La metodología puede analizarse desde una perspectiva más amplia, aplicable a otros sistemas de impresión, pinturas y recubrimientos industriales.
3. Fundamento del sistema de patrones paralelos
El sistema propone mantener dos referencias relacionadas con una misma formulación o producto validado.
3.1. Patrón de laboratorio
Se obtiene mediante un procedimiento de preparación, aplicación y secado o curado previamente definido.
Su función es comprobar que los nuevos lotes reproducen las características de una preparación anteriormente aceptada.
La comparación debe realizarse bajo condiciones equivalentes, utilizando el mismo dispositivo de aplicación o uno cuya equivalencia haya sido comprobada.
3.2. Patrón de producción
Se obtiene de una fabricación industrial aprobada.
Representa el resultado que debe reproducirse mediante el procedimiento de producción correspondiente.
Puede estar asociado a condiciones de aplicación, soporte, carga depositada y curado diferentes de las utilizadas en laboratorio.
3.3. Vinculación entre referencias
Ambos patrones deben compartir una identificación común que permita relacionarlos con:
- El producto y su versión de formulación.
- El lote utilizado para generar las referencias.
- Los procedimientos de aplicación.
- Las condiciones de secado o curado.
- Los resultados colorimétricos.
- La fecha y los criterios de aprobación.
El sistema no exige que las coordenadas colorimétricas de ambos patrones sean idénticas.
Exige que cada patrón sea representativo de su procedimiento y que exista evidencia de que una formulación conforme en laboratorio puede producir un resultado industrial satisfactorio.
El patrón de laboratorio controla la preparación. El patrón industrial controla el resultado de producción.
Ninguno debe utilizarse indiscriminadamente para sustituir la función del otro.
3.4. Jerarquía de aceptación
La existencia de patrones paralelos no implica establecer dos especificaciones finales independientes.
La especificación del cliente o los requisitos técnicos aprobados para el producto terminado mantienen su autoridad sobre la aceptación industrial.
El patrón de producción representa el resultado industrial aprobado bajo las condiciones establecidas y facilita su reproducción en fabricaciones posteriores.
El patrón de laboratorio constituye una referencia interna de control para evaluar la consistencia de nuevas preparaciones mediante el procedimiento de laboratorio definido.
Por tanto, un lote conforme al patrón de laboratorio puede considerarse apto para continuar hacia la fase industrial correspondiente, pero dicha conformidad no garantiza por sí sola la aceptación del producto terminado.
La clasificación de patrones según su función de aplicación —laboratorio y producción— debe distinguirse de la jerarquía de patrones físicos utilizada para definir su autoridad, conservación y utilización. Ambas clasificaciones pueden coexistir.
Un patrón de laboratorio vinculado a una formulación industrialmente aprobada no adquiere por ello autoridad para sustituir la especificación del cliente ni el patrón final de producto.
Esta separación de funciones es esencial para evitar que las diferencias propias de los métodos de aplicación se conviertan en correcciones injustificadas de la formulación.
4. Creación de una pareja de patrones
El punto de partida más práctico es una formulación o producto que ya haya producido un resultado industrial aprobado.
El procedimiento inicial puede desarrollarse mediante las siguientes operaciones:
- Identificar una fabricación satisfactoria.
- Conservar una muestra representativa del producto utilizado.
- Preparar con ese producto una muestra de laboratorio mediante un procedimiento normalizado.
- Conservar la muestra industrial aprobada.
- Registrar las condiciones de aplicación y medición de ambas referencias.
- Vincularlas mediante una identificación común.
De este modo se obtiene una pareja inicial de patrones.
La muestra de laboratorio no tiene que reproducir exactamente el aspecto de la muestra industrial.
Debe representar el resultado que produce la formulación aprobada cuando se utiliza el procedimiento de laboratorio establecido.
4.1. Validación práctica inicial
En una formulación problemática, la utilidad del sistema puede comprobarse durante la siguiente fabricación.
Se prepara un nuevo lote y se compara con el patrón de laboratorio.
Si resulta conforme, se envía a producción sin introducir correcciones destinadas exclusivamente a igualar el patrón industrial mediante la aplicación de laboratorio.
Posteriormente se comprueba si el producto reproduce el resultado aprobado bajo las condiciones habituales de producción.
Si la fabricación es satisfactoria, se obtiene una primera evidencia práctica favorable.
No es necesario realizar previamente un estudio estadístico complejo para efectuar esta comprobación inicial.
Sin embargo, un resultado satisfactorio aislado no demuestra que el sistema vaya a funcionar de forma consistente en todas las fabricaciones posteriores.
La confianza se refuerza progresivamente mediante el historial de lotes.
4.2. Representatividad de los patrones iniciales
La utilidad de una pareja de patrones depende de que las muestras utilizadas sean representativas del producto y del proceso que se pretende controlar.
La muestra industrial debe proceder de una fabricación cuya conformidad haya sido comprobada y que no presente defectos relevantes de aplicación, curado o apariencia.
La muestra de laboratorio debe prepararse con producto del mismo lote de referencia, siempre que resulte posible, utilizando un procedimiento suficientemente reproducible.
Deben evitarse muestras obtenidas durante ajustes transitorios, condiciones anómalas o fases de producción que no representen el funcionamiento habitual del proceso.
Cuando existan variaciones relevantes dentro de un mismo lote industrial, será necesario determinar si la muestra seleccionada representa adecuadamente el resultado aprobado.
El registro de estas condiciones permite distinguir las diferencias propias de los métodos de aplicación de las desviaciones ocasionadas por muestras iniciales inadecuadas.
5. Implantación selectiva: empezar donde existe el problema
No todas las formulaciones necesitan incorporarse al sistema de patrones paralelos.
Muchas preparaciones presentan un comportamiento suficientemente estable y pueden continuar controlándose mediante los procedimientos habituales.
En determinadas instalaciones, las formulaciones sencillas, las mezclas de pocos componentes o algunos colores muy oscuros pueden presentar menos dificultades de reproducción.
No obstante, la complejidad o tonalidad no deben utilizarse como criterios universales de exclusión.
La selección debe basarse principalmente en el historial de fabricación.
5.1. Formulaciones prioritarias
Resulta razonable comenzar por aquellas que presentan:
- Correcciones frecuentes antes o durante la producción.
- Diferencias recurrentes entre muestras de laboratorio y producción.
- Elevados tiempos de ajuste.
- Rechazos o consumos adicionales de materiales.
- Dificultades para reproducir fabricaciones anteriormente aprobadas.
Esta estrategia permite concentrar los recursos en las formulaciones donde el sistema puede aportar mayores beneficios.
5.2. Implantación progresiva
La incorporación de patrones paralelos puede realizarse durante las fabricaciones habituales, aprovechando lotes que ya hayan alcanzado la conformidad.
No es necesario interrumpir la producción para construir un catálogo completo.
Con el tiempo, el catálogo puede ampliarse únicamente cuando el historial de incidencias justifique incorporar nuevas formulaciones.
De este modo, el sistema se convierte en una herramienta selectiva de control y no en una obligación indiscriminada de almacenar muestras.
6. Ejemplo colorimétrico
Consideremos una formulación ficticia F-125.
La formulación ha sido aprobada industrialmente y se han obtenido dos patrones mediante procedimientos diferentes.
Los siguientes valores son hipotéticos y se expresan en el espacio CIELAB, suponiendo mediciones realizadas bajo condiciones instrumentales y colorimétricas compatibles.
Las diferencias se calculan mediante CIE76 (ΔE*ab), exclusivamente con finalidad didáctica. No constituyen tolerancias universales ni resultados experimentales, y no deben equipararse directamente con valores obtenidos mediante CIEDE2000.
| Referencia | L* | a* | b* |
|---|---|---|---|
| Patrón de laboratorio | 52,0 | 31,0 | 18,0 |
| Patrón de producción | 49,0 | 34,0 | 21,0 |
| Nuevo lote aplicado en laboratorio | 52,2 | 30,8 | 18,1 |
| Nuevo lote aplicado en producción | 49,2 | 33,9 | 21,2 |
Utilizando la diferencia de color CIE76:
Patrón LAB frente al nuevo lote LAB:
ΔE*ab = 0,30
Patrón PROD frente al nuevo lote PROD:
ΔE*ab = 0,30
Patrón LAB frente al patrón PROD:
ΔE*ab = 5,20
El ejemplo muestra una situación en la que ambos procedimientos reproducen estrechamente sus respectivas referencias, aunque exista una diferencia apreciable entre los dos patrones originales.
La diferencia de 5,20 no constituye automáticamente un defecto de fabricación.
Tampoco podemos declarar conformes los nuevos lotes únicamente por presentar una diferencia de 0,30: esa decisión requiere tolerancias y condiciones de evaluación previamente establecidas.
El principio importante es que la diferencia entre métodos no debe utilizarse directamente como criterio para modificar una formulación validada.
7. Aplicación a diferentes tecnologías
El sistema puede adaptarse a distintas tecnologías siempre que exista una diferencia relevante entre el procedimiento de preparación de muestras y el procedimiento industrial.
Entre sus posibles ámbitos de aplicación se encuentran:
- Flexografía.
- Offset y otras tecnologías de impresión.
- Huecograbado.
- Recubrimientos industriales.
- Pinturas y lacas.
- Recubrimientos coloreados para soportes metálicos.
La aplicabilidad deberá comprobarse en cada proceso, atendiendo a sus características técnicas.
7.1. Caso práctico: recubrimientos metalgráficos
En determinados procesos metalgráficos, las muestras de laboratorio se preparan mediante varillas sobre soportes equivalentes a los utilizados industrialmente.
El curado puede realizarse en un horno de sobremesa, mientras que la producción utiliza una barnizadora de rodillos y un horno de convección de aire caliente.
Aunque se utilice el mismo tipo de soporte, el método de aplicación y las condiciones térmicas pueden generar diferencias en el resultado.
En laboratorio, las comparaciones deben realizarse utilizando la misma varilla y condiciones equivalentes.
En producción, el color puede ajustarse modificando la carga depositada, dentro de los límites técnicos admitidos.
El efecto de ese ajuste depende de la transparencia de la formulación, su tonalidad y las características ópticas del soporte.
Sobre aluminio sin fondo blanco, determinadas formulaciones pueden oscurecerse al reducir la carga. Sobre un fondo blanco, otras pueden presentar el comportamiento contrario.
No existe una relación universal entre aumento de espesor y oscurecimiento del color.
La norma ASTM D4147 contempla la aplicación de recubrimientos mediante varillas de alambre para obtener películas de ensayo y aproximar determinadas condiciones de aplicación mediante rodillos.
Su utilización constituye un fundamento técnico para los ensayos de laboratorio, pero no demuestra que las muestras obtenidas mediante ambos procedimientos deban presentar idéntico color, brillo o comportamiento superficial.
7.2. Recubrimientos de protección y operaciones posteriores
En algunos procesos, el producto coloreado recibe posteriormente otras capas, incluida una protección transparente.
Estas operaciones pueden modificar el aspecto final por cambios de brillo, tonalidad propia del acabado o exposición a ciclos térmicos adicionales.
También pueden producirse anomalías, como contaminaciones leves.
Por tanto, conviene distinguir entre la referencia de la capa coloreada y la aceptación del producto terminado cuando existan operaciones posteriores capaces de modificar su apariencia.
Esto no obliga a crear un tercer catálogo completo, pero sí a identificar correctamente qué etapa representa cada muestra.
8. Productos coloreados suministrados por fabricantes externos
Algunas formulaciones especialmente complejas pueden resultar más eficientes de gestionar mediante productos desarrollados y fabricados directamente por un proveedor especializado.
En estos casos, el fabricante suministra bajo demanda una tinta, barniz o recubrimiento ya elaborado, en lugar de proporcionar únicamente una fórmula para su preparación interna.
El producto se ensaya en las condiciones reales de producción.
Si no reproduce el resultado requerido, se pueden remitir muestras y resultados al fabricante para que ajuste su propia formulación y suministre una nueva versión.
El proceso continúa hasta obtener un producto industrialmente satisfactorio.
Una vez aprobado, pueden establecerse referencias para controlar los suministros posteriores.
El sistema de patrones paralelos también puede utilizarse en estos casos, siempre que resulte conveniente preparar y conservar una referencia interna de laboratorio.
La fabricación externa y el control mediante patrones paralelos son decisiones independientes, aunque compatibles.
9. Medición colorimétrica y condiciones de comparación
La utilidad de los patrones depende de que las mediciones sean suficientemente fiables y comparables.
No basta con registrar coordenadas Lab* o diferencias ΔE sin documentar las condiciones utilizadas.
9.1. Condiciones instrumentales
Entre las variables relevantes se encuentran:
- Instrumento y estado de calibración.
- Geometría de medición.
- Iluminante y observador de referencia.
- Tratamiento de la componente especular.
- Condición de medición M0, M1, M2 o M3, cuando corresponda.
- Fondo utilizado durante la medición.
- Método de cálculo de diferencias de color.
La selección del procedimiento de medición debe atender al ámbito de aplicación de las normas utilizadas y a las características de los materiales.
ISO 13655:2017 establece condiciones de medición espectral y cálculo colorimétrico para las artes gráficas. Su aplicación a otros sistemas de recubrimientos debe justificarse según su pertinencia técnica.
ASTM E1164-23 proporciona fundamentos generales para la obtención de datos espectrométricos destinados a evaluar el color de objetos.
Estas normas no exigen que todos los sectores empleen una configuración instrumental idéntica.
Cada sistema debe utilizar procedimientos adecuados a sus materiales y necesidades de control, documentando las condiciones y evitando comparaciones entre resultados obtenidos mediante configuraciones incompatibles.
9.2. CIE76 y CIEDE2000
La diferencia de color CIE76 resulta útil para explicar el funcionamiento del sistema por su sencillez.
Sin embargo, su correspondencia con la percepción visual no es uniforme en todas las regiones del espacio de color.
CIEDE2000 incorpora correcciones destinadas a mejorar esa correspondencia.
La norma ISO/CIE 11664-6:2022 describe este último método.
La elección del procedimiento debe realizarse atendiendo al producto, las especificaciones aplicables y los acuerdos de aceptación.
No deben utilizarse indistintamente valores de tolerancia obtenidos mediante fórmulas diferentes.
9.3. Soportes reflectantes y recubrimientos transparentes
Los soportes metálicos pueden introducir dificultades particulares de medición debido a su reflectancia.
En recubrimientos transparentes o translúcidos, el color medido puede depender considerablemente del soporte y de las condiciones geométricas.
Debe distinguirse entre un recubrimiento transparente aplicado sobre metal y un producto que contiene pigmentos metálicos o de efecto.
Estos últimos pueden presentar variaciones angulares de apariencia que requieran procedimientos de medición específicos.
ASTM E2194-14(2025) aborda la medición multiángulo de materiales con pigmentos metálicos de efecto.
Su aplicación no debe extenderse indiscriminadamente a todos los recubrimientos depositados sobre aluminio.
La geometría instrumental deberá seleccionarse según las características ópticas del sistema completo: soporte, fondo y recubrimiento.
9.4. Tolerancias diferenciadas
El sistema puede establecer criterios distintos para:
Control de laboratorio: aceptación de la preparación frente al patrón LAB.
Control industrial: aceptación del producto aplicado frente al patrón PROD y las especificaciones finales.
Ambos criterios deben estar documentados y mantener una relación coherente.
La aceptación en laboratorio no sustituye la aceptación industrial.
9.5. Cambios que requieren revisar la relación entre patrones
La correspondencia establecida entre LAB y PROD depende de que las condiciones que dieron origen a ambos patrones continúen siendo suficientemente representativas.
Los cambios relevantes en materias primas, formulación, soporte, procedimiento de aplicación, curado o medición pueden modificar esa correspondencia.
Cuando se produzcan, deberá evaluarse si los patrones existentes siguen siendo adecuados.
Esto no implica sustituirlos automáticamente ante cualquier variación menor, sino comprobar si el cambio afecta a la validez de las comparaciones.
La revisión deberá documentarse y preservar la trazabilidad de las referencias anteriores.
10. Conservación, trazabilidad y renovación
Los patrones físicos pueden sufrir alteraciones durante su almacenamiento.
La exposición a luz, temperatura, humedad, contaminación o manipulación puede modificar su apariencia.
Por tanto, deben establecerse condiciones de conservación adecuadas al producto y al soporte.
10.1. Registro común
Cada pareja de patrones debería disponer de una ficha que contenga, como mínimo:
| Campo | Información |
|---|---|
| Identificación | Código y versión del producto |
| Procedencia | Fabricación interna o externa |
| Lote | Lote de origen de los patrones |
| Soporte | Material y preparación |
| Laboratorio | Aplicador, condiciones y referencia |
| Producción | Método, condiciones y referencia |
| Colorimetría | Valores, espectros y condiciones de medición |
| Aprobación | Fecha, estado y responsable |
| Historial | Revisiones, incidencias y sustituciones |
La ficha debe vincular las referencias sin duplicar innecesariamente los registros.
10.2. Muestras maestras y de trabajo
Cuando el volumen de utilización lo justifique, puede resultar conveniente conservar una muestra maestra protegida y otra destinada a las comparaciones habituales.
ASTM D5531 proporciona fundamentos para la preparación, mantenimiento y distribución de patrones físicos de color y apariencia.
10.3. Renovación
No es adecuado establecer una caducidad universal para todas las muestras.
La renovación debe responder a evidencias de deterioro, pérdida de representatividad o cambios relevantes en materiales y procedimientos.
La sustitución de un patrón debe documentarse, conservando la continuidad de la referencia aprobada.
Las coordenadas colorimétricas originales pueden servir como evidencia histórica, pero no sustituyen por completo al patrón físico ni permiten detectar por sí solas todas las alteraciones de apariencia.
11. Beneficios potenciales y limitaciones
El sistema de patrones paralelos puede ofrecer ventajas en instalaciones donde las diferencias entre métodos provocan correcciones recurrentes.
Entre los beneficios potenciales destacan:
- Menor número de correcciones innecesarias.
- Reducción de tiempos de ajuste en producción.
- Mejor identificación de problemas de formulación y aplicación.
- Mayor consistencia entre lotes.
- Mejor comunicación técnica entre laboratorio, producción y proveedores.
- Reducción de desperdicios asociados a ajustes evitables.
Estos beneficios deben considerarse potenciales hasta disponer de resultados que permitan cuantificarlos.
El sistema tampoco elimina las variaciones debidas a materias primas, errores de dosificación, problemas de dispersión, contaminación o cambios de condiciones industriales.
Su eficacia depende de la estabilidad de los procedimientos y de la representatividad de los patrones utilizados.
La estandarización de materias primas y los controles de proceso pueden contribuir a reducir la incertidumbre, pero no garantizan por sí solos la reproducción exacta de cada resultado.
Conclusiones
La utilización de una única referencia colorimétrica para comparar resultados obtenidos mediante métodos diferentes puede conducir a interpretaciones incorrectas y correcciones innecesarias.
El sistema de patrones paralelos propone separar el control de la formulación del control del resultado industrial.
Para ello establece referencias diferenciadas, relacionadas mediante un producto validado y procedimientos de aplicación documentados.
Su implantación puede realizarse progresivamente, comenzando por las formulaciones con incidencias recurrentes y evitando duplicar muestras de productos que ya presentan un comportamiento estable.
La validación práctica inicial permite comprobar rápidamente la utilidad del método, mientras que el historial de fabricaciones posteriores proporciona evidencia sobre su consistencia.
El sistema no pretende eliminar todas las diferencias entre laboratorio y producción.
Su propósito es evitar que esas diferencias se conviertan innecesariamente en modificaciones de una formulación correcta.
Fuentes y referencias técnicas
Referencias documentales utilizadas en el artículo.
- Frank Burgos. Reproducing Color in the Flexo Pressroom. FlexoExchange. https://www.flexoexchange.com/articles/reprod-color.html
- ASTM D5531-17(2023). Standard Guide for Preparation, Maintenance, and Distribution of Physical Product Standards for Color and Geometric Appearance of Coatings. ASTM International. https://store.astm.org/d5531-17r23.html
- ASTM D4147-18(2023). Standard Practice for Applying Coil Coatings Using the Wire-Wound Drawdown Bar. ASTM International. https://store.astm.org/d4147-18r23.html
- ASTM E1164-23. Standard Practice for Obtaining Spectrometric Data for Object-Color Evaluation. ASTM International. https://store.astm.org/e1164-23.html
- ISO 13655:2017. Graphic technology — Spectral measurement and colorimetric computation for graphic arts images. International Organization for Standardization. https://www.iso.org/standard/65430.html
- ISO/CIE 11664-6:2022. Colorimetry — Part 6: CIEDE2000 colour-difference formula. ISO/CIE. https://www.iso.org/standard/82662.html
- ASTM E2194-14(2025). Standard Test Method for Multiangle Color Measurement of Metal Flake Pigmented Materials. ASTM International. https://store.astm.org/e2194-14r25.html