

Un espectrofotómetro puede encender correctamente y dar valores con varias cifras decimales; una balanza puede repetir siempre el mismo número; un brillómetro puede pasar su rutina de inicio. Nada de eso demuestra, por sí solo, que el resultado sea adecuado para decidir si un producto cumple una especificación.
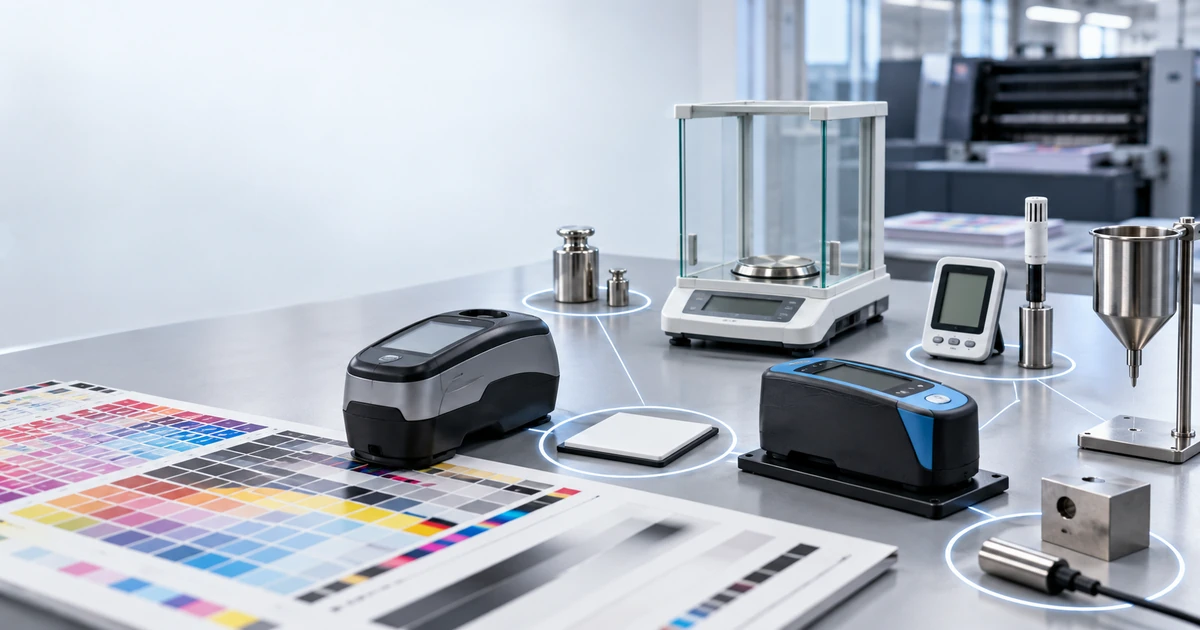
En artes gráficas y packaging se toman decisiones con densidad, L*a*b*, ΔE, brillo, masa, gramaje, temperatura, humedad, viscosidad o espesor. Cuando esas mediciones sirven para aceptar un lote, ajustar una máquina, liberar producto o investigar una reclamación, la pregunta importante no es solo «¿qué valor ha salido?», sino «¿qué confianza tenemos en ese valor y cómo lo demostramos?».
El hueco entre medir y saber que la medición es fiable
PortalGraf ya trata cómo utilizar distintos instrumentos —por ejemplo, el espectrofotómetro, el densitómetro o el brillómetro—, pero existe una capa anterior que afecta a todos ellos: la gestión metrológica.
La ISO 10012:2026, segunda edición de la norma y sustituta de ISO 10012:2003, establece requisitos para un sistema de gestión de las mediciones destinado a asegurar confianza en la validez y fiabilidad de los resultados. El enfoque es transversal: sirve para organizaciones que dependen de mediciones en producción, ensayo, seguimiento o prestación de servicios.
Eso implica una idea fundamental: el instrumento no debe gestionarse aislado del uso que tendrá su resultado. Un error de 0,2 °C puede ser irrelevante para una comprobación ambiental orientativa y decisivo en otro proceso. Una diferencia de 0,3 unidades de brillo puede no cambiar una decisión con tolerancias amplias, pero sí resultar problemática si la especificación está cerca del límite y el sistema de medida presenta una variación comparable.
Calibrar, verificar y ajustar no son sinónimos
La confusión entre estos tres términos es una de las causas más frecuentes de sistemas de control aparentemente rigurosos pero mal planteados.
| Acción | Qué hace | Qué no demuestra por sí sola |
|---|---|---|
| Calibración | Relaciona las indicaciones del instrumento con valores proporcionados por patrones, bajo condiciones especificadas, incluyendo las incertidumbres asociadas. | No significa automáticamente que el equipo «esté bien», cumpla una tolerancia o haya sido ajustado. |
| Verificación | Aporta evidencia objetiva de que se cumplen requisitos especificados: por ejemplo, un error máximo permitido o una tolerancia interna. | No sustituye a la calibración cuando es necesario conocer errores, correcciones e incertidumbre. |
| Ajuste | Modifica el sistema de medida para que sus indicaciones se aproximen a valores prescritos. | No es una calibración. Después de ajustar, normalmente hay que volver a calibrar para conocer el nuevo comportamiento. |
Estas definiciones proceden del Vocabulario Internacional de Metrología (VIM). El Centro Español de Metrología (CEM) insiste en la misma distinción: una calibración determina errores o correcciones con su incertidumbre; una verificación confirma el cumplimiento de requisitos.
En la práctica, pulsar «calibrate» en la pantalla de un instrumento puede ejecutar una rutina interna de ajuste, puesta a cero o comprobación con un patrón del fabricante. El nombre del botón no cambia el significado metrológico de la operación. Para saber qué está ocurriendo realmente hay que consultar el manual y el procedimiento aplicable.
Un equipo calibrado no está necesariamente conforme
Supongamos que un termómetro se calibra y el certificado indica que, cuando la referencia es 25,00 °C, el instrumento muestra 25,65 °C. La calibración ha cumplido su función: ha caracterizado el comportamiento del equipo. La decisión posterior depende del uso.
Si el proceso admite un error máximo de ±1 °C, quizá el instrumento pueda seguir utilizándose aplicando la corrección correspondiente y considerando la incertidumbre. Si la tolerancia de proceso es ±0,2 °C, probablemente ese mismo equipo no sea adecuado en ese punto. La calibración aporta información; la verificación decide si esa información satisface el requisito.
Este principio es especialmente importante en artes gráficas porque muchas especificaciones están cerca de la propia capacidad del sistema de medición. Un ΔE, una densidad, un valor de brillo o un gramaje no deben compararse con un límite ignorando la variación del método que produce el número.
La trazabilidad metrológica pertenece al resultado, no a una pegatina
El VIM define la trazabilidad metrológica como la propiedad de un resultado de medida que permite relacionarlo con una referencia mediante una cadena documentada e ininterrumpida de calibraciones, cada una de las cuales contribuye a la incertidumbre. El CEM utiliza esa misma definición para explicar la cadena de trazabilidad desde los patrones de mayor nivel hasta las mediciones industriales.
Por tanto, expresiones como «este aparato tiene trazabilidad» son una simplificación. Lo que debe poder demostrarse es la trazabilidad del resultado de medida obtenido mediante ese sistema y procedimiento.
ILAC P10 desarrolla la política internacional sobre trazabilidad metrológica para resultados dentro del ámbito de acreditación. Además, el propio VIM advierte de algo importante: disponer de trazabilidad no garantiza por sí solo que la incertidumbre sea adecuada para el uso ni que no existan errores de procedimiento.
La cadena puede ser corta, pero debe estar documentada
En una situación industrial simplificada, la cadena puede representarse así:
Referencia SI o patrón reconocido
        ↓
Patrón de laboratorio
        ↓
Patrón de trabajo / material de referencia
        ↓
Instrumento de producción
        ↓
Procedimiento de medida
        ↓
Resultado usado para tomar una decisión
Cada eslabón necesita una función clara. Si una balanza se comprueba internamente con una pesa patrón, esa pesa debe estar identificada, protegida y gestionada. Si un brillómetro se comprueba con una placa de referencia, hay que saber qué valor tiene asignado, para qué geometría, en qué condiciones y cómo se mantiene esa referencia. Si un espectrofotómetro utiliza su baldosa blanca, la limpieza, integridad y rutina definida por el fabricante forman parte del control.
¿Hace falta enviar todos los instrumentos a un laboratorio acreditado?
No necesariamente. La respuesta depende del riesgo, del requisito contractual o reglamentario, de la incertidumbre necesaria y de cómo se establezca la trazabilidad.
La ISO/IEC 17025:2017 es la referencia internacional para la competencia de laboratorios de ensayo y calibración. En España, ENAC explica que la acreditación aporta evidencia independiente de competencia técnica para las calibraciones cubiertas por el alcance acreditado.
Eso no significa que toda comprobación interna deba externalizarse. Una empresa puede realizar verificaciones intermedias, comparaciones y controles propios siempre que el sistema sea técnicamente válido para el uso previsto. Pero cuando se necesita demostrar trazabilidad con alto nivel de confianza —por requisitos de cliente, auditoría, laboratorio, regulación o criticidad— una calibración realizada por un laboratorio competente y, cuando proceda, acreditado para la magnitud y rango correspondientes constituye una vía especialmente sólida.
La palabra clave es alcance. Que un laboratorio esté acreditado no significa que toda calibración que realiza esté necesariamente incluida en su acreditación. Conviene comprobar que magnitud, intervalo y capacidad aplicables al servicio aparecen en el alcance correspondiente.
Qué papel tiene la incertidumbre de medida
El VIM define la incertidumbre de medida como un parámetro no negativo que caracteriza la dispersión de los valores atribuidos al mensurando a partir de la información utilizada. En lenguaje de planta: expresa cuánto margen de duda razonable acompaña al resultado.
La incertidumbre no es lo mismo que el error. Tampoco es una confesión de que el instrumento «mide mal». Es parte de la descripción completa de una medición.
El GUM, JCGM 100, constituye la referencia internacional para la expresión de la incertidumbre. ILAC mantiene además documentos específicos para incertidumbre en calibración y ensayo, como ILAC P14 y ILAC G17.
En producción no siempre es necesario construir un presupuesto de incertidumbre tan complejo como el de un laboratorio de calibración. Sí es necesario saber cuándo la incertidumbre puede cambiar la decisión. Cuanto más estrecha sea la tolerancia y más cerca esté el resultado del límite, más importante resulta.
El problema de medir justo en el límite
Supongamos una especificación de brillo de 80 a 90 GU y una lectura de 89,8 GU. Si el sistema de medida tiene una incertidumbre y una variación operacional muy pequeñas respecto al margen disponible, la decisión puede ser sencilla. Si esa variación es comparable a las décimas que separan el resultado del límite, afirmar «cumple» sin una regla definida puede ser demasiado simplista.
ILAC G8 trata precisamente las reglas de decisión utilizadas para emitir declaraciones de conformidad. El objetivo no es complicar cada control rutinario, sino evitar que dos personas lleguen a conclusiones diferentes a partir del mismo dato porque una considera la incertidumbre y otra no.
Una organización debería definir, al menos para características críticas, cómo actúa cuando un resultado cae cerca de un límite: aceptar directamente, aplicar banda de guarda, repetir según un procedimiento, ampliar muestreo o elevar la decisión a calidad.
La periodicidad de calibración no tiene por qué ser anual
«Se calibra una vez al año» es una práctica frecuente, pero no una ley metrológica universal. ILAC G24:2022 ofrece criterios para determinar y revisar los intervalos de recalibración de equipos de medida.
El intervalo debería considerar, entre otros factores:
- recomendaciones del fabricante y comportamiento conocido del equipo;
- frecuencia e intensidad de uso;
- riesgo de golpes, contaminación, desgaste o envejecimiento;
- estabilidad histórica y deriva observada en calibraciones anteriores;
- condiciones ambientales;
- criticidad de las decisiones tomadas con el instrumento;
- resultados de verificaciones intermedias;
- coste y consecuencias de una medición incorrecta.
Un instrumento estable, protegido y sometido a comprobaciones frecuentes puede justificar un intervalo distinto de otro que trabaja junto a una máquina, recibe golpes, sufre polvo, disolventes, altas temperaturas o transporte continuo. El intervalo debe revisarse con evidencia, no prolongarse únicamente para ahorrar el coste de calibración.
Las verificaciones intermedias son el puente entre calibraciones
Esperar doce meses para descubrir que un instrumento llevaba seis fuera de control es un mal sistema. Entre calibraciones externas conviene disponer de verificaciones sencillas capaces de detectar deriva o daño antes de que afecten a demasiada producción.
| Equipo | Medición | Control intermedio posible | Aspectos que no deben olvidarse |
|---|---|---|---|
| Espectrofotómetro / espectrodensitómetro | Reflectancia, L*a*b*, ΔE, densidad | Rutina de referencia indicada por fabricante, baldosa/patrón limpio, comprobación sobre patrón o muestra estable | Modo de medida, apertura, condición M, fondo, estado óptico y coherencia entre equipos |
| Densitómetro | Densidad, TVI, trapping, contraste | Referencia de densidad o patrón adecuado; comparación periódica con instrumento de referencia | Filtro/modo, polarización si aplica, cero, limpieza y estabilidad |
| Brillómetro | GU a 20°, 60° u 85° | Placa patrón identificada para la geometría correspondiente | Limpieza del patrón, arañazos, geometría y estado de la óptica |
| Balanza | Masa; base de ensayos de g/m² | Pesas de control adecuadas al rango; comprobaciones de cero, repetibilidad y excentricidad cuando proceda | Nivelación, vibración, corrientes de aire, temperatura y resolución útil |
| Termómetro / higrómetro | Temperatura / HR | Comparación con referencia controlada o verificada | Tiempo de estabilización, ubicación del sensor, rango y deriva |
| Copa de flujo y cronómetro | Tiempo de eflujo como control de viscosidad | Inspección del orificio, limpieza, control de temperatura y comparación periódica con fluido/procedimiento de referencia cuando corresponda | Geometría de copa, daño del orificio, temperatura y método de cronometraje |
Una verificación interna no debe convertirse en un ritual de «da correcto». Debe existir un criterio: valor esperado, tolerancia de control, frecuencia, identificación del patrón, registro y acción cuando falla.
Ejemplo 1: espectrofotómetro y control del color
La ISO 13655:2017 establece procedimientos de medición espectral y cálculo colorimétrico para imágenes de artes gráficas. Sin embargo, aplicar correctamente una condición de medida no elimina la necesidad de controlar el instrumento.
En el artículo sobre uso del espectrofotómetro en impresión ya se insiste en mantener geometría, fondo, apertura, condición de medición y estado de la muestra. A esa cadena hay que añadir la gestión del equipo: referencia del fabricante en buen estado, comprobaciones programadas, identificación del instrumento y, cuando sea necesario, comparación entre equipos.
Dos espectrofotómetros que superan sus respectivas rutinas internas no tienen por qué dar resultados idénticos sobre cualquier muestra. La comparabilidad real debe comprobarse sobre patrones y materiales representativos, especialmente si los datos se intercambian entre plantas, proveedores y clientes.
Ejemplo 2: brillómetro
La ISO 2813:2014 especifica la determinación de brillo de recubrimientos mediante geometrías de 20°, 60° y 85°. El artículo de PortalGraf sobre medición del brillo ya advierte de que una lectura sin geometría, muestra y método está incompleta.
Metrológicamente hay otra cuestión: la placa patrón es también un elemento que debe cuidarse. Polvo, huellas, abrasión o limpieza agresiva pueden alterar su superficie. Si el patrón cambia y el equipo se ajusta contra él, el error puede trasladarse sistemáticamente a todas las muestras medidas después.
Ejemplo 3: balanza y gramaje de película seca
En la determinación del gramaje de película seca, pequeñas diferencias de masa se transforman en g/m². Una desviación aparentemente pequeña de la balanza puede amplificarse en el resultado cuando la probeta es pequeña o la masa de película es baja.
Por eso no basta con que la balanza «marque cero». Conviene verificarla en puntos representativos del rango utilizado y considerar resolución, repetibilidad, excentricidad, corrientes de aire, nivelación y temperatura. Una pesa interna de ajuste automático puede mejorar la estabilidad del instrumento, pero no sustituye automáticamente a la trazabilidad externa del resultado cuando ésta es necesaria.
Ejemplo 4: viscosidad por copa de flujo
El control mediante copa Ford o Zahn parece sencillo porque el resultado se obtiene con copa y cronómetro. Sin embargo, el artículo sobre viscosidad de barnices muestra que temperatura, copa, orificio y procedimiento condicionan el dato.
Una copa golpeada, con el orificio erosionado o parcialmente obstruido puede producir tiempos sistemáticamente distintos aunque el cronómetro sea perfecto. Aquí la gestión metrológica obliga a mirar el sistema completo, no solo el componente electrónico.
Qué debería contener un buen registro de equipo
No hace falta un software complejo para empezar. Cada instrumento crítico debería disponer de una ficha o registro con información suficiente para reconstruir su estado.
- identificación única y modelo;
- ubicación y responsable;
- magnitudes y rangos para los que se utiliza;
- requisitos o tolerancias que debe sostener;
- fecha y resultado de calibraciones;
- certificados asociados;
- frecuencia y resultados de verificaciones intermedias;
- patrones o materiales de referencia utilizados;
- reparaciones, ajustes, golpes o incidencias;
- estado: apto, limitado, fuera de servicio o pendiente de evaluación;
- fecha prevista de siguiente revisión, basada en el criterio definido.
Una simple etiqueta con «calibrado hasta 2027» es útil para identificación visual, pero no sustituye el historial ni demuestra por sí sola que el equipo siga siendo adecuado hoy.
Cómo leer un certificado de calibración sin quedarse solo con la fecha
El certificado debe utilizarse, no archivarse automáticamente. Para una revisión práctica conviene comprobar:
- Identificación. Que corresponde exactamente al equipo enviado: fabricante, modelo, serie o identificador.
- Magnitud y puntos calibrados. Que cubren el rango utilizado realmente en producción.
- Resultados. Indicaciones, valores de referencia, errores o correcciones según el formato del certificado.
- Incertidumbre. Debe interpretarse junto con el error y con la tolerancia del proceso.
- Trazabilidad. Qué referencias y cadena respaldan los resultados.
- Condiciones y método. Especialmente cuando temperatura, humedad u otras influencias sean relevantes.
- Acreditación y alcance. Cuando el servicio se contrata como calibración acreditada, comprobar que está cubierto por el alcance correspondiente.
- Declaración de conformidad. Si aparece «cumple/no cumple», comprobar frente a qué requisito y con qué regla de decisión se ha emitido.
Un certificado puede indicar que el equipo tiene un error conocido y seguir siendo técnicamente utilizable si se aplican las correcciones pertinentes y la incertidumbre es adecuada. También puede ocurrir lo contrario: un equipo con error pequeño puede no servir para una tolerancia extremadamente estrecha.
¿Qué hacer si una verificación falla?
Este es uno de los puntos donde la gestión metrológica deja de ser documentación y afecta directamente a producto.
- Retirar o identificar el instrumento. Evitar que siga usándose como si estuviera conforme.
- Repetir la comprobación según procedimiento. Descartar suciedad, mala preparación, patrón incorrecto o error de operación sin borrar el primer dato.
- Evaluar el patrón. Confirmar que la referencia utilizada sigue siendo válida y no está dañada.
- Calibrar, reparar o ajustar según proceda. Después de un ajuste, caracterizar de nuevo el comportamiento.
- Determinar desde cuándo puede existir la desviación. La última verificación satisfactoria es un punto de referencia, no una garantía absoluta.
- Evaluar impacto. Revisar los lotes, ensayos o liberaciones realizados con el equipo durante el periodo potencialmente afectado, en proporción al riesgo.
- Documentar la decisión. No basta con volver a poner una pegatina.
Este análisis retrospectivo es una de las razones más fuertes para realizar verificaciones intermedias: acorta el periodo de producto potencialmente afectado cuando aparece una deriva.
Un plan metrológico proporcionado para una planta gráfica
Una empresa pequeña no necesita copiar el sistema de un instituto nacional de metrología. Necesita controlar lo que realmente puede cambiar sus decisiones.
| Nivel | Qué hacer | Objetivo |
|---|---|---|
| 1. Inventario | Identificar instrumentos y asociarlos a las decisiones que sostienen | Dejar de gestionar todos los equipos como si tuvieran la misma criticidad |
| 2. Requisitos | Definir rango, tolerancia, resolución e incertidumbre necesaria | Saber qué significa «apto» para cada uso |
| 3. Trazabilidad | Definir calibraciones, patrones y referencias necesarias | Poder reconstruir la cadena que respalda el resultado |
| 4. Vigilancia | Implantar verificaciones intermedias y registros de tendencia | Detectar deriva entre calibraciones |
| 5. Revisión | Ajustar intervalos según historial, riesgo y resultados | Evitar tanto calibraciones innecesarias como intervalos demasiado largos |
| 6. No conformidad | Definir qué hacer cuando un equipo falla | Proteger las decisiones y el producto ya medido |
La metrología no consiste en tener más certificados
Un sistema maduro no es el que envía más equipos a calibrar, sino el que puede responder con claridad a estas preguntas:
- ¿Qué estamos midiendo exactamente?
- ¿Para qué decisión se utiliza ese resultado?
- ¿Qué tolerancia debemos distinguir?
- ¿Es suficientemente capaz nuestro sistema de medida?
- ¿Cómo sabemos que hoy sigue funcionando?
- ¿A qué referencia está ligado el resultado?
- ¿Qué incertidumbre o variación acompaña al dato?
- ¿Qué hacemos si descubrimos que el equipo estaba fuera de control?
Esto conecta directamente con la normalización del proceso gráfico. Una especificación ISO, una tolerancia de cliente o un procedimiento interno solo son útiles si la medición utilizada para demostrar su cumplimiento es suficientemente fiable.
Conclusión
Calibración, verificación, ajuste y trazabilidad responden a preguntas distintas. La calibración caracteriza el instrumento; la verificación comprueba requisitos; el ajuste modifica su respuesta; y la trazabilidad conecta el resultado con una referencia mediante una cadena documentada de calibraciones.
En artes gráficas, esa diferencia afecta a decisiones cotidianas: aceptar un color, ajustar una densidad, validar un brillo, controlar un gramaje, corregir una viscosidad o comprobar las condiciones ambientales. Una cifra con muchos decimales puede seguir siendo una mala medición si el instrumento, el patrón, el método o la muestra no están bajo control.
La meta no es convertir una imprenta o una metalgráfica en un laboratorio nacional. Es implantar un sistema proporcionado al riesgo que permita confiar en los datos y, cuando alguien pregunte por qué una medición es válida, poder demostrarlo.
Fuentes primarias y técnicas
- ISO 10012:2026 — Quality management — Requirements for measurement management systems.
- ISO/IEC 17025:2017 — General requirements for the competence of testing and calibration laboratories.
- JCGM 200 — International Vocabulary of Metrology (VIM).
- BIPM/JCGM — Guide to the Expression of Uncertainty in Measurement (GUM) y publicaciones relacionadas.
- ILAC P10 — Policy on Metrological Traceability of Measurement Results.
- ILAC P14 — Policy for Measurement Uncertainty in Calibration.
- ILAC G17 — Guidelines for Measurement Uncertainty in Testing.
- ILAC G24:2022 — Guidelines for the determination of recalibration intervals of measuring equipment.
- ILAC G8 — Guidelines on Decision Rules and Statements of Conformity.
- Centro Español de Metrología — Diferencia entre calibración y verificación.
- Centro Español de Metrología — Trazabilidad metrológica.
- ENAC — Calibración y acreditación.
- ISO 13655:2017 — Graphic technology — Spectral measurement and colorimetric computation for graphic arts images.
- ISO 2813:2014 — Paints and varnishes — Determination of gloss value at 20°, 60° and 85°.