


Una materia prima puede llegar conforme, permanecer correctamente almacenada y, aun así, entrar en máquina en una condición poco adecuada para el proceso. El problema aparece con frecuencia en la transición entre almacén y producción: cambios de temperatura, diferencias de humedad, material frío que se desembala demasiado pronto, papel o cartón que todavía no ha alcanzado equilibrio con el ambiente, o tintas y recubrimientos cuya viscosidad varía con la temperatura.
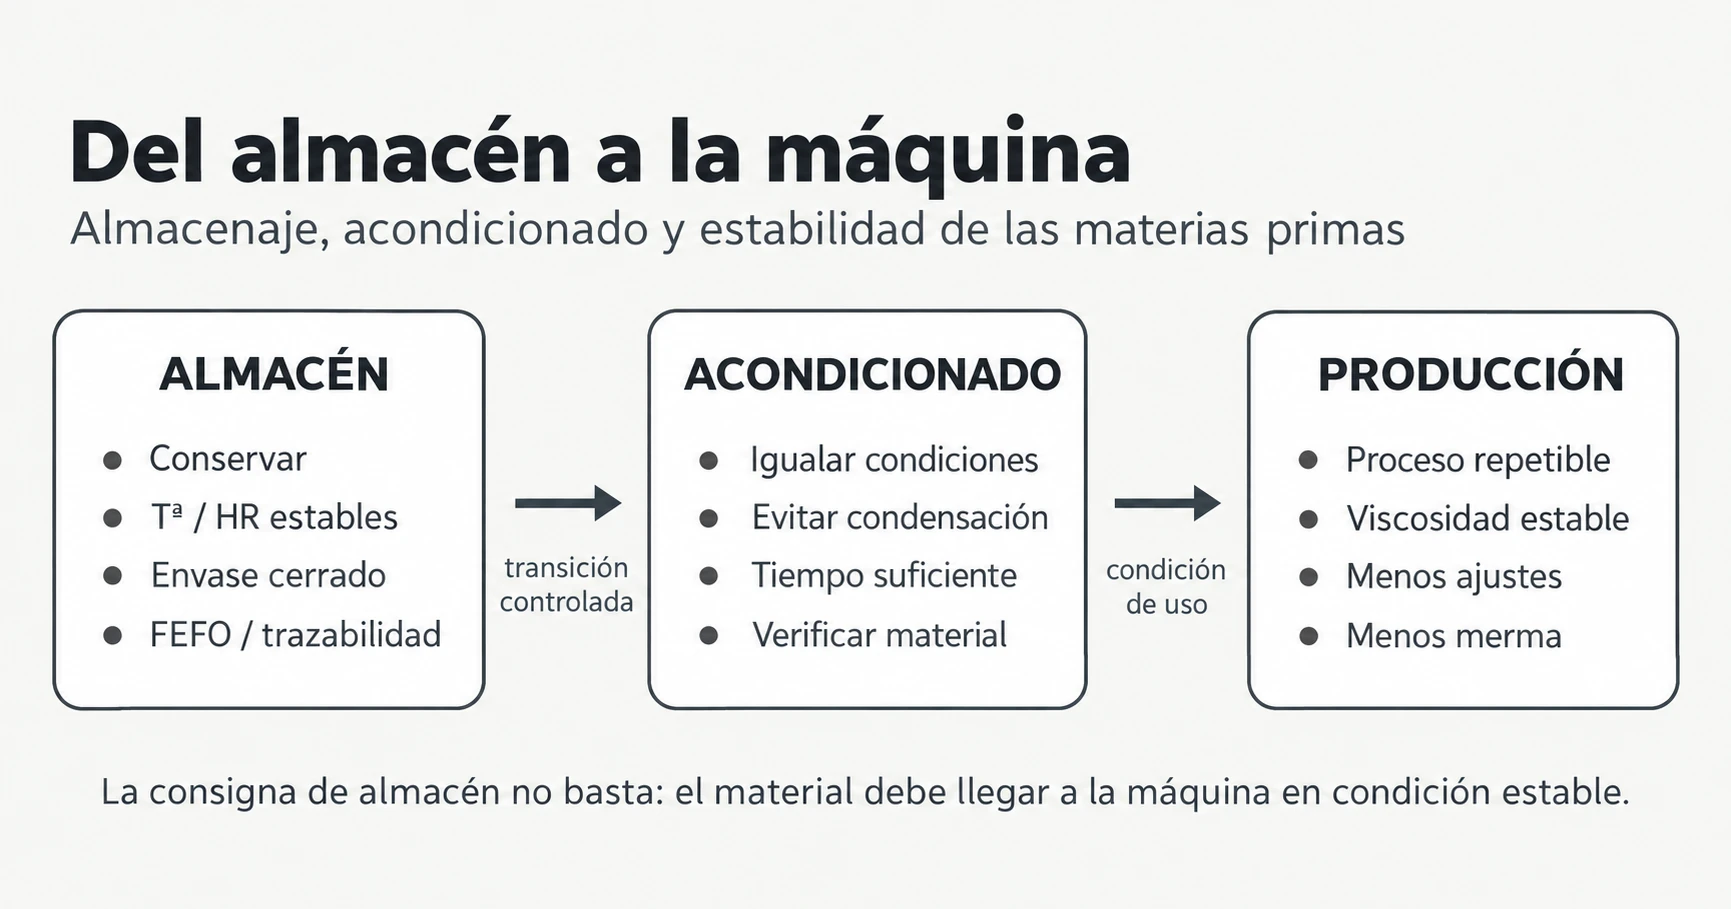
Por eso conviene separar tres conceptos: almacenamiento, cuyo objetivo es conservar el material; acondicionamiento, que permite aproximarlo a las condiciones en las que se utilizará; y condición de proceso, que es el estado real del material cuando entra en máquina. No son sinónimos y no existe una temperatura o humedad universal válida para todas las materias primas.
La premisa técnica: las condiciones ambientales sí pueden modificar el proceso
La afirmación general es correcta, pero requiere precisión: no todos los materiales responden igual ni necesitan los mismos límites. La referencia debe ser la documentación del producto y del fabricante, complementada con los requisitos del proceso.
En papel y cartón, la relación con el ambiente está bien establecida. ISO 187:2022 define atmósferas y procedimientos de acondicionamiento para papel, cartón y pasta destinados a ensayo. La norma no debe confundirse con una especificación universal para una sala de impresión, pero confirma que temperatura y humedad relativa forman parte de la condición del material. Fogra mide la higroexpansividad precisamente para estudiar cambios dimensionales debidos a la humedad, relevantes para registro y planitud.
En tintas, la temperatura afecta a la reología —el modo en que el material fluye y se deforma— y, por tanto, puede modificar viscosidad, tack, bombeabilidad, alimentación y transferencia. Sun Chemical documenta una reducción marcada de la viscosidad al aumentar la temperatura en tintas offset de bobina. Flint Group, en una guía para tintas offset de hoja, relaciona temperaturas de proceso demasiado bajas o altas con cambios de viscosidad y problemas de comportamiento en máquina.
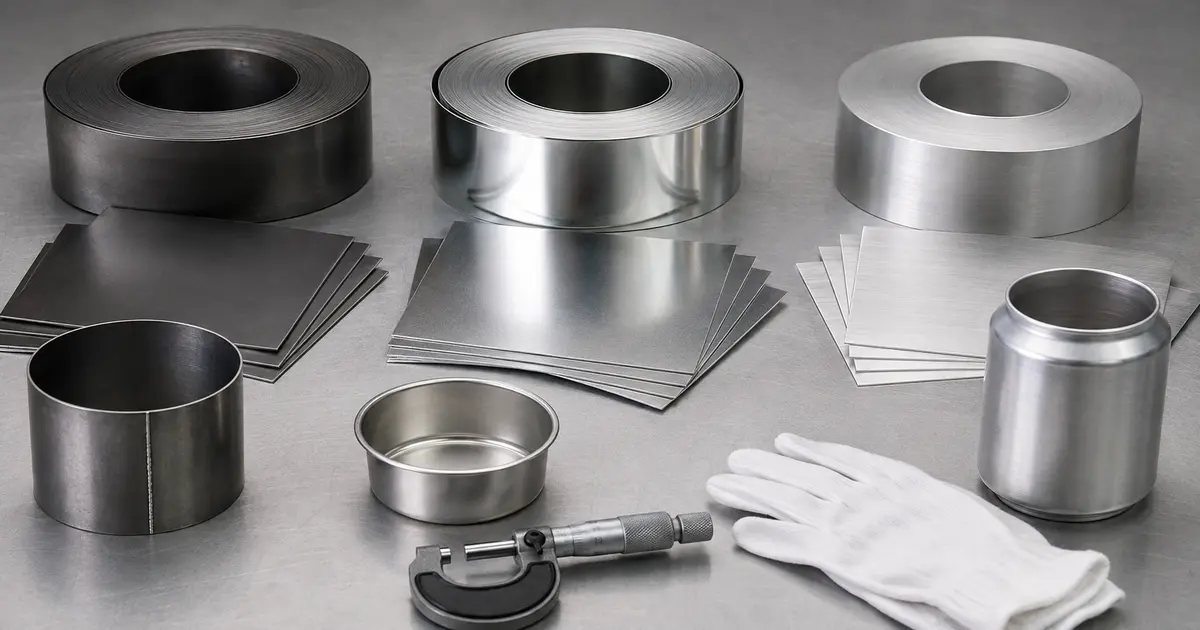
En materiales metálicos, uno de los riesgos más claros es la condensación. U. S. Steel Košice, en sus recomendaciones para transporte y almacenamiento de hojalata, identifica la condensación como causa de corrosión y recomienda mantener el material embalado hasta que alcance la temperatura ambiente cuando cambia de condiciones climáticas. La recomendación concreta de tiempo que ofrece ese fabricante no debe convertirse en una cifra universal para cualquier formato o proveedor.
Almacenar correctamente no significa que el material esté listo para utilizarse
Esta diferencia es esencial. Una materia prima puede encontrarse dentro de su intervalo permitido de almacenamiento y no haber alcanzado todavía la condición adecuada para entrar en producción. Un bidón, una bobina, un palé de papel o un paquete de hojalata poseen inercia térmica: su interior no cambia de temperatura al mismo ritmo que el aire de la nave.
Cuando una superficie fría se introduce en un ambiente más cálido y húmedo, puede situarse por debajo del punto de rocío y aparecer condensación. El riesgo no se limita al metal: también puede afectar a envases, sustratos y determinados sistemas de tinta o recubrimiento. Por eso, cuando exista una diferencia importante entre el material y el ambiente de producción, el desembalado o la apertura prematuros pueden ser más problemáticos que el propio almacenamiento.
El acondicionamiento consiste en gestionar esa transición. No obliga necesariamente a climatizar toda la fábrica, pero sí a decidir qué materiales necesitan anticipación, dónde se estabilizan y cómo se comprueba que están listos para uso.
Qué debe controlarse según la familia de material
| Familia | Riesgos relevantes | Qué revisar | Antes de utilizar |
|---|---|---|---|
| Papel y cartón | Cambio de humedad, ondulación o tensión de bordes, electricidad estática, variación dimensional | Temperatura, humedad relativa, integridad del embalaje y tiempo de permanencia en cada ambiente | Acondicionar embalado cuando exista diferencia apreciable entre almacén y sala; abrir cuando el material se haya estabilizado |
| Tintas offset | Cambios de viscosidad, tack, flujo, alimentación y equilibrio de impresión | Condiciones indicadas por el fabricante, temperatura real del producto y tiempo desde almacén | Llevar a la ventana de proceso especificada; no corregir automáticamente con auxiliares un problema cuyo origen sea térmico |
| Tintas flexográficas y de huecograbado | Variación de viscosidad y velocidad de secado; evaporación de solvente; interacción con agua o humedad según el sistema | Viscosidad, temperatura, composición del sistema, humedad y, en tintas base agua cuando proceda, pH | Estabilizar y ajustar conforme a la ficha técnica y al procedimiento de máquina |
| Barnices y recubrimientos | Cambio de viscosidad, separación, sedimentación, congelación o degradación en formulaciones sensibles | Ficha técnica, temperatura, agitación, vida útil y estado del envase | Acondicionar y homogeneizar según fabricante; comprobar viscosidad cuando sea parámetro de proceso |
| Hojalata, acero y aluminio | Condensación, corrosión/manchas y contaminación superficial | Sequedad, estabilidad térmica, estado del embalaje y exposición a cambios bruscos | Evitar desembalar material frío en ambiente más cálido/húmedo; verificar ausencia de condensación antes del proceso |
| Adhesivos y auxiliares | Cambio de viscosidad, reactividad, estabilidad o vida útil | Ficha técnica y FDS cuando corresponda, fecha de caducidad e incompatibilidades | Seguir las condiciones específicas del producto; no extrapolar límites de otra familia química |
La documentación del fabricante manda sobre cualquier regla general
Las recomendaciones generales sirven para identificar riesgos, no para sustituir la ficha técnica. Un ejemplo lo muestra ACTEGA: una ficha de un recubrimiento base agua establece para ese producto concreto almacenamiento en envase original cerrado dentro de un intervalo determinado, protección frente a heladas, calor y sol, agitación antes de uso y comprobación de viscosidad después del almacenamiento. Eso demuestra por qué sería incorrecto afirmar que todos los productos base agua tienen exactamente las mismas limitaciones.
Para sustancias o mezclas que requieren ficha de datos de seguridad, la FDS aporta las condiciones de manipulación y almacenamiento seguro. La ficha técnica, en cambio, suele ser la fuente más directa para la ventana de aplicación y las propiedades de proceso. Ambas cumplen funciones distintas.
Cuando la viscosidad forma parte del control de recepción o de máquina, debe medirse con un procedimiento reproducible y registrando la temperatura; el artículo sobre el ensayo de viscosidad en barnices mediante copa Ford y Zahn desarrolla ese control práctico. Si la desviación ya se manifiesta como un defecto de película, la guía de defectos en la aplicación de barnices ayuda a separar viscosidad, formulación, aplicación y estado del sustrato antes de corregir.
Qué cambia según el sistema de impresión
El principio del acondicionamiento es transversal, pero las variables dominantes cambian de un proceso a otro.
| Proceso | Materiales especialmente sensibles | Relación práctica con el ambiente |
|---|---|---|
| Offset | Papel/cartón y tintas pastosas | La humedad puede modificar planitud y dimensiones del soporte; la temperatura de la tinta modifica su viscosidad y comportamiento. Heidelberg recomienda aclimatar papel embalado cuando las diferencias entre almacenamiento y sala son importantes. |
| Flexografía | Tintas líquidas, films, papel/cartón | Viscosidad, secado, temperatura del film y humedad pueden intervenir simultáneamente. La guía de Siegwerk incluye casos donde una humedad relativa elevada favorece entrada de agua en tintas base solvente y donde temperatura y viscosidad forman parte del diagnóstico. |
| Huecograbado | Tintas líquidas y sustratos en bobina | El control de viscosidad y temperatura es especialmente relevante por la evaporación de solventes. La herramienta técnica de Sun Chemical recoge tanto tinta demasiado caliente —con aumento de evaporación— como tinta o soporte demasiado fríos y recomienda llevarlos a temperatura de sala. |
| Metalgráficas | Hojalata/aluminio, tintas, barnices y recubrimientos | Se superponen dos problemas: evitar humedad/condensación en el metal y mantener tintas o barnices dentro de su ventana de aplicación. El estado superficial del sustrato es crítico para una aplicación y adherencia repetibles. |
Esta comparación no pretende reducir cada tecnología a una única variable. En cualquier proceso pueden existir otras causas —pretratamiento, tensión de banda, energía de secado o curado, formulación, estado de rodillos y cilindros, solución de mojado, anilox, rasqueta o presión— que deben investigarse antes de atribuir un defecto al ambiente.
Offset: soporte y tinta no responden igual
En offset, papel y tinta requieren controles diferentes. Heidelberg indica que el papel es sensible a las variaciones de clima y recomienda mantenerlo protegido en su embalaje y trasladarlo con antelación a la sala de impresión cuando exista una diferencia importante. Fogra confirma que los cambios de humedad pueden producir cambios dimensionales medibles que afectan al registro y a la planitud.
Para la tinta, una guía de Flint Group para offset de hoja sitúa un intervalo de proceso recomendado para sus tintas y explica que el almacenamiento a baja temperatura aumenta la viscosidad, mientras que temperaturas altas pueden reducirla y favorecer otros problemas. Esa cifra debe entenderse como orientación de fabricante para una familia de producto, no como norma universal para cualquier tinta offset.
Esta relación entre temperatura, reología y respuesta de la batería se desarrolla con más detalle en Control del flujo de tinta y estabilización del entintaje en impresión offset, donde el comportamiento de la tinta se trata como una variable del sistema y no como un ajuste aislado.
Flexografía: la humedad puede intervenir incluso en sistemas base solvente
En flexografía no basta con asociar “humedad” únicamente a tintas base agua. La guía de resolución de problemas de Siegwerk identifica situaciones en las que una humedad relativa elevada puede provocar condensación de agua en una tinta base solvente y relaciona numerosos defectos con viscosidad, temperatura del film, secado y refrigeración.
En tintas base agua, además, pueden entrar en juego parámetros como pH y evaporación, pero la importancia de cada uno depende de la formulación. Por ello, la rutina correcta es controlar la propiedad que indique el proveedor y no aplicar una única receta a todos los sistemas flexográficos.
El artículo Flexografía: proceso, componentes y aplicaciones amplía cómo interactúan tinta, anilox, plancha, soporte, secado y condición de máquina, y por qué no existen valores universales de viscosidad, pH o temperatura para todos los trabajos.
Huecograbado: temperatura, viscosidad y evaporación están estrechamente relacionadas
La herramienta de diagnóstico para huecograbado de Sun Chemical relaciona una temperatura de tinta demasiado elevada con calentamiento del cilindro y mayor evaporación de solventes. En otro diagnóstico de moteado, incluye como causa que tinta o soporte estén demasiado fríos y propone permitir que alcancen la temperatura de sala. También trata la viscosidad como variable de primera línea.
Esto refuerza la idea central del artículo: el material no debe considerarse “preparado” únicamente porque haya estado correctamente almacenado. Su condición al entrar en el circuito de tinta o en la banda puede ser distinta de la condición de almacenamiento.
Para situar estas variables dentro del proceso completo puede consultarse Huecograbado: proceso, cilindros y aplicaciones, que relaciona tinta, temperatura, viscosidad, cilindro, rasqueta, soporte y secado sin fijar una consigna única para todas las configuraciones.
Metalgráficas: el cambio de ambiente puede ser tan importante como el almacén
El riesgo no se limita a la hojalata. Hydro recomienda para perfiles de aluminio un almacenamiento seco, ventilado y con temperatura y humedad estables; en aluminio sin recubrimiento advierte que la humedad o la condensación pueden provocar corrosión localizada, decoloraciones y manchas, y recomienda evitar fluctuaciones térmicas que favorezcan la condensación. Aunque esa guía se refiere a perfiles y no específicamente a chapa para envase, el mecanismo físico de condensación sobre aluminio frío es pertinente como referencia de material y refuerza la necesidad de seguir las instrucciones del proveedor del sustrato realmente utilizado.
Las recomendaciones de U. S. Steel Košice para hojalata son especialmente ilustrativas: señalan que la condensación aparece cuando el ambiente es más cálido que el material embalado y recomiendan mantener el paquete cerrado hasta que el contenido alcance el nuevo ambiente. También piden un almacenamiento cubierto, seco, ventilado y protegido frente a cambios bruscos de temperatura.
Para una planta metalgráfica esto tiene una consecuencia operativa clara: una hoja o bobina que llega fría no debería exponerse automáticamente al aire de una nave más cálida y húmeda. El tiempo de estabilización depende de masa, formato, embalaje y diferencia térmica. Una recomendación concreta de 24–48 horas, como la que ofrece ese fabricante para determinados paquetes de hojalata, no debe convertirse en una regla universal; debe validarse con el material y proveedor reales.
Una vez en máquina, las tintas y barnices añaden sus propias ventanas de viscosidad, aplicación, secado o curado. Por tanto, “condición del metal” y “condición del recubrimiento” deben controlarse por separado aunque ambos converjan en la misma línea.
Además, en envase metálico la película aplicada no termina su función al salir del horno. Dependiendo del producto, puede tener que soportar posteriormente operaciones de transformación y conformado sin perder adherencia, continuidad ni aspecto. AkzoNobel Packaging Coatings destaca para recubrimientos de tapas y cierres la flexibilidad, el rendimiento mecánico y la resistencia durante la transformación. Esto no convierte el acondicionamiento previo en la única causa de un fallo posterior, pero explica por qué interesa que sustrato y recubrimiento entren al proceso en condiciones repetibles.
Cómo conectar almacén y producción sin climatizar necesariamente toda la nave
Una organización robusta puede dividir el flujo en cuatro funciones:
- Recepción y cuarentena. Identificación, lote, daños, estado del embalaje, fechas y documentación.
- Almacenamiento. Conservación dentro de las condiciones del proveedor, trazabilidad y rotación FEFO cuando exista vida útil.
- Acondicionamiento. Zona o tiempo intermedio para que el material alcance una condición compatible con producción sin desembalarlo prematuramente.
- Punto de uso. Verificación de las variables que realmente gobiernan el proceso: temperatura, viscosidad, pH cuando proceda, humedad del soporte, ausencia de condensación u otras especificadas.
La tercera función es la que con frecuencia se omite. Cuando no existe, la máquina termina absorbiendo la variabilidad mediante ajustes: añadir diluyente, modificar viscosidad, cambiar velocidad, aumentar secado, prolongar mezclas o esperar junto a la línea. Parte de ese trabajo puede ser realmente necesario, pero otra parte puede estar compensando un material que todavía no estaba acondicionado.
Qué ocurre cuando almacén y taller trabajan en condiciones distintas
Una diferencia moderada y conocida puede gestionarse sin dificultad. El problema aparece cuando la diferencia cambia con la estación, el turno o la apertura de puertas, o cuando el tiempo entre almacén y uso es impredecible.
- lotes de tinta que llegan a máquina a temperaturas diferentes;
- variaciones de viscosidad o de velocidad de secado;
- mayor tiempo de puesta a punto;
- correcciones con diluyentes o auxiliares antes de descartar una causa térmica;
- condensación en metales, envases o superficies frías;
- papel o cartón con deformación o variación dimensional;
- comparaciones de laboratorio menos representativas si muestra y producción se acondicionan de forma diferente;
- incidencias difíciles de reproducir porque la condición ambiental no quedó registrada.
Ninguna de estas señales demuestra por sí sola que el origen sea ambiental. Sirven para decidir qué medir y correlacionar antes de intervenir.
El ideal teórico y la realidad industrial
Mantener toda una planta en un clima estrechamente controlado puede reducir variabilidad, pero no siempre es técnica o económicamente necesario. Una fábrica real tiene muelles, puertas, hornos o secadores, extracción, movimientos de aire, cambios de carga térmica y áreas con requisitos distintos.
Por eso, la pregunta útil no es “¿qué temperatura debería tener toda la fábrica?”, sino “¿qué variables deben mantenerse dentro de límites para que cada material llegue estable al proceso?”. En muchas instalaciones la respuesta puede ser una combinación de almacén razonablemente estable, monitorización, disciplina logística y una zona de acondicionamiento próxima a producción.
Una estrategia de inversión por niveles
| Nivel | Medidas | Inversión relativa | Objetivo |
|---|---|---|---|
| 1. Medir y ordenar | Registradores de temperatura/HR, fichas accesibles, FEFO, tiempos de traslado, registro de incidencias | Baja | Saber si existe correlación entre ambiente, material e incidencia |
| 2. Acondicionar localmente | Zona intermedia, aislamiento, stock de turno preparado, armarios o salas específicas cuando proceda | Media | Reducir diferencias entre almacén y punto de uso |
| 3. Controlar áreas críticas | HVAC por zonas, control de humedad, monitorización continua y alarmas | Media-alta | Estabilizar procesos donde el ambiente ya se ha demostrado limitante |
| 4. Control integral | Almacén y producción con especificaciones estrechas y gestión energética | Alta | Procesos de exigencia elevada o pérdidas que justifican el coste |
Este enfoque evita dos extremos poco rigurosos: asumir que el ambiente “no importa” o concluir que la única solución es climatizar toda la nave.
Cómo saber si la inversión se recupera
No existe un retorno económico universal. Debe calcularse con datos de la propia planta.
Beneficio anual estimado =
merma evitada
+ tiempo productivo recuperado
+ retrabajos y reclamaciones evitados
− coste operativo adicional

Periodo simple de retorno =
inversión inicial / beneficio anual estimado
Para que el cálculo sea creíble, solo deben atribuirse al proyecto las pérdidas cuya relación con temperatura, humedad, condensación o acondicionamiento haya podido demostrarse o, al menos, sostenerse con datos consistentes.
Conviene registrar durante un periodo representativo:
- temperatura y humedad relativa de almacén y producción;
- temperatura del material en incidencias relevantes;
- lote y tiempo transcurrido desde su salida de almacén;
- viscosidad, pH u otra propiedad de control cuando proceda;
- tiempo de puesta a punto;
- merma de arranque y merma total;
- paradas y correcciones asociadas al comportamiento del material;
- retrabajos y reclamaciones relacionados.
Con una línea base y una intervención limitada —por ejemplo, preparar con antelación el material sensible o acondicionar una zona concreta— se puede comprobar el efecto antes de acometer una inversión mayor.
Para que esa comparación no mezcle preparación prevista, pérdida imprevista, reproceso y material recuperable, conviene aplicar un criterio estable de registro. La guía Mermas en imprenta: cómo medirlas, localizar sus causas y reducirlas sin comprometer la calidad desarrolla precisamente esa metodología.
Procedimiento práctico de implantación
- Inventariar las familias de materias primas. Separar papel/cartón, tintas, barnices, metales, adhesivos y auxiliares.
- Recopilar documentación vigente. Ficha técnica y, cuando corresponda, FDS de cada familia o producto.
- Extraer límites y variables de proceso. No copiar una consigna genérica a materiales distintos.
- Medir almacén y producción. Registrar tendencias, máximos, mínimos y cambios rápidos.
- Localizar transiciones críticas. Invierno/verano, transporte, puertas, turnos, proximidad a hornos o climatización.
- Definir acondicionamiento. Material, cantidad, zona, tiempo orientativo y criterio de aceptación.
- Evitar apertura o desembalado prematuro. Especialmente si existe riesgo de condensación.
- Relacionar datos con producción. Asociar ambiente y condición del material con tiempos, ajustes, mermas y defectos.
- Validar antes de invertir más. Aplicar una mejora limitada y comprobar si produce un cambio medible.
Conclusión: el almacén forma parte de la ventana de proceso
El almacenamiento no es una actividad aislada de producción. Las materias primas continúan intercambiando calor y, según el material, humedad con su entorno; las tintas y recubrimientos modifican propiedades de flujo con la temperatura; los soportes celulósicos cambian dimensionalmente; y los metales fríos pueden condensar humedad cuando pasan a un ambiente más cálido.
La solución no consiste en imponer un único clima “ideal” para todo. Consiste en conocer qué necesita cada material, conservarlo correctamente, gestionar la transición hacia producción y comprobar su condición antes de usarlo. Ese enfoque es aplicable a offset, flexografía, huecograbado y metalgráficas, aunque las variables críticas sean distintas en cada proceso.
Fuentes primarias y técnicas consultadas
- ISO 187:2022 — Paper, board and pulps: standard atmosphere for conditioning and testing.
- Fogra — Paper testing and hygroexpansivity.
- Heidelberg — Too moist, too dry, too hot?.
- Flint Group — Hints for Handling of Sheetfed Inks.
- Sun Chemical — How Temperature Affects Ink Performance.
- Siegwerk — Flexographic Printing Troubleshooting Guide.
- Sun Chemical — Gravure troubleshooting: Screening.
- Sun Chemical — Gravure troubleshooting: Mottle.
- U. S. Steel Košice — Care of tinplate during transport, storage and inspection.
- ACTEGA — Technical Data Sheet, TERRAWET Special Coating.
- ECHA — Safety Data Sheets under REACH.
- Hydro — Storage of aluminium profiles.
- AkzoNobel Packaging Coatings — Caps & Closures Coatings.

