
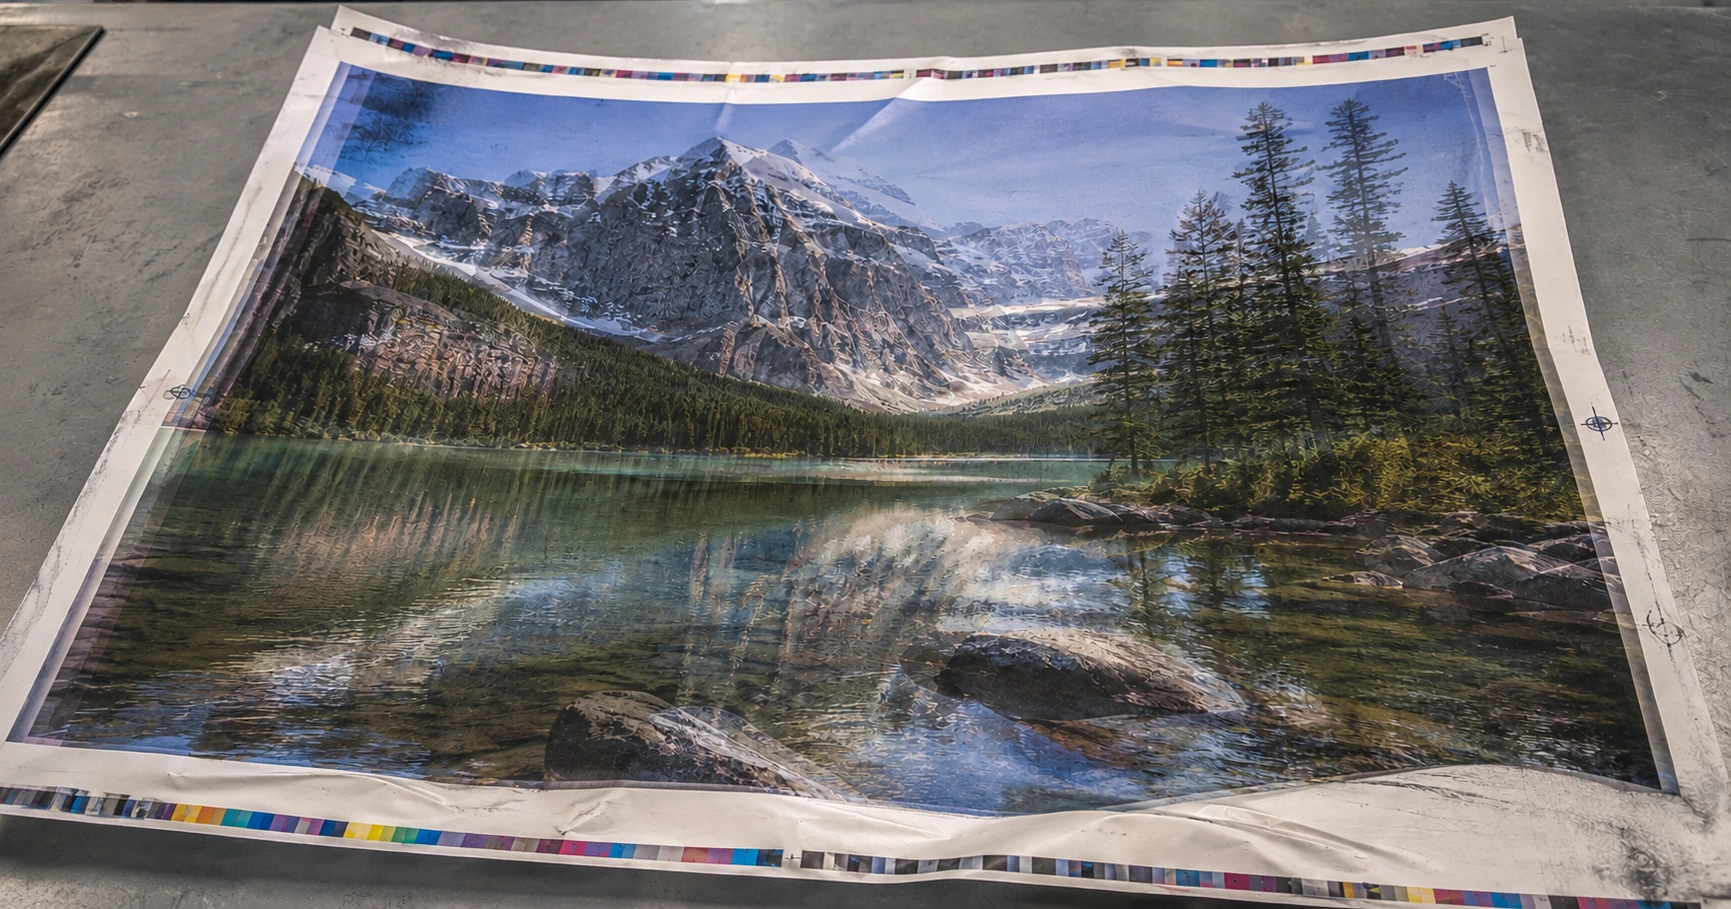

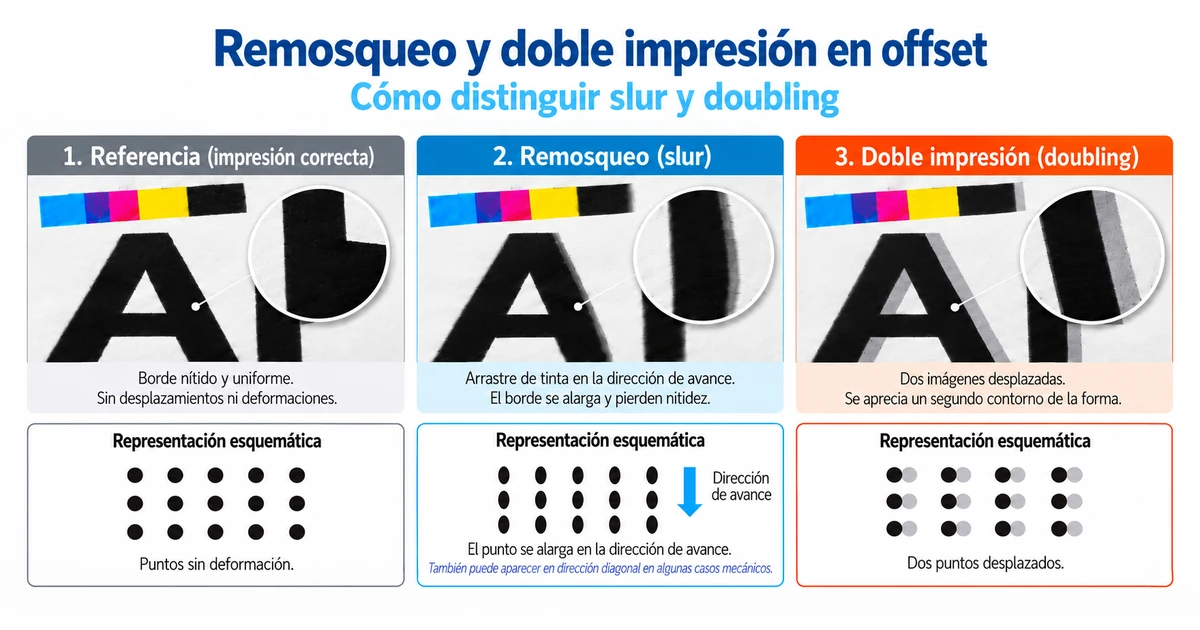
El remosqueo (slur) y la doble impresión (doubling) pueden oscurecer tramas, alterar el valor tonal y degradar la nitidez, pero no son el mismo defecto. En el remosqueo, la imagen se deforma durante la transferencia y el punto tiende a alargarse en una dirección. En el doubling aparece una segunda huella desplazada, normalmente más débil, de la misma imagen. Distinguir ambos fenómenos evita ajustar presión, mantilla o registro sobre una hipótesis equivocada.
Las tiras de control ayudan a detectar que existe una deformación direccional, pero no siempre bastan para identificar por sí solas si se trata de slur o doubling. La inspección con cuentahílos o lupa de impresión del punto impreso sigue siendo decisiva: una huella alargada y una segunda huella desplazada requieren diagnósticos diferentes.
Nota terminológica: en este artículo se utiliza remosqueo como equivalente técnico de slur/slurring: deformación direccional de una única huella durante la impresión. En el lenguaje de taller el término puede emplearse de forma más amplia para describir una impresión arrastrada o borrosa; por eso el diagnóstico se apoya aquí en la geometría observada y no solo en el nombre coloquial del defecto.
Qué es el remosqueo o slur
El remosqueo o slur es una deformación direccional de la imagen durante la transferencia. Un punto que debería conservar una geometría aproximadamente regular aparece ligeramente estirado, ensanchado o arrastrado en una dirección. El rasgo diagnóstico es que sigue existiendo una sola huella deformada, no dos imágenes separadas.
En su sentido técnico, el slur se investiga ante todo como un problema de transferencia y geometría de impresión: movimiento relativo, rodadura inadecuada, presión, packing, mantilla, cilindros, transporte o estabilidad del soporte pueden intervenir. Una letra rodeada de filamentos, “barbas” o suciedad irregular no es una representación adecuada del slur por sí sola; esos síntomas obligan a considerar además plancha, mojado, tinta, contaminación y equilibrio agua-tinta antes de atribuirlos a un fallo mecánico.
La dirección del alargamiento aporta información. Puede observarse remosqueo predominantemente circunferencial, lateral o con una componente oblicua. Esa orientación ayuda a acotar dónde buscar, pero no identifica por sí sola la causa. Heidelberg señala, por ejemplo, que el remosqueo lateral aislado es poco frecuente y recomienda examinar especialmente el soporte y la mantilla cuando aparece.
Qué es la doble impresión o doubling
En la doble impresión o doubling aparece una segunda huella del punto o del detalle, geométricamente desplazada y normalmente menos intensa que la principal. No se trata simplemente de que el punto haya crecido: existe una repetición parcial de la forma.
En este contexto, doubling no significa que el pliego completo haya pasado dos veces por la prensa. Describe una duplicación geométrica no deseada generada durante el proceso de transferencia, que puede ser local o variar según la zona del pliego.
TECHKON describe el doubling como una segunda transferencia de menor intensidad, ligeramente desplazada, asociada a tinta que vuelve a la mantilla y se transfiere de nuevo. En máquina, sin embargo, el diagnóstico debe contemplar también papel, transporte, registro mecánico, condición de la mantilla y estabilidad de los cilindros.
Slur, doubling y error de registro no son equivalentes
Un error de registro desplaza una separación de color o una imagen completa respecto a otra referencia. El slur deforma la geometría de la misma impresión durante la transferencia, mientras que el doubling genera una segunda huella desplazada. Visualmente pueden confundirse cuando se observan textos pequeños, filetes o tramas, por lo que conviene inspeccionar puntos y elementos de control antes de tocar el registro.
La corrección longitudinal mediante desarrollos y alzas solo debe considerarse cuando el patrón observado es compatible con una diferencia de desarrollo y después de descartar slur, doubling, transporte y variación dimensional del soporte.
Cómo detectarlos en una tira de control
Los elementos específicos de slur/doubling suelen utilizar líneas finas en distintas orientaciones. La deformación direccional modifica la respuesta visual o densitométrica de unas orientaciones más que de otras, amplificando un problema que en la imagen comercial podría ser difícil de reconocer a simple vista.
La función general de estos elementos dentro del pliego se explica en Parches, tiras y marcas de control en impresión; aquí se aborda únicamente su lectura para diferenciar slur y doubling.
TECHKON utiliza en sus tiras TCS parches de líneas horizontales y verticales para la función de medida Slur and Doubling. El valor práctico de estos elementos es detectar una transferencia geométrica inexacta; no debe interpretarse una diferencia entre orientaciones como diagnóstico automático de una causa concreta.
La orientación del esquema debe respetar la dirección real del pliego. Cuando la línea de parches se dispone transversalmente al avance, la dirección de impresión es perpendicular a esa línea. Por tanto, una representación del slur en un gráfico de control debe mostrar la elongación respecto a la dirección de avance y no simplemente respecto a la orientación visual del diseño.
Heidelberg hace una advertencia especialmente importante: los mismos elementos pueden reaccionar tanto al doubling como al slur. Por eso recomienda comprobar los puntos de trama con aumento, ya que la tira por sí sola no siempre permite decidir cuál de los dos defectos se ha producido.
Qué mirar con el cuentahílos
- Slur: el punto o la línea presenta elongación continua o arrastre en una dirección.
- Doubling: se observan dos contornos o dos huellas, con una imagen secundaria desplazada respecto a la principal.
- Registro: cada separación conserva en principio su propia geometría, pero está desplazada respecto a las demás.
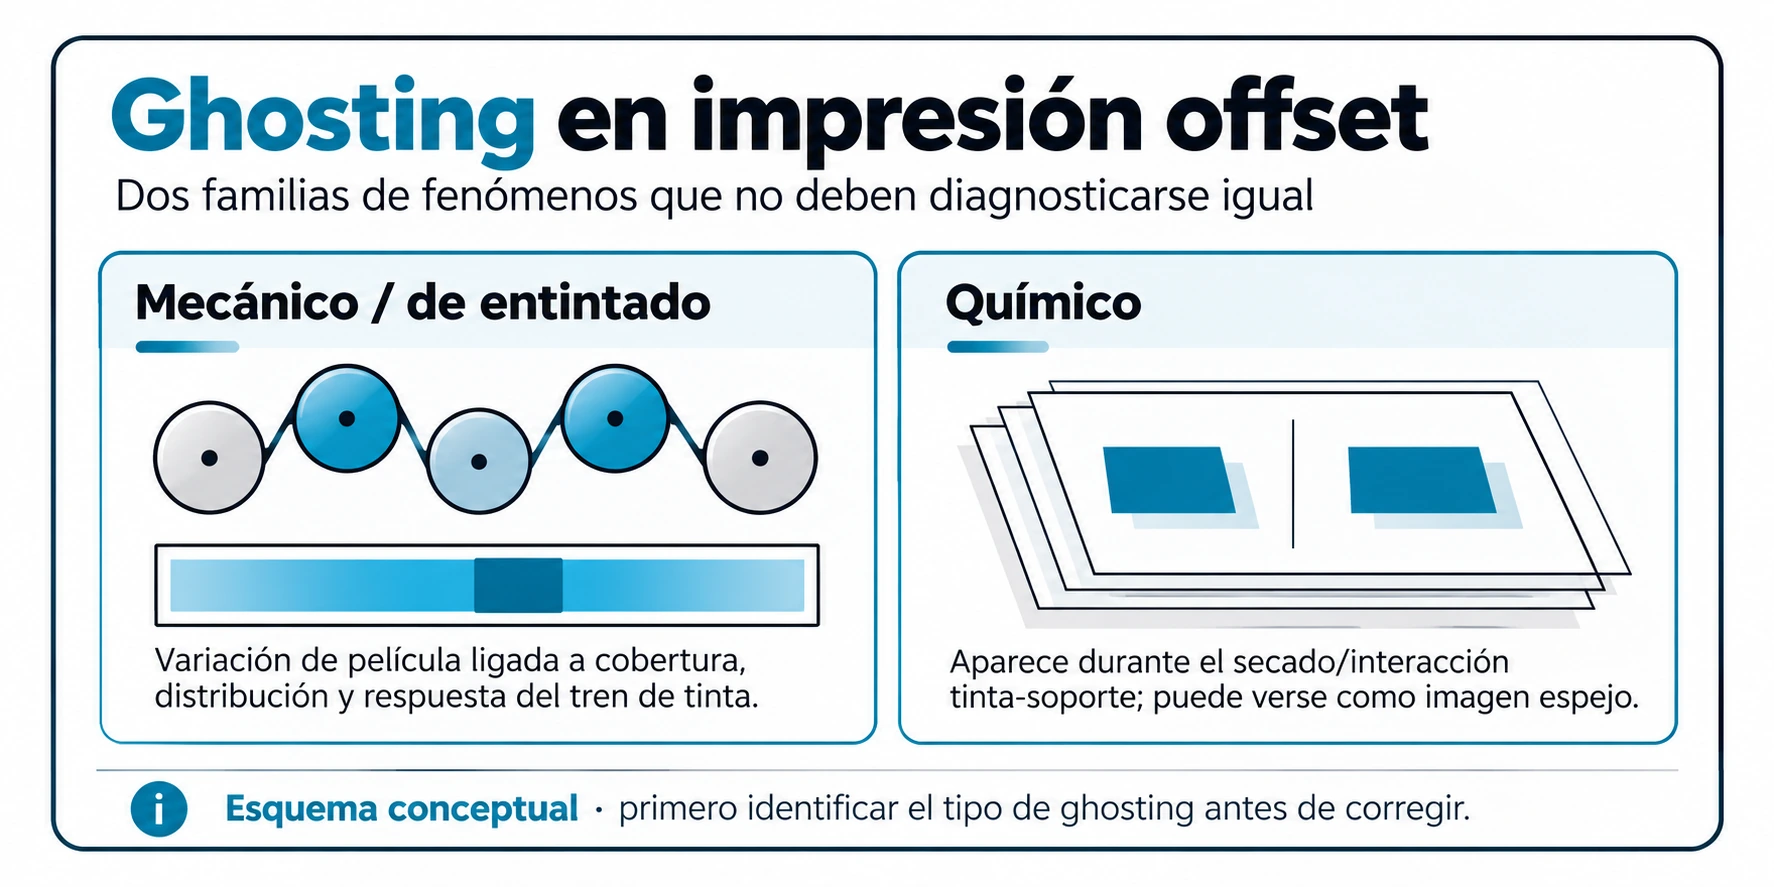
- Ghosting: la anomalía puede reproducir otra zona de imagen o manifestarse durante el secado sin mostrar necesariamente un segundo punto mecánico. Se desarrolla en Ghosting en impresión offset: tipos, causas y diagnóstico.
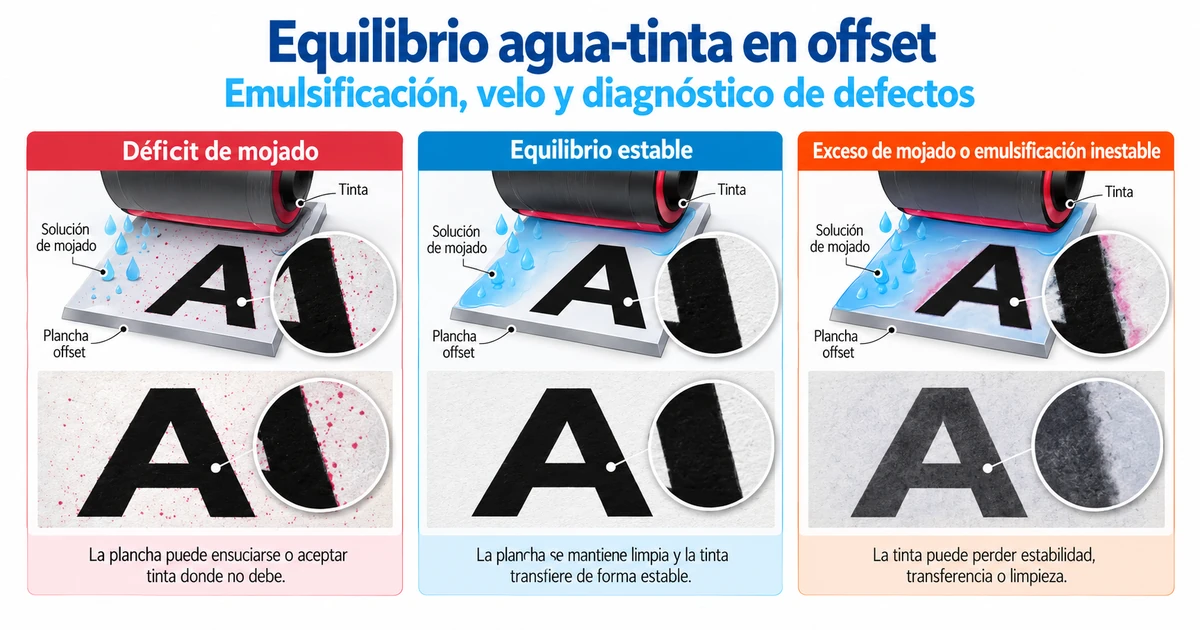
- Problemas de tinta/mojado: velo, fondo sucio, filamentos, “barbas” o pérdida irregular de limpieza no deben clasificarse como slur solo por su aspecto. Primero hay que comprobar si existe realmente una deformación geométrica coherente del punto o de la línea.
Presión, squeeze y geometría de los cilindros
La presión de contacto es una de las variables que deben comprobarse ante remosqueo. Un estudio experimental de RIT sobre mantillas convencionales y compresibles encontró que el squeeze fue un factor significativo en la magnitud del slur en las condiciones ensayadas. Los mayores ajustes de presión produjeron mayor deformación direccional.
Ese resultado no debe convertirse en una cifra universal. El squeeze correcto depende de rebajes de cilindro, espesor de plancha, mantilla, packing, soporte y especificaciones de la prensa. La referencia operativa debe ser la geometría indicada por el fabricante y una medición real de espesores.
La relación completa entre rebajes, mantilla y empaquetado se explica en presión y mantillas en impresión offset.
No reducir el doubling a “mantilla floja”
Una mantilla mal montada o una condición de tensión incorrecta puede participar en determinados casos, pero doubling no equivale automáticamente a falta de tensión de mantilla. En el estudio experimental de RIT, la tensión no se comportó como una causa simple e independiente: su efecto cambió con tipo de mantilla y presión, mientras que el squeeze tuvo un efecto más claro sobre el slur.
Además, Heidelberg indica que muchas causas de doubling están relacionadas con el soporte o con su entorno inmediato. Por tanto, antes de tensar o sustituir una mantilla deben comprobarse también el papel, transporte y estabilidad mecánica.
El soporte puede generar o amplificar el defecto
La planitud y estabilidad del papel son variables importantes en offset de pliegos. Sappi documenta que los bordes ondulados o tensos pueden provocar problemas de contacto en la zona de impresión y dar lugar a doubling, pérdida de registro y pliegues. En determinadas condiciones, un borde tenso puede producir incluso slur o doubling hacia la cola del pliego.
En bobina, extremos hinchados o una banda inestable pueden introducir slur, problemas de tensión y desplazamientos de registro. Por tanto, encontrar una deformación direccional no autoriza a intervenir directamente en cilindros o mantilla sin revisar antes la condición del soporte.
Transporte, pinzas y tensión de banda
Si el soporte no mantiene una trayectoria estable durante la impresión, la transferencia puede variar entre zonas o entre vueltas. En pliegos deben revisarse alimentación, pinzas, guías, planitud y apoyo del pliego. En bobina entran además tensión de banda, alineación y comportamiento del rollo.
La orientación y la posición del defecto aportan pistas. Una anomalía localizada en cola, una repetición periódica o un problema limitado a determinados formatos pueden orientar el diagnóstico, pero no deben convertirse en reglas universales sin comprobar la máquina real.
Mantilla: qué revisar
La mantilla debe evaluarse como un conjunto de variables: espesor real, packing, tensión de montaje, superficie, aplastamientos, estabilidad dimensional y compatibilidad con la aplicación. Un daño local o una geometría incorrecta pueden alterar la rodadura y la transferencia.
No conviene corregir slur o doubling añadiendo packing, aumentando presión o tensando la mantilla “a prueba”. Cada cambio modifica la geometría del sistema y puede introducir ganancia mecánica, desgaste o problemas de registro. Primero se mide; después se compara con la especificación.
Relación con TVI y ganancia de punto
El slur y el doubling pueden aumentar la respuesta densitométrica de una trama y hacer que el TVI o incremento del valor tonal parezca mayor. Ese aumento no debe interpretarse automáticamente como un problema de curva de plancha, tinta o mojado.
Por eso, antes de corregir una curva de compensación o modificar el entintado, hay que comprobar si la forma del punto está siendo deformada mecánicamente. Una medición tonal puede cuantificar el resultado, pero no sustituye la inspección geométrica.
Relación con los controles físicos del pliego
El artículo Controles físicos en impresión offset sirve como guía para decidir qué medición responde a cada pregunta. Densidad, TVI, trapping, K80 y campos de slur/doubling aportan información diferente y deben interpretarse juntos cuando exista una desviación compleja.
Fogra incluye el doubling entre los defectos que evalúa técnicamente en copias offset, junto con registro, ghosting, mottling y otros problemas. Esto refuerza una idea práctica: no es solo una desviación colorimétrica, sino también una cuestión de transferencia y geometría de impresión.
Secuencia de diagnóstico recomendada
- Confirmar el defecto con aumento. Determinar si existe elongación continua, segunda huella o desplazamiento de registro. Si el síntoma es irregular, filamentoso o afecta a los fondos, abrir también la hipótesis de plancha, mojado y equilibrio agua-tinta.
- Registrar dirección y posición. Circunferencial, lateral, diagonal, entrada, centro o cola del pliego.
- Comprobar si afecta a una tinta o a varias. Esto ayuda a distinguir una condición localizada de una variable común de transporte o soporte.
- Revisar soporte y transporte. Planitud, humedad/acondicionamiento, pinzas, guías o tensión de banda.
- Medir geometría de impresión. Espesores reales de plancha, mantilla y packing, además de rebajes y presión especificada.
- Inspeccionar mantilla y cilindros. Tensión, aplastamientos, contaminación, rodadura y condición mecánica.
- Revisar estabilidad de la tirada. Velocidad, temperatura y aparición progresiva o periódica del defecto.
- Solo después intervenir. Cambiar una variable cada vez y comprobar si el patrón responde como se esperaba.
Qué no conviene hacer
- No diagnosticar doubling únicamente porque una tira de control se oscurece.
- No atribuir automáticamente todo slur a presión excesiva ni llamar slur a cualquier borde sucio, “barba” o mancha direccional.
- No tensar la mantilla sin comprobar primero montaje, espesor y especificación.
- No modificar desarrollos de cilindro para corregir un defecto que todavía no se ha separado de slur o doubling.
- No corregir TVI en RIP mientras exista una deformación mecánica del punto.
- No ignorar papel, humedad, planitud, pinzas o tensión de banda.
- No utilizar una cifra universal de squeeze, packing o torque para máquinas diferentes.
Checklist de taller
- Observar los puntos con el cuentahílos.
- Comparar campos de líneas en distintas orientaciones.
- Anotar dirección exacta del defecto.
- Comprobar si aparece en una unidad, color o zona concreta.
- Verificar condición del papel y estabilidad del transporte.
- Medir mantilla, packing y plancha antes de modificar presión.
- Comprobar aplastamientos o daños de mantilla.
- Contrastar los valores con el manual de la prensa y del consumible.
- Verificar de nuevo TVI y registro una vez eliminada la deformación.
Encaje dentro del diagnóstico general
Cuando el problema no pueda identificarse con claridad, Problemas y soluciones en impresión offset debe seguir funcionando como punto de entrada. Desde allí se puede derivar a presión y mantillas, corrección longitudinal, TVI, controles físicos o este artículo según el síntoma observado.
La regla general es evitar la corrección por asociación. Un punto oscuro no demuestra exceso de tinta; una doble huella no demuestra por sí sola mantilla floja; y una elongación no demuestra automáticamente presión excesiva. El patrón impreso orienta el diagnóstico, pero las medidas mecánicas y el comportamiento del soporte deben confirmarlo.
Conclusión
Remosqueo y doble impresión son defectos de transferencia de naturaleza principalmente mecánica que pueden alterar la lectura tonal y confundirse con problemas de registro, entintado o limpieza de la impresión. La diferencia fundamental está en la geometría: el slur deforma una única huella; el doubling añade una segunda huella desplazada.
Los elementos de control permiten detectar rápidamente una anomalía direccional, pero la inspección aumentada del punto y una secuencia ordenada de comprobaciones siguen siendo necesarias. Solo después de separar soporte, transporte, mantilla, presión y geometría de cilindros tiene sentido ajustar la máquina.
Fuentes técnicas consultadas
- Heidelberg — Color & Quality: control de slurring y doubling.
- TECHKON — SpectroDens Manual: función Slur and Doubling.
- Rochester Institute of Technology — Effects of blanket tension and squeeze pressure on slur and doubling.
- Sappi — Climate and Paper: planitud, humedad y problemas de impresión.
- Sappi — Paper Conditioning and Characteristics.
- Fogra — Technical and colourimetric evaluation of offset print defects.
Fuentes verificadas el 1 de octubre de 2026. Las cotas de presión, packing, tensión de mantilla y ajustes mecánicos deben tomarse del fabricante y de la configuración real de la prensa.