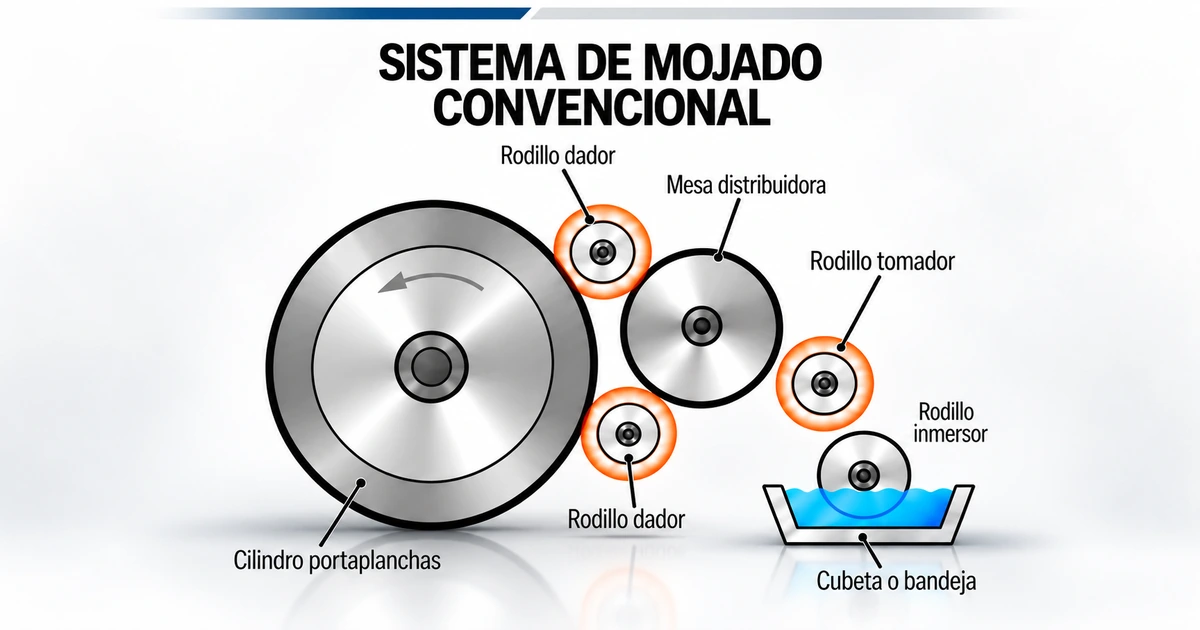
Antes de convertirse en una capa protectora, el barniz es un líquido que debe llegar al grupo barnizador, pasar entre rodillos, transferirse a la chapa y extenderse. Comprender ese recorrido ayuda a relacionar la viscosidad, la velocidad, el ajuste de los rodillos y el estado de la superficie con el resultado obtenido. Esta introducción explica los principios que intervienen en el barnizado con rodillos de los procesos metalgráficos.
Una película fina, varios fenómenos conectados
La mecánica de fluidos estudia el comportamiento de líquidos y gases, en reposo y en movimiento, y las fuerzas que intervienen. Para aplicarla al barnizado necesitamos también la reología, que describe cómo se deforma y fluye el material, y los fenómenos superficiales, que explican su contacto con el aire y el soporte.
El recorrido proporciona un orden práctico: alimentar el grupo, dosificar la película entre rodillos, transferirla y permitir su nivelación. La composición del barniz y la configuración de la máquina condicionan cada etapa. Por eso, los principios siguientes ayudan a interpretar el proceso, pero no fijan una velocidad, una presión o una viscosidad válida para todos los trabajos.
1. Alimentación: disponer de un suministro estable
El caudal es el volumen de líquido que pasa por un punto por unidad de tiempo. La presión es una fuerza por unidad de superficie. Son magnitudes distintas: conocer una presión de trabajo no equivale a conocer cuánto barniz llega al grupo.
En estudios de recubrimiento con rodillos, cambiar la alimentación modifica la forma y la posición de la zona líquida situada entre ellos. Un grupo alimentado con abundancia de producto y otro con alimentación limitada pueden presentar flujos diferentes. Es un motivo para considerar el suministro al analizar una variación de película, sin trasladar directamente los resultados de un montaje experimental a cualquier barnizadora.
También importa el aire incorporado. La espuma y las burbujas dependen tanto de la formulación como del modo de procesarla. Al investigar su aparición conviene observar la agitación y el circuito de suministro, además de la aplicación. La elección de un antiespumante requiere comprobar su compatibilidad: puede introducir otros defectos superficiales.
2. Viscosidad: interpretar lo que medimos
La viscosidad expresa la resistencia del líquido a fluir o deformarse por cizallamiento. La densidad, en cambio, relaciona masa y volumen: un producto más denso no es necesariamente más viscoso.
Una copa de flujo mide un tiempo de salida. Para comparar resultados deben identificarse la copa, el orificio, la temperatura y el procedimiento. La temperatura puede modificar apreciablemente ese tiempo; debe controlarse también la de la copa. Los segundos obtenidos con copas diferentes no son intercambiables sin una relación de conversión válida.
La copa resulta útil para controlar productos adecuados al método y compararlos en condiciones constantes. Sin embargo, dos barnices con un tiempo parecido no tienen por qué responder igual entre rodillos: una medida de salida no proporciona una curva completa de comportamiento. Para materiales muy dependientes del cizallamiento pueden ser necesarios ensayos reológicos.
3. Cizallamiento: cuando las capas de líquido se desplazan
Imaginemos capas muy próximas de barniz que avanzan a velocidades distintas. Ese movimiento relativo produce cizallamiento. La velocidad de cizallamiento expresa cómo cambia la velocidad del líquido a través de la distancia entre capas; no es simplemente la velocidad de giro de la máquina.
En un líquido newtoniano, la viscosidad no depende de la velocidad de cizallamiento si se mantienen las demás condiciones. En uno pseudoplástico, la viscosidad aparente disminuye al aumentar esa velocidad. La tixotropía añade una dependencia del tiempo: a velocidad de cizallamiento constante, la viscosidad puede disminuir con el tiempo y recuperarse progresivamente al reducir o retirar el cizallamiento. No todos los barnices presentan estos comportamientos ni con la misma intensidad.
La consecuencia práctica es que el producto puede responder de forma diferente durante su circulación, en el paso entre rodillos y una vez depositado. Cuando necesitamos explicar esas diferencias, interesa medir en condiciones representativas de la etapa estudiada. Los viscosímetros y reómetros ofrecen posibilidades distintas para caracterizar esas condiciones.
4. Entre rodillos: arrastre, presión y reparto de película
Las superficies móviles arrastran líquido hacia la zona de paso entre los rodillos, habitualmente denominada nip. La geometría del espacio y el movimiento generan una distribución de presión que participa en la dosificación. Al salir, la película se divide entre las superficies que se separan. Su reparto depende del flujo y de las condiciones de trabajo; no tiene por qué ser mitad y mitad.
Los estudios de recubrimiento con rodillos muestran la importancia de sus velocidades superficiales y de la geometría. Conviene distinguir revoluciones por minuto de velocidad superficial: dos cilindros de distinto diámetro que giran a las mismas revoluciones no desplazan su superficie a la misma velocidad.
Si uno de los rodillos está revestido de goma, su deformación también interviene. Investigaciones con rodillos deformables relacionan la aparición de estrías con la velocidad, la separación o interferencia de ajuste —el acercamiento que comprime el revestimiento— y sus características. La goma forma parte del comportamiento del sistema; no actúa como una superficie rígida cuya posición defina por sí sola toda la película.
Una estría hidrodinámica, conocida en la bibliografía como ribbing, es una distribución periódica de crestas y valles asociada a una inestabilidad del flujo de recubrimiento. Una marca visible no demuestra por sí sola ese origen: hay que contrastar su patrón y las condiciones en que aparece. Llamar «turbulencia» a cualquier irregularidad impediría distinguir mecanismos diferentes.
Una relación que conecta velocidad, viscosidad y tensión superficial
Para analizar estos flujos se utiliza el número capilar: Ca = η × U / σ, donde η es la viscosidad dinámica, U una velocidad característica y σ la tensión superficial. Con η en Pa·s, U en m/s y σ en N/m, el resultado no tiene unidades. Compara los efectos viscosos y capilares. Los segundos de copa no pueden introducirse directamente como η en esta expresión.
En el caso sencillo de un líquido newtoniano con propiedades constantes, aumentar U aumenta Ca. Esto ayuda a entender por qué cambiar la velocidad puede modificar el proceso aunque la lectura de copa no cambie. La elección de U depende del modelo; Ca no proporciona por sí solo una consigna ni un límite universal de funcionamiento.
5. Transferencia a la chapa: mojar la superficie
La tensión superficial es la energía necesaria para crear superficie de líquido por unidad de área; su unidad equivalente es N/m. Favorece que esa superficie reduzca su área.
El mojado es el contacto y la extensión del líquido sobre el soporte. Intervienen la tensión superficial del barniz, las propiedades de la superficie y las interacciones entre ambos. Una contaminación con aceite, por ejemplo, puede alterar ese contacto y favorecer zonas donde el recubrimiento se retrae.
En procesos metalgráficos, el soporte que encuentra el barniz puede ser metal preparado o una capa anterior. Esa distinción debe figurar al comparar resultados: no estamos necesariamente barnizando la misma superficie aunque la chapa de partida sea idéntica.
El ángulo de contacto de una gota es una forma de estudiar el mojado. Un buen mojado facilita el contacto inicial, pero no certifica por sí solo la adherencia de la película curada. La resistencia de la unión debe evaluarse con el método que corresponda al producto y al uso.
6. Nivelación: la película sigue cambiando después del rodillo
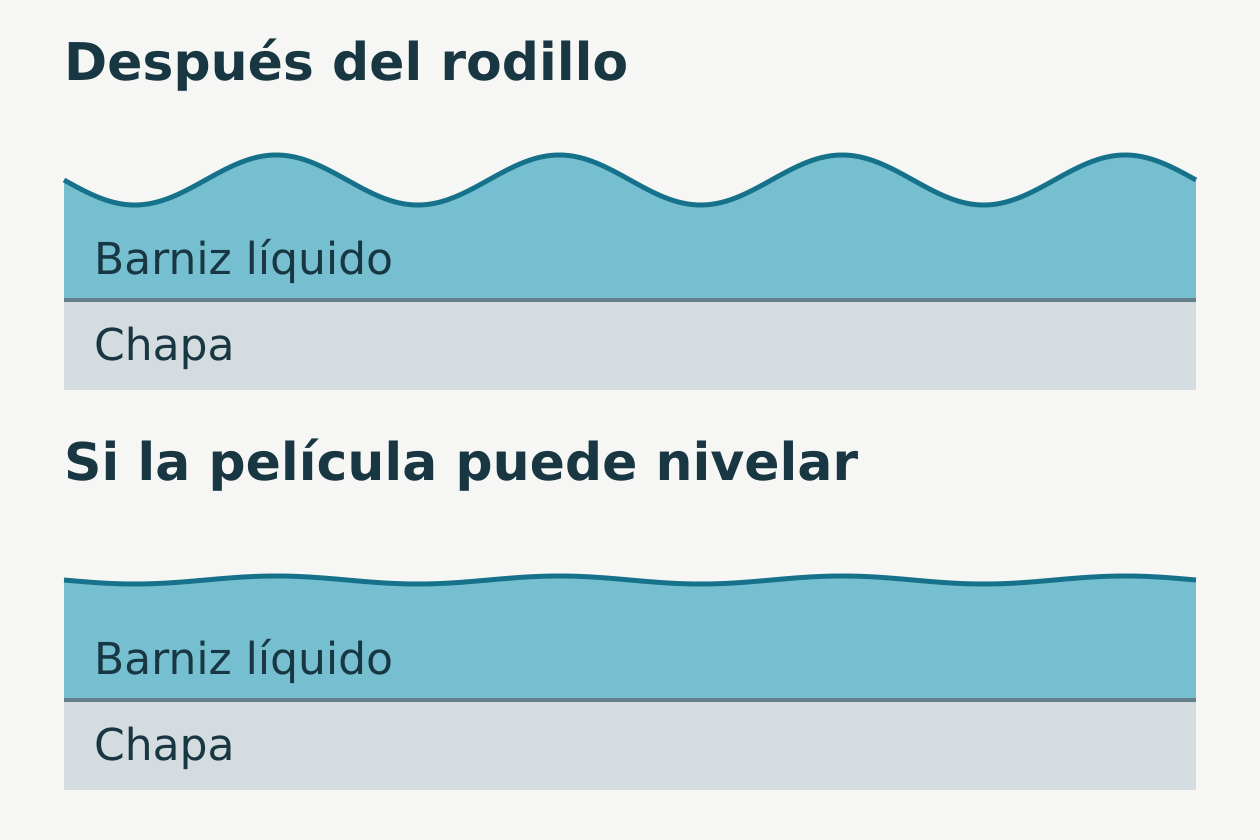
Una vez depositado, el barniz puede redistribuirse. La curvatura de una superficie irregular genera diferencias de presión capilar que tienden a reducir el relieve, mientras la viscosidad ofrece resistencia al movimiento. Ese proceso es la nivelación.
La evolución depende de la película inicial y del tiempo durante el que conserva movilidad. En los sistemas con vehículo volátil, la evaporación cambia la composición y las propiedades del líquido. En los que endurecen por reacción química, el avance del curado también limita finalmente su capacidad de fluir. Secado por evaporación y curado químico no son el mismo fenómeno.
Además, las diferencias de tensión superficial de una zona a otra pueden provocar movimientos que alteren el acabado. Por tanto, el aspecto final no depende únicamente de cuántos gramos se han depositado. Una superficie irregular, un cráter y una burbuja no deben recibir automáticamente el mismo diagnóstico.
7. Del líquido aplicado al gramaje seco
Conviene separar tres resultados: masa húmeda por superficie, masa seca por superficie y espesor. Los dos primeros se expresan, por ejemplo, en g/m²; el espesor, en micrómetros. Para pasar de masa por superficie a espesor hace falta conocer la densidad de la película en el estado considerado.
En una estimación donde únicamente se elimina el vehículo volátil, la masa seca se obtiene multiplicando la masa húmeda depositada por la fracción no volátil en masa. Ejemplo didáctico: 20 g/m² de producto aplicado, con una fracción no volátil de 0,40, darían aproximadamente 8 g/m² secos. Los valores son hipotéticos y no constituyen una recomendación de capa.
Para estimar el espesor seco a partir del húmedo se utiliza, en cambio, el contenido no volátil en volumen, referido al producto tal como se aplica. Ambos porcentajes no deben confundirse. La estimación debe contrastarse con la medición real y con las condiciones de ensayo del producto.
8. Cómo llevar estos conceptos a una observación de producción
Como propuesta de registro, resulta útil reunir las condiciones del producto, de la máquina y del soporte junto con el resultado. Así podremos comprobar qué cambió entre una aplicación estable y otra problemática.
| Qué registrar | Para qué sirve |
|---|---|
| Producto, lote, mezcla o dilución y temperatura | Identificar el material realmente aplicado y las condiciones de comparación. |
| Copa, orificio, tiempo de salida y temperatura de ensayo | Conservar una medida interpretable y reproducible. |
| Velocidad de línea, velocidades de rodillos y ajustes del grupo | Relacionar los cambios de película con la configuración de aplicación. |
| Superficie que se barniza y número de pasada | Distinguir la aplicación sobre metal de la realizada sobre una capa anterior. |
| Gramaje, uniformidad y aspecto antes y después del horno | Localizar en qué etapa se observa la desviación. |
Si se realizan pruebas de ajuste, conviene cambiar una variable cada vez cuando sea posible, esperar a que el proceso se estabilice y conservar muestras identificadas. Esta es una pauta de comparación, no una receta de corrección: el ajuste adecuado depende del equipo, del barniz y de su especificación.
Comprender el recorrido para interpretar el resultado
El barnizado con rodillos reúne alimentación, deformación del líquido, dosificación, mojado y nivelación. La lectura de copa aporta información útil, pero necesita acompañarse de las condiciones de máquina y de la observación de la película. Entender esas relaciones permite formular hipótesis de trabajo más precisas y comprobarlas mediante registros y muestras comparables.
Fuentes consultadas
- BYK-Gardner. Comprehensive Rheology Guide (2025). Conceptos de viscosidad, cizallamiento y dependencia temporal.
- ERICHSEN. Measuring Viscosity with a Flow Cup. Alcance de las copas, condiciones de medición y limitaciones.
- BYK. Rheometry and measuring instruments. Selección del método según las condiciones de cizallamiento.
- Gaskell, P. H.; Innes, G. E.; Savage, M. D. An experimental investigation of meniscus roll coating. Journal of Fluid Mechanics, 355, 17–44 (1998).
- Coyle, D. J.; Macosko, C. W.; Scriven, L. E. Film-splitting flows in forward roll coating. Journal of Fluid Mechanics, 171, 183–207 (1986). Resumen disponible en la editorial.
- Chong, Y. H.; Gaskell, P. H.; Kapur, N. Coating with deformable rolls: An experimental investigation of the ribbing instability. Chemical Engineering Science, 62, 4138–4145 (2007). Resumen de los autores consultado.
- BYK. Substrate wetting. Interacción entre recubrimiento y soporte.
- KRÜSS. Adhesion. Relación y diferencias entre mojado y adherencia.
- Figliuzzi, B., y colaboradores. Numerical simulation of thin paint film flow. Journal of Mathematics in Industry, 2, 1 (2012). Nivelación y evolución de películas de pintura sobre chapa de acero.
- BYK. Surface defects. Tensión superficial, contaminación y defectos de acabado.
- BYK. Defoamers and air release agents: selection criteria and test methods. Dependencia del procesado y compatibilidad de aditivos.
- Elcometer. Elcometer 3230 Wet Film Wheels. Relación entre película húmeda, contenido no volátil en volumen y película seca.