

El ghosting o imagen fantasma en impresión offset no describe un único defecto. Bajo el mismo nombre pueden aparecer variaciones de entintado relacionadas con la distribución de la imagen y la dinámica de la batería, o fenómenos químicos que se manifiestan durante el secado y la impresión de la cara posterior. Distinguirlos es el primer paso del diagnóstico: una corrección válida para un tipo de ghosting puede ser irrelevante o contraproducente para otro.
Por eso no conviene responder automáticamente aumentando tinta, modificando el mojado o cambiando una presión. El método correcto es identificar cuándo aparece el defecto, dónde se reproduce, si sigue la geometría del pliego y si cambia con la velocidad, la cobertura, el soporte o el tiempo de secado. A partir de esas observaciones se puede acotar el mecanismo y actuar sobre la variable adecuada.
Qué significa ghosting en impresión offset
En taller, el término ghosting se utiliza para describir la aparición de una imagen, banda, cambio de tono o diferencia de brillo relacionada con otra zona de la forma impresa. La dificultad es que ese aspecto visual puede proceder de mecanismos diferentes.
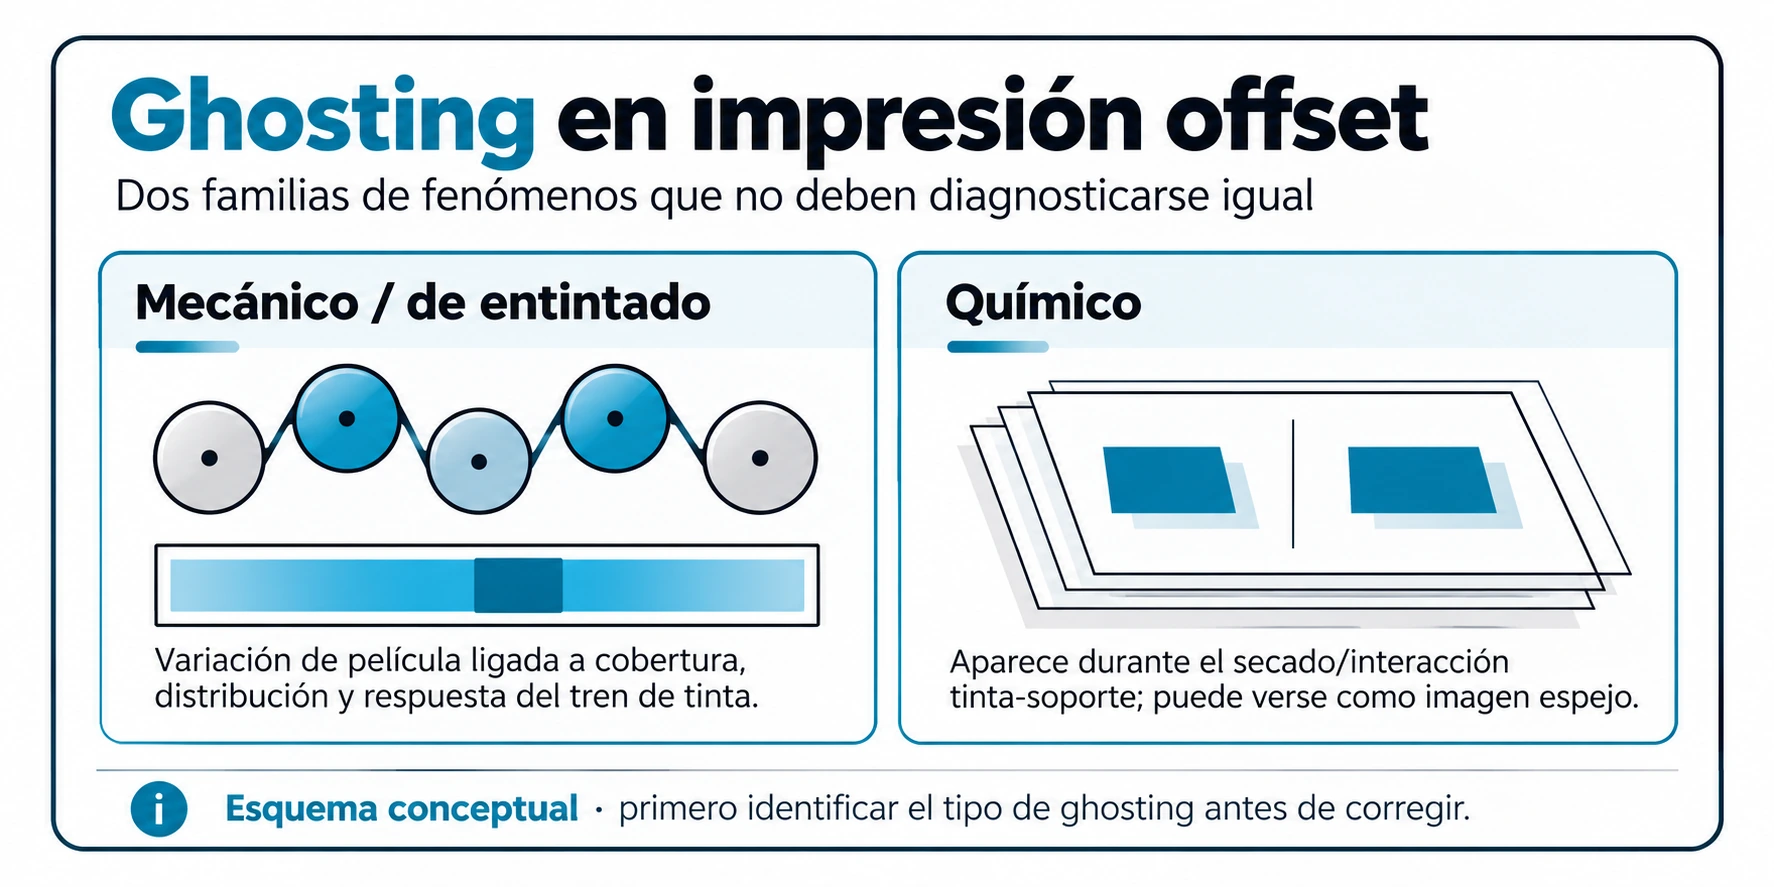
Una primera familia está vinculada a la alimentación y redistribución de la película de tinta durante la impresión. La cobertura de unas zonas puede condicionar temporalmente la disponibilidad de tinta en otras, y la configuración del tren de entintado, su estado y el diseño del trabajo determinan cómo se recupera el sistema. La literatura técnica sobre dinámica de entintado describe precisamente variaciones de película asociadas a cobertura, disposición de imagen y geometría del sistema.
Una segunda familia es el ghosting químico, también llamado en determinados contextos gas ghosting. No se origina por una falta local de tinta en la batería, sino durante el secado y la interacción entre tinta y soporte. ISO/TR 12705:2011 dispone incluso de un método de laboratorio específico para evaluar la tendencia de una combinación de tinta, soporte y procedimiento a producir ghosting químico en offset de pliegos con tintas de secado oxidativo.
Ghosting mecánico o relacionado con el entintado
En el ghosting asociado al sistema de entintado suele existir una relación entre la distribución de imagen, el consumo local de tinta y la capacidad de la batería para reponer y uniformar la película. Una masa, una franja o una zona de elevada cobertura puede modificar el estado de la película disponible aguas abajo del recorrido de los rodillos.
Los modelos de dinámica de entintado diferencian además entre variaciones en dirección de impresión y fenómenos de falta de alimentación transversal. Esto explica por qué dos trabajos con idénticos valores globales de cobertura pueden comportarse de forma distinta si la imagen está distribuida de otra manera.
El diseño de la forma, por tanto, puede influir. Pero no debe convertirse en una explicación única. El proyecto Fogra 32.154 sobre ghosting en offset de bobina ensayó ocho tintas cian, seis papeles, doce soluciones de mojado y once mantillas, y encontró influencias significativas en todos esos grupos de materiales. El resultado importante para el diagnóstico es que el ghosting puede ser multivariable.
Qué variables revisar
- Distribución y cobertura de la imagen: masas, reservas, bandas y cambios bruscos de consumo pueden revelar una relación con la capacidad de reposición de tinta.
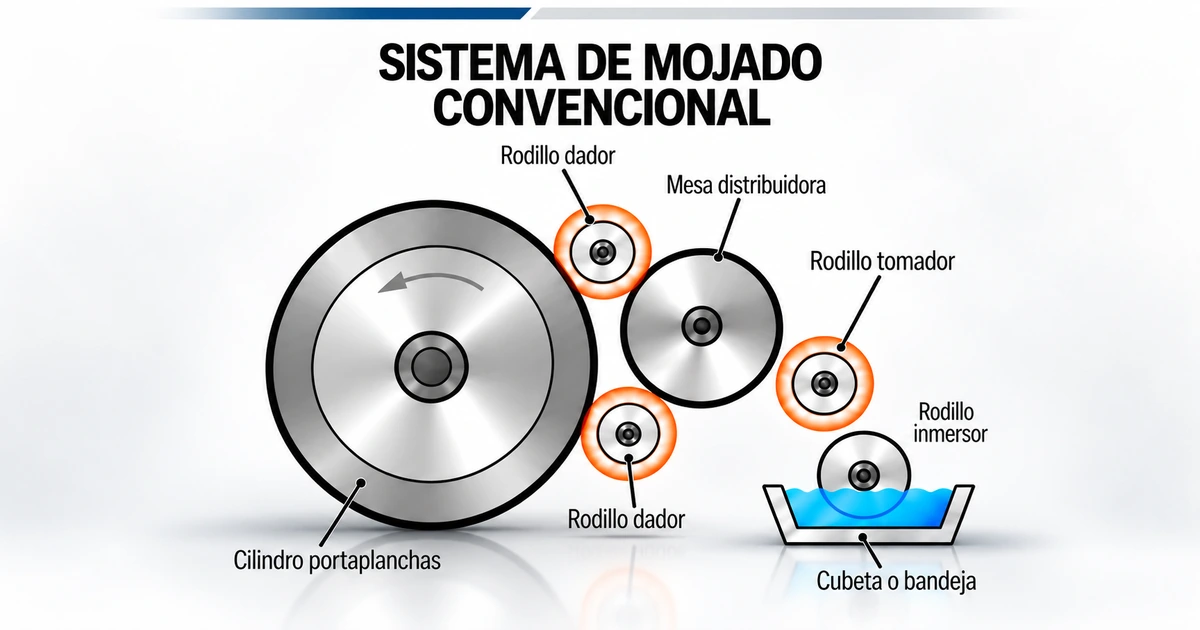
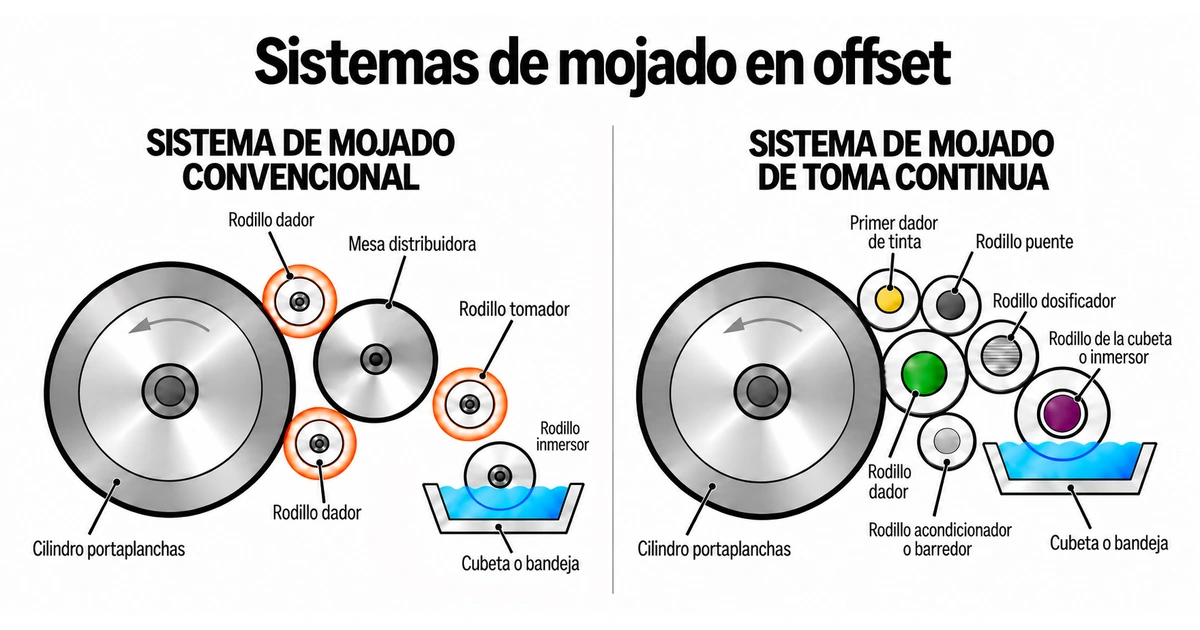
- Estado y ajuste de los rodillos: una batería con superficies endurecidas, contaminadas, desiguales o mal ajustadas puede distribuir peor la película. La revisión específica de materiales, contactos y mantenimiento corresponde a Rodillos de entintado y mojado en offset.
- Temperatura y comportamiento de la tinta: la temperatura modifica la respuesta reológica y la transferencia. Conviene analizarla dentro de la estabilidad global del entintaje, no como una cifra aislada.
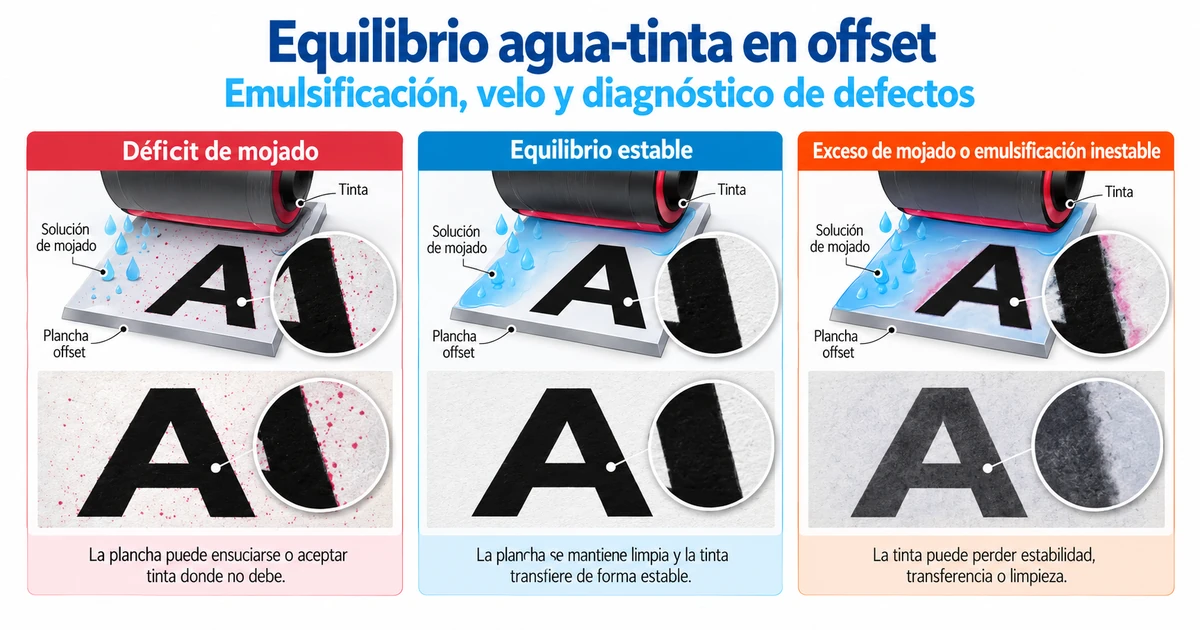
- Mojado: un aporte excesivo o una solución fuera de la condición habitual puede alterar la respuesta de la tinta, aunque encontrar ghosting no demuestra por sí solo que exista un problema de agua.
- Mantilla y transferencia: superficie, liberación, condición mecánica y ajuste pueden participar en determinados casos, especialmente en bobina.
- Soporte y transporte: propiedades del papel, tensión de banda y liberación pueden modificar la manifestación del defecto en configuraciones concretas.
Flint Group, por ejemplo, incluye entre las causas posibles de ghosting en su guía de resolución de problemas UV la disposición del trabajo, una película de tinta insuficiente, transparencia de la tinta y exceso de agua. La utilidad de esa lista no está en aplicar cada solución de forma automática, sino en mostrar que el síntoma admite hipótesis distintas que deben verificarse.
Cómo reconocer un ghosting ligado a la batería de entintado
Un indicio fuerte es que la desviación aparezca durante la impresión y guarde una relación reproducible con otra zona de consumo de tinta. También es relevante observar si cambia al modificar velocidad, distribución del trabajo, condición de los rodillos o estado térmico del sistema.
Debe evitarse una práctica frecuente: compensar inmediatamente aumentando el aporte general de tinta. Una carga mayor puede ocultar temporalmente una diferencia, pero también desplaza densidad, color, trapping, secado y equilibrio tinta-agua. Si la causa real está en distribución, rodillos, transferencia o diseño de forma, el sistema puede quedar globalmente sobreentintado sin eliminar el mecanismo que genera el ghosting.
La estabilidad del entintaje debe evaluarse antes de interpretar el defecto. Si densidad, mojado y temperatura todavía están derivando, no existe una referencia estable desde la que comparar.
Ghosting químico en offset de pliegos
El ghosting químico pertenece a otra categoría. ISO/TR 12705:2011 lo limita, en su método de ensayo, a combinaciones de tintas de secado oxidativo y soportes recubiertos o láminas. El documento no convierte cualquier imagen fantasma en ghosting químico: evalúa específicamente una combinación tinta-soporte y un procedimiento de impresión.
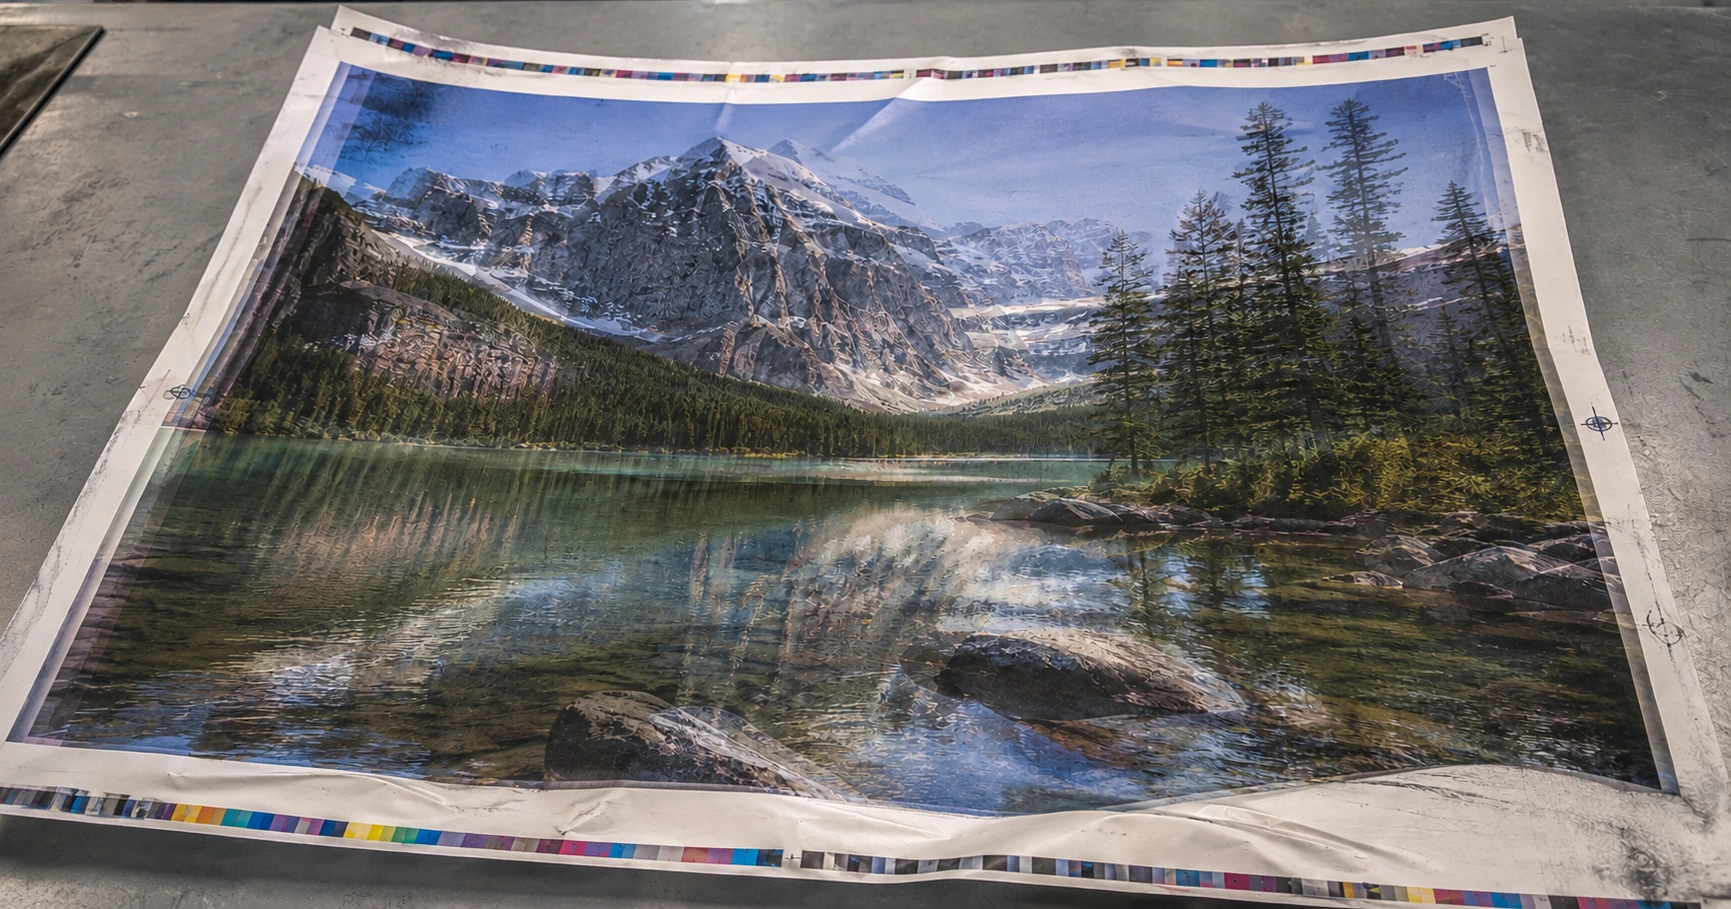
Puede manifestarse como amarilleamiento o variaciones de brillo relacionadas con la imagen de la otra cara, normalmente con aspecto de imagen espejo. Lo decisivo es que el fenómeno se desarrolla durante la evolución de la película de tinta y su interacción con el soporte, no como una falta instantánea de alimentación en el tren de entintado.
Fogra dedicó el proyecto 42.023 a los efectos del sustrato, la cinética y la caracterización del ghosting químico en offset de pliegos. Se estudiaron papeles no estucados, películas y papeles sintéticos, además de tintas cromáticas, con el objetivo de valorar la capacidad predictiva de ensayos de laboratorio y describir fenómenos que evolucionan a lo largo del tiempo.
No confundirlo con repinte o bloqueo
El ghosting químico no debe confundirse automáticamente con set-off o repinte. En el repinte existe transferencia física de tinta entre superficies que entran en contacto antes de que la película tenga resistencia suficiente. En el ghosting químico puede aparecer una variación de color o brillo con la geometría de la imagen sin que exista esa transferencia física directa.
Tampoco debe equipararse a una simple diferencia de brillo causada por una película de tinta más gruesa. La correlación con la imagen opuesta, el momento de aparición y la evolución durante el secado son pistas esenciales.
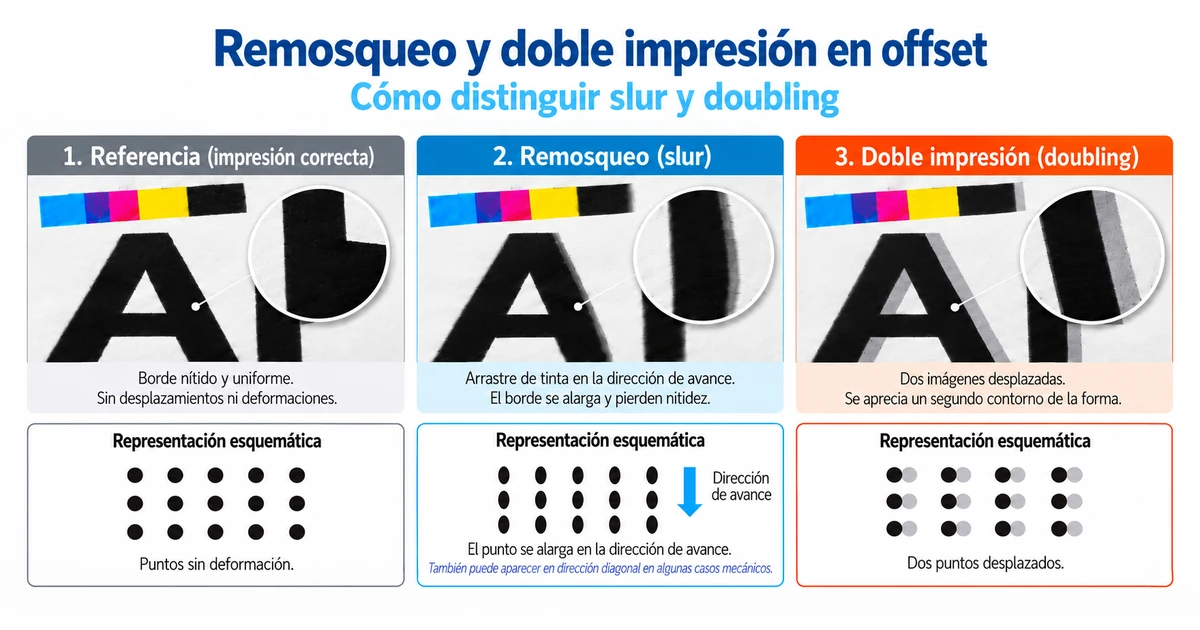
Si lo que se observa es una segunda huella desplazada del mismo punto o una elongación direccional, debe comprobarse antes Remosqueo y doble impresión en offset, porque esos defectos son mecánicos y no ghosting químico.
Diagnóstico: primero identificar el tipo
Antes de intervenir conviene responder, en este orden, a varias preguntas:
- ¿El defecto ya está visible en máquina o aparece después? Si está presente inmediatamente, la hipótesis de entintado, transferencia o mecánica gana peso. Si se desarrolla durante el secado o después de imprimir la otra cara, hay que considerar el mecanismo químico.
- ¿La huella sigue la geometría de otra zona impresa? La posición relativa ayuda a distinguir consumo de tinta, transferencia y fenómeno cara/dorso.
- ¿Cambia con la velocidad o al estabilizar térmicamente la máquina? Una respuesta rápida a estas variables apunta hacia dinámica de proceso.
- ¿Cambia al modificar el diseño o la orientación de la forma? Si el defecto acompaña al patrón de cobertura, debe revisarse la distribución de imagen y la capacidad de reposición de tinta.
- ¿Aparece tras el volteo o durante el almacenamiento de la pila? Este comportamiento obliga a considerar secado, tiempo entre caras, tinta y sustrato.
- ¿Existen simultáneamente otras desviaciones? Emulsificación, diferencias de densidad, temperatura anómala, rodillos deteriorados o problemas de transferencia pueden aportar contexto, pero ninguno demuestra por sí solo la causa.
Relación con los rodillos de entintado
Los rodillos pueden participar en el ghosting mecánico porque determinan cómo se transporta, divide y redistribuye la película. Esto no significa que todo ghosting sea un problema de rodillos. La batería puede estar correctamente ajustada y seguir mostrando una limitación derivada de la distribución de imagen o de la dinámica de consumo.
Cuando existan dudas mecánicas, debe comprobarse la condición real del tren: geometría, paralelismo, superficie, depósitos, estabilidad dimensional y contactos especificados por el fabricante. Las durezas Shore y anchuras de franja no deben extrapolarse de una máquina a otra.
Relación con tinta, mojado y soporte
La tinta offset interviene mediante su reología, fuerza colorante, transparencia, mecanismo de fijado y respuesta frente al agua. El diagnóstico debe respetar la formulación concreta: modificar una tinta con reductores o aditivos sin la indicación del fabricante puede alterar otras propiedades del trabajo.
La solución de mojado también forma parte del sistema. Fogra encontró influencia significativa de solución y aporte de mojado en sus ensayos de ghosting en bobina, pero eso no autoriza a traducir el defecto a «sobra agua» sin comprobarlo.
El soporte puede influir tanto en transferencia como en secado. En ghosting químico su papel es especialmente relevante, hasta el punto de que ISO/TR 12705 evalúa la combinación concreta tinta-sustrato y Fogra estudió de forma específica la influencia del sustrato.
Qué no conviene hacer
- No aumentar tinta por defecto solo porque una zona aparece más débil.
- No reducir o aumentar mojado sin haber comprobado el estado de la plancha y la estabilidad del sistema.
- No alterar presiones para corregir una imagen fantasma sin evidencia de un problema de transferencia.
- No atribuir automáticamente el defecto a rodillos por encontrar una franja o diferencia tonal.
- No confundir ghosting químico con repinte, bloqueo o una simple variación de brillo.
- No aplicar porcentajes, temperaturas o tiempos universales: tinta, soporte, secado y máquina condicionan la respuesta.
Checklist práctico de comprobación
- Registrar en qué momento aparece el ghosting: en máquina, al salir, después del apilado o tras imprimir el reverso.
- Fotografiar o marcar la posición exacta del defecto y compararla con la distribución de la forma.
- Comprobar si el patrón se repite en cada pliego y si cambia con la velocidad.
- Verificar estabilidad de densidad, temperatura y mojado antes de realizar correcciones.
- Inspeccionar condición y ajuste de rodillos cuando existan indicios de distribución irregular.
- Revisar mantilla y transferencia cuando el patrón pueda relacionarse con liberación o contacto.
- Registrar tinta, lote, soporte, solución de mojado, cara impresa primero y tiempo entre caras.
- Si el fenómeno aparece durante secado o cara/dorso, consultar al proveedor de tinta y soporte y considerar una evaluación específica de ghosting químico.
Ghosting dentro del diagnóstico general de offset
El ghosting debe integrarse en un diagnóstico más amplio. Si el síntoma está acompañado por variación de densidad, problemas de transferencia, velo, emulsificación o defectos mecánicos, es preferible aislar primero cada variable. La guía Problemas y soluciones en impresión offset funciona como punto de entrada general; este artículo profundiza únicamente en la imagen fantasma.
Cuando el problema pueda estar vinculado a presión, packing o condición de la mantilla, debe contrastarse además con presión y mantillas en offset. Una corrección mecánica solo debe aplicarse después de comprobar que la geometría real está fuera de la especificación correspondiente.
Conclusión
El término ghosting es útil para describir lo que se ve, pero insuficiente para explicar por qué ocurre. El diagnóstico fiable empieza separando el ghosting ligado a dinámica de entintado y transferencia del ghosting químico que evoluciona durante el secado. Después se comprueban, por orden, distribución de imagen, estabilidad del proceso, rodillos, tinta, mojado, mantilla y soporte.
La regla práctica es sencilla: no corregir una imagen fantasma hasta saber qué tipo de fantasma se está observando. Identificar el mecanismo reduce ajustes compensatorios y evita que una intervención aparentemente eficaz desplace el problema hacia color, secado o estabilidad de tirada.
Fuentes técnicas consultadas
- ISO/TR 12705:2011 — Graphic technology — Laboratory test method for chemical ghosting in lithography.
- Fogra 32.154 — Material influences on ghosting in web offset printing.
- Fogra 42.023 — Ghosting in sheet-fed offset printing: substrate influences, kinetics and analytical characterization.
- Sappi — Web Offset Mechanical Ghosting.
- Flint Group — UV Offset Troubleshooting Guide.
- PRINTING United Alliance / TAGA — Computer simulation of offset printing and ink-film variation.
Fuentes y estado documental verificados el 1 de octubre de 2026. Las recomendaciones de máquina, tinta, soporte y química deben contrastarse siempre con la especificación del fabricante aplicable al trabajo real.