
La calidad de una tinta no se deduce de la ficha química del pigmento aislado. Para diagnosticar un problema se necesita diferenciar identidad del pigmento, grado comercial, estado de dispersión, formulación completa, método de impresión, soporte y tratamiento posterior. Los ejemplos que siguen son escenarios hipotéticos de diagnóstico, no resultados experimentales obtenidos para este estudio ni recetas universales para una línea de producción. Cuando se indica un valor procedente de un proveedor, queda vinculado al grado y al método de ensayo publicados.
1. Pigmento no es sinónimo de tinta
Una tinta de impresión no es simplemente un polvo coloreado mezclado con un líquido. Es un sistema formulado en el que intervienen materias colorantes, vehículos o aglutinantes, disolventes o diluyentes cuando corresponda, y aditivos capaces de modificar el comportamiento en fabricación, máquina y producto impreso. La proporción y la naturaleza de sus componentes dependen del proceso y de la tecnología de secado o curado.
Un pigmento se caracteriza funcionalmente por encontrarse disperso como fase sólida prácticamente insoluble en el medio de aplicación. Un colorante, en cambio, suele encontrarse molecularmente disuelto durante alguna etapa del proceso, aunque existen casos intermedios o sistemas en los que un mismo cromóforo puede aplicarse de diferentes maneras. La distinción debe hacerse por el estado físico y la forma de uso, no únicamente por su origen orgánico o inorgánico.
Las cargas o extendedores son sólidos que pueden modificar coste, reología, opacidad, textura y propiedades mecánicas sin cumplir necesariamente la misma función cromática que un pigmento. Tampoco todos los pigmentos inorgánicos son opacos ni todos los orgánicos son transparentes: tamaño de partícula, índice de refracción, concentración y medio condicionan la apariencia.
En la especificación de un pigmento deben distinguirse al menos tres planos: su identidad química, sus propiedades como producto comercial (tratamiento superficial, distribución de tamaños, humedad, forma cristalina) y su resultado dentro de la tinta ensayada. Una identidad química coincidente no garantiza idéntico rendimiento en dos grados comerciales.
2. Por qué dos pigmentos aparentemente iguales pueden dar resultados diferentes
Las familias químicas aportan información útil, pero no bastan para decidir una sustitución. Dentro de una misma familia pueden existir diferencias de cristalización, tratamientos de superficie, grado de división y distribución de partículas. Estas diferencias modifican la humectación, la energía necesaria para dispersar, la tendencia a reaglomerarse y la viscosidad alcanzada a igual concentración. Además, la matriz polimérica determina si la dispersión permanece estable durante el almacenamiento y uso.
Es conveniente separar partícula primaria, agregado y aglomerado. Los agregados pueden consistir en partículas primarias unidas con mayor cohesión; los aglomerados agrupan unidades mediante interacciones más débiles. El proceso de dispersión normalmente deshace aglomerados hasta un límite práctico, pero no debe confundirse con la destrucción sistemática de cristales primarios. Reducir cada vez más el tamaño aparente tampoco es siempre ventajoso: una mayor superficie específica exige una formulación y un sistema estabilizante apropiados.
En la práctica, dos azules de ftalocianina, dos negros de carbono o dos amarillos de una misma familia pueden presentar distintos valores de fuerza colorante, transparencia y viscosidad. Por eso es insuficiente homologar un cambio por una coincidencia visual inicial: las pruebas deben repetirse con igual procedimiento, concentración y condiciones de aplicación, y completarse con estabilidad y resistencia.
2.1. Familias concretas, identificación Colour Index y límites de la nomenclatura
La denominación Colour Index (C.I.) identifica una materia colorante normalizada, pero no identifica por sí sola un grado comercial homologado. El código PB 15:3, por ejemplo, sirve para reconocer una modificación cristalina de azul de ftalocianina de cobre. No informa automáticamente de tratamiento superficial, distribución de tamaños, dispersabilidad en cada vehículo, contenido de impurezas ni idoneidad alimentaria. Conviene registrar junto a él el fabricante, la referencia comercial, el lote y la versión de la ficha técnica. El CAS tampoco garantiza equivalencia funcional.
| Familia y ejemplo documentado | Función orientativa | Qué debe comprobarse antes de utilizarlo |
|---|---|---|
| Ftalocianinas — PB 15:3, azul de ftalocianina de cobre (forma β) | Azules intensos; determinados grados para offset y otras tintas | Matiz, tratamiento superficial, estabilidad de dispersión, resistencia en la formulación y compatibilidad con el secado/curado. |
| Quinacridonas — PR 122, magenta | Colores magenta y rojizos en sistemas que necesiten elevado cromatismo | Solidez en masa y dilución, compatibilidad con vehículo, transparencia requerida y requisitos de resistencia. |
| Monoazoicos — PY 74, amarillo | Amarillos con variantes transparentes u opacas según grado | Resistencia térmica del grado, luz, disolventes y posible cambio de matiz tras horno. |
| DPP — PR 254, rojo de dicetopirrolopirrol | Rojos de altas prestaciones en grados apropiados | Método real de ensayo térmico y químico: no extrapolar valores obtenidos en plásticos a la tinta de metalgrafía. |
| Negro de carbono — PBk 7, inorgánico carbonoso | Negros de elevada capacidad colorante en numerosas tintas | Estructura, superficie, demanda de dispersante, absorción DBP, viscosidad y efecto óptico en el filme. |
| Dióxido de titanio — PW 6, blanco | Opacidad por dispersión de luz; uso en fondos y blancos cuando el sistema lo permite | Índice de refracción, tratamiento del grado, distribución granulométrica, estabilidad, película y requisitos de uso. |
| Óxidos de hierro, inorgánicos | Tonos amarillos, rojos, pardos y negros en grados adecuados | Resistencia real a la temperatura, matiz, opacidad, compatibilidad del sistema y documentación específica. |
Estas categorías son ejemplos, no un repertorio cerrado de todos los pigmentos usados en tintas metalgráficas. Además, que una ftalocianina se clasifique como pigmento orgánico no significa que no contenga un metal en su molécula: PB 15:3 incorpora cobre. El color tampoco permite inferir la clasificación química de una tinta comercial acabada. [16] [17] [18] [19] [20]
Caso de ficha técnica útil: hubergroup identifica su grado UMP-0815308 como PB 15:3 de ftalocianina de cobre, modificación β, recomendado para tintas offset convencionales y de curado energético. Publica fuerza colorante del 95–105 % respecto a su referencia, ΔE de 0,00–1,50 respecto a esa referencia y resistencias medidas en pruebas impresas. Son propiedades declaradas de ese grado bajo condiciones del proveedor, no tolerancias universales de aceptación para metalgrafía ni un aval para envases alimentarios. [16]
En los grados de PR 254 se aprecia por qué una temperatura declarada puede llevar a error: la ficha consultada ofrece 200 °C para pinturas y 299 °C para HDPE. No puede concluirse que la tinta de una chapa metálica admita 299 °C ni que los dos ensayos reproduzcan un horno industrial, aunque el mismo pigmento aparezca en ambos. El tiempo, medio, concentración y criterio de evaluación deben estar especificados. [19]
2.2. Un mismo C.I. puede implicar un comportamiento de formulación diferente
Para los negros de carbono, la comparación de dos grados comerciales de un mismo fabricante ilustra el problema utilizando datos publicados en fichas técnicas. Epsilon declara Pigment Black 7 tanto para EpsilonBlack 327 como para EpsilonBlack 700. En sus fichas figuran, respectivamente, absorciones de DBP aproximadas de 108 y 58 cm³/100 g, pese a que los tamaños medios de partícula primaria publicados son próximos (26 y 24 nm). [21] [22]
Esta diferencia de absorción DBP apunta a características estructurales distintas; no equivale a la absorción de aceite ISO 787-5, no determina directamente el tack y no permite afirmar cuál funcionará mejor en una tinta concreta. El fabricante no describe aquí un experimento controlado a composición de tinta constante. La lectura correcta es que dos materias primas etiquetadas PBk 7 no son sustituibles automáticamente. Hay que comparar cada dispersión preparada con el vehículo y el método previstos, midiendo sus propiedades y su estabilidad.
Para pigmentos con gran superficie específica, como ciertos negros de carbono, la demanda de vehículo y dispersante puede condicionar notablemente la reología. Sin embargo, el cambio de viscosidad final también depende de la concentración pigmentaria, las resinas, la temperatura y el historial de cizallamiento. [10] [21] [22]
3. Dispersión: tres fenómenos que no deben confundirse
Humectación. El vehículo debe desplazar aire y humedad de la superficie del sólido, penetrando en los espacios entre las partículas. La afinidad superficial y la formulación del vehículo condicionan la rapidez y la eficacia de esta fase.
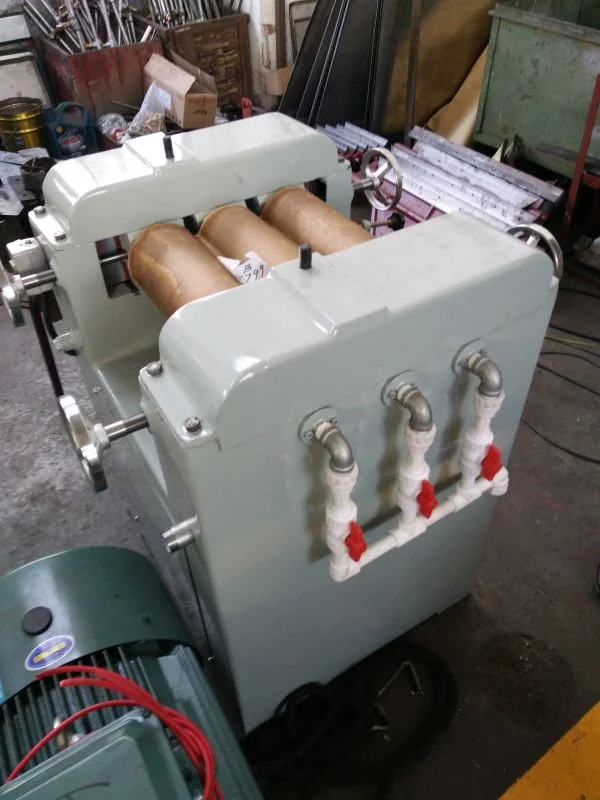
Desaglomeración. La acción mecánica de molinos, rodillos o sistemas de dispersión separa conjuntos de partículas. El tiempo, la energía específica, la temperatura y el equipo afectan al resultado. Añadir dispersante por sí solo no sustituye la energía mecánica que requiere romper los aglomerados.
Estabilización. Una vez separadas, las partículas deben mantenerse dispersas. Según el medio se utilizan mecanismos electrostáticos, estéricos o combinados. La reagrupación incontrolada puede alterar tonalidad, brillo, viscosidad, sedimentación y reproducibilidad. No toda floculación es indeseable en cualquier revestimiento: existen estrategias de floculación controlada; no obstante, no deben extrapolarse indiscriminadamente a tintas de alto brillo o elevada exigencia cromática. [11]
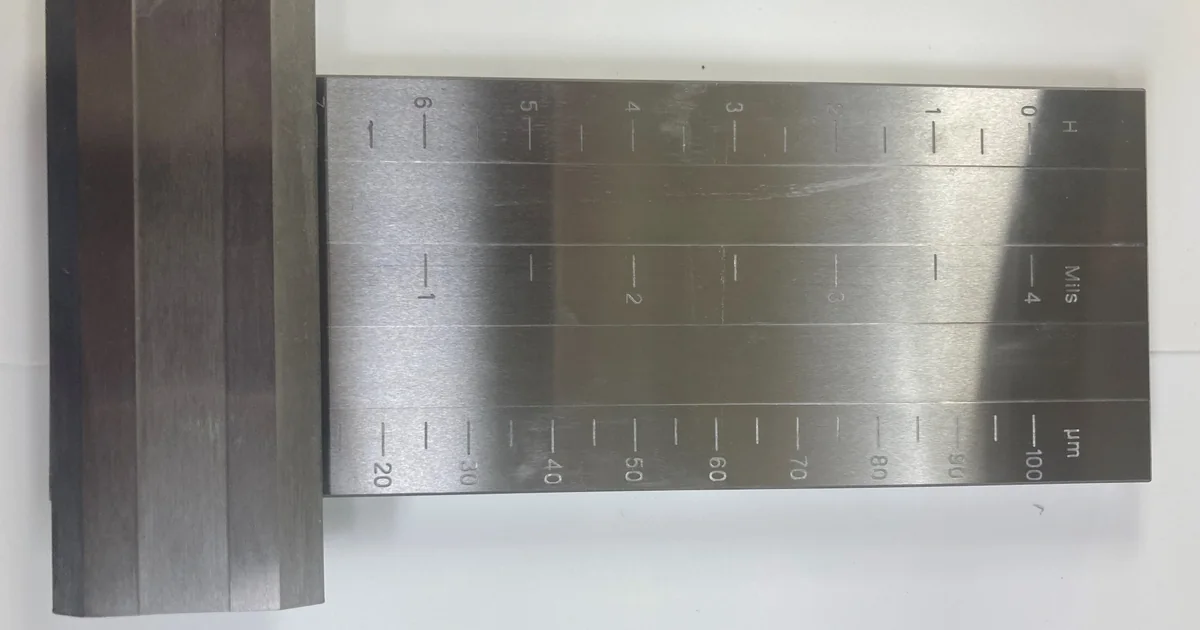
Error habitual: interpretar el resultado de una galga de finura como si ofreciera una distribución granulométrica completa. La galga determina, bajo un método especificado, una finura de molienda relacionada con partículas o aglomerados de tamaño relevante para la lectura; no determina por sí sola el tamaño de cada partícula primaria, su forma ni la distribución total de tamaños. ISO 1524:2020 describe el procedimiento general y sus límites de aplicación.
La formulación del dispersante se decide para el pigmento y vehículo concretos. Aumentar su dosificación sin estudiar el sistema puede producir efectos contraproducentes sobre compatibilidad, resistencia al agua, curado o características del filme final.
3.1. De la molienda al pliego: cómo verificar la dispersión
Un ensayo de finura puede detectar partículas o aglomerados grandes capaces de provocar rayas, motas o una película irregular. Pero una lectura similar en la galga no garantiza igual distribución total de tamaños, igual fuerza colorante ni idéntica estabilidad en almacenamiento. Para comparar dos lotes conviene utilizar el mismo vehículo, concentración de sólidos, temperatura, secuencia de adición, equipo y energía aplicada, además de registrar la curva de viscosidad y realizar una extensión de tinta sobre un soporte patrón. [2] [9]
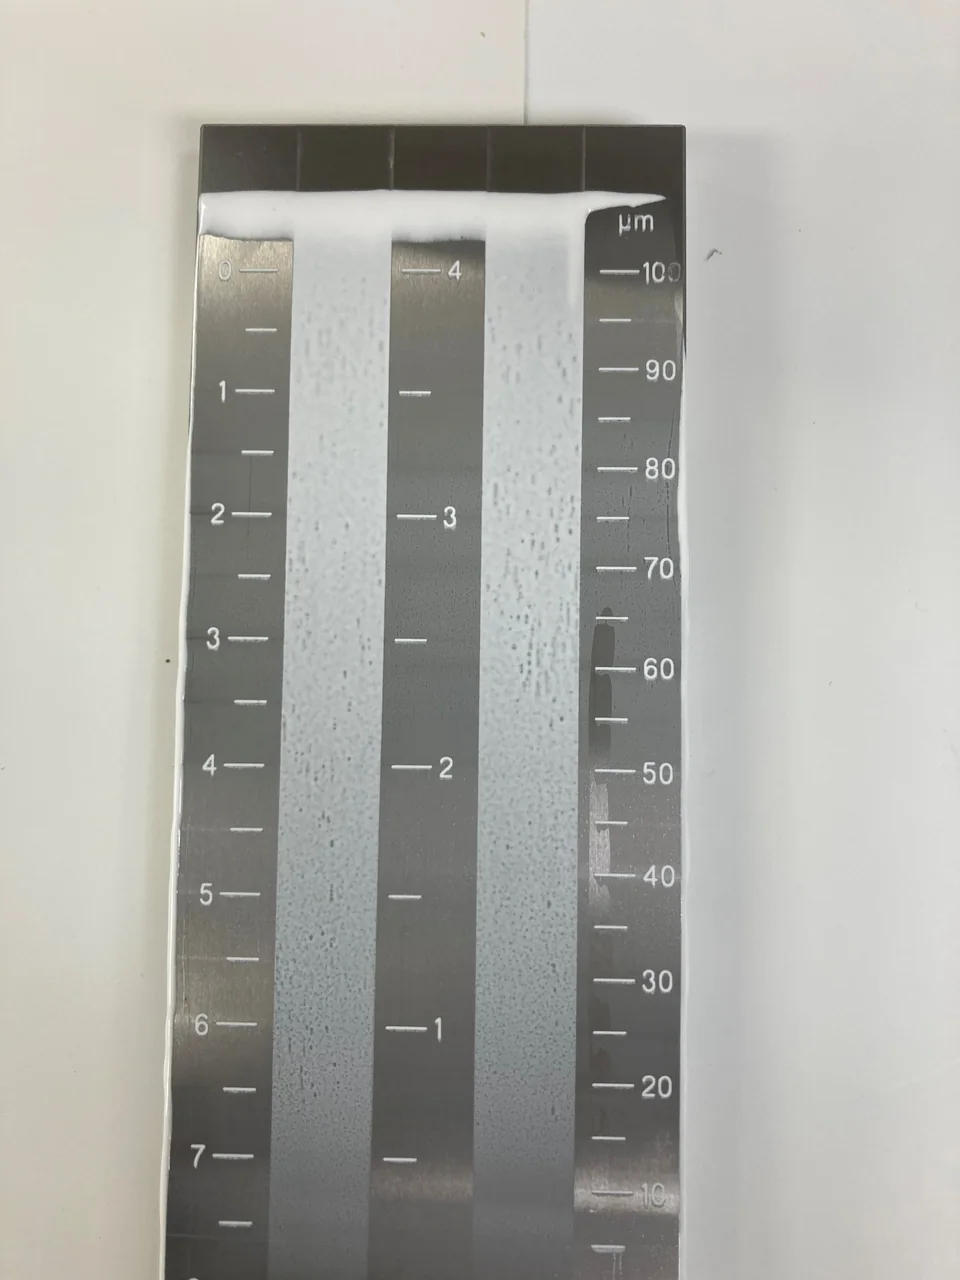
Un protocolo básico de laboratorio diferenciaría: (a) dispersión recién preparada; (b) dispersión tras reposo controlado; (c) repetición de extendido tras agitación definida; y (d) inspección de partículas gruesas cuando aparezca defecto. Una mejora aparente por sobremolienda puede quedar anulada si se altera la temperatura o se vuelve inestable el sistema. En una tinta con varios pigmentos también importa la estabilidad relativa de cada uno: una segregación o floculación diferencial puede desplazar el tono sin que haya cambiado la dosificación total.
No basta con señalar «finura correcta» en un informe: debe constar el método de preparación y lectura, el lote y la correlación observada con la impresión real. La galga es una herramienta útil, pero no sustituye a un análisis granulométrico específico cuando la aplicación lo requiera. [2]
4. Las propiedades ópticas no pueden juzgarse únicamente por el color del polvo
Tono y fuerza colorante deben evaluarse en condiciones reproducibles, con muestra patrón y concentración controlada. La colorimetría de una película impresa depende del iluminante, del sustrato, del espesor y de la geometría de medición. La opacidad y la transparencia no son virtudes absolutas: una tinta de cuatricromía necesita comportamientos diferentes a una tinta blanca cubriente o a un color especial aplicado sobre metal desnudo.
El blanco de dióxido de titanio es un ejemplo de pigmento utilizado por su capacidad de dispersión de luz, mientras que determinados orgánicos proporcionan altas fuerzas colorantes y películas muy transparentes, dependiendo del grado. La relación entre tamaño de partícula y respuesta óptica no es universal ni necesariamente monótona: hay un intervalo eficaz que depende del material y de la longitud de onda considerada.
Hay que distinguir color normalizado de la tinta y selección del pigmento. ISO 2846-1:2017 define características de color y transparencia de juegos de tintas de cuatricromía offset bajo condiciones de ensayo; no prescribe que deban emplearse unas sustancias pigmentarias concretas. ISO 13655:2017 proporciona procedimientos de medición y cálculo colorimétrico para artes gráficas. Cumplir una especificación cromática no demuestra por sí solo resistencia química o aptitud alimentaria.
4.1. Transparencia frente a opacidad: dos objetivos que no pueden maximizarse simultáneamente
En cuatricromía se necesita que los colores superpuestos funcionen ópticamente como sistema. Una formulación muy cubriente puede perjudicar la reproducción de sobreimpresiones, mientras que una tinta transparente de alta fuerza puede no cubrir suficientemente una superficie metálica. Para blancos o colores especiales sobre metal, el contraste del fondo y el espesor de película tienen un peso decisivo.
La dispersión también altera la apariencia: romper aglomerados puede aumentar la superficie ópticamente activa, cambiar el poder colorante o el brillo y, dependiendo del pigmento y del tamaño de partícula, variar la opacidad. Por eso el color de la pasta concentrada o del polvo no sustituye a la evaluación de una película aplicada, seca o curada y medida sobre el soporte final. [10]
Dos comparaciones distintas: una sustitución puede ensayarse a igual concentración pigmentaria para revelar diferencias intrínsecas de fuerza y reología; también ajustada al mismo objetivo cromático para saber qué carga real necesita y cómo afecta a la transferencia, al barniz y a la resistencia. No debe mezclarse la interpretación de ambos ensayos. Para series comparables deben declararse geometría, iluminante, fondo, espesor y método de lectura. [4] [5]
5. Resistencia: el ensayo debe reproducir la exigencia real
La solidez a la luz expresa la resistencia del color bajo condiciones de exposición definidas. La resistencia térmica requiere fijar la duración, la temperatura alcanzada por la pieza —no solo la consigna del horno— y el sistema completo. La resistencia química depende del agente, concentración, tiempo, temperatura y método de evaluación. Deben examinarse también fenómenos como sangrado, migración hacia capas vecinas o cambio de tono tras barnizado.
ISO 12040:1997 establece un método para evaluar solidez a la luz mediante arco de xenón filtrado. ISO 2836:2021 describe métodos para evaluar resistencia de impresos a diversos agentes, pero declara expresamente que la seguridad alimentaria y la protección del consumidor están fuera de su alcance. Un resultado favorable en esta última norma, por tanto, no puede convertirse en una declaración de conformidad para contacto alimentario.
El comportamiento final depende de la formulación completa: un fallo de color después del horneado puede deberse a alteración del pigmento, cambio del ligante, interacción con el barniz, espesor inadecuado o a las condiciones del tratamiento. No conviene atribuir la causa al pigmento antes de comparar muestras testigo y aislar variables.
5.1. Un dato de resistencia nunca es una promesa universal
La ficha técnica puede declarar resistencia a la luz mediante una escala, resistencia a disolventes bajo una prueba definida o estabilidad de color a una temperatura determinada. No son magnitudes intercambiables. Si un proveedor anuncia «300 °C» para un pigmento ensayado en polímero, no está garantizando que la tinta y el barniz de un envase resistan ese tratamiento. En fabricación también importa el tiempo de permanencia de la pieza a temperatura efectiva, los ciclos sucesivos, la atmósfera, el espesor y las capas adyacentes. [19]
Las marcas de sangrado o de cambio cromático tras barnizado merecen comparaciones con distintas capas de vehículo y disolventes. Un viraje sin transferencia visible puede indicar reacción o alteración química, cambios de brillo/índice óptico o modificación del ligante; la migración hacia una capa adyacente es un fenómeno distinto. ISO 2836:2021 permite ensayar la resistencia del impreso frente a agentes diversos; su objeto no es demostrar seguridad alimentaria. [7]
6. Qué cambia al imprimir sobre metal
En una línea de metalgrafía, la imagen puede imprimirse sobre hojalata, acero cromado, aluminio, una capa de preparación o una base blanca. El metal no absorbe el vehículo como lo haría un soporte celulósico; la fijación, el secado y la resistencia final dependen, entre otros factores, de la formulación, la superficie y el ciclo de proceso.
Esto introduce preguntas que a veces quedan fuera de una ficha general de pigmento:
- ¿Conserva la tonalidad después del horneado real y después del posible segundo ciclo térmico?
- ¿Es compatible con el barniz exterior y con las capas de imprimación o fondo?
- ¿Mantiene la integridad visual tras embutición, pestañado, rebordeado o procesos posteriores previstos para el envase?
- ¿Presenta defectos atribuibles a humectación, atrapamiento de capas, adherencia entre capas o curado insuficiente?
- ¿El sistema de impresión completo cumple los requisitos del destino final del envase?
Precisión de diagnóstico: un fallo de adhesión o de resistencia al embutido no prueba por sí solo una deficiencia del pigmento. Puede estar relacionado con el sustrato, el pretratamiento, el barniz de fondo, la resina de la tinta, el espesor o el ciclo térmico. La decisión se toma sobre el sistema aplicado, no a partir de una propiedad nominal del polvo.
Es recomendable construir una matriz de pruebas de producto acabado que distinga fallos observados, hipótesis de causa y ensayos de contraste, con trazabilidad de lote y condiciones de curado. Las temperaturas y los límites de aceptación deben establecerse para la formulación, el proceso y los requisitos acordados con el cliente, sin extrapolar valores universales.
6.1. Distinguir la tecnología de fabricación del envase
No es equivalente trabajar con: (a) hojas metálicas planas impresas y después conformadas, (b) cuerpos de envases de dos piezas decorados tras la formación, o (c) tubos y aerosoles monobloc. Las tensiones mecánicas, la geometría de transferencia, el estado de la superficie y los tratamientos posteriores cambian. Fabricantes de tintas como DIC, Toyo Ink, INX y Sun Chemical mantienen líneas diferenciadas para envases de dos y tres piezas, offset seco, impresión sobre chapa, secado convencional o UV y decoración digital. Esto documenta la diversidad tecnológica, no una equivalencia de formulaciones entre marcas. [23] [24] [25] [26]
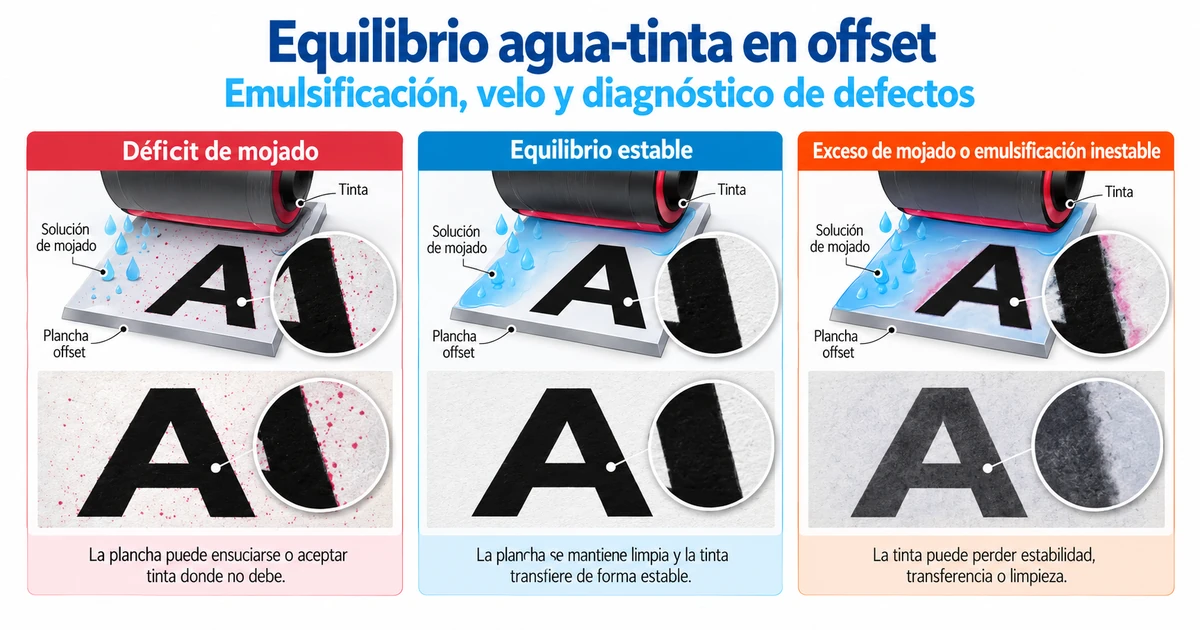
En impresión offset convencional con mojado, el comportamiento de la tinta se estudia junto a su interacción con la solución de mojado. En offset seco para envases, la forma y transferencia son diferentes y no procede buscar el equilibrio agua–tinta como causa de los defectos. En flexografía, huecograbado o inkjet pigmentado cambian el vehículo, viscosidad de trabajo, dosificación y exigencias de finura, por lo que no debe aplicarse sin más el mismo protocolo de evaluación. [23] [25]
El metal de partida también tiene historia: hojalata, acero revestido o aluminio; acabado superficial; aceite residual; fondo; impresión; barniz y eventuales ciclos térmicos. Un color puede cumplir la muestra inicial y cambiar tras la aplicación del barniz por efectos ópticos sin que haya un defecto de pigmento. En piezas troqueladas o embutidas, la cohesión del filme y la adhesión entre capas pasan a ser tan importantes como el color.
6.2. Diagnóstico diferencial: seis situaciones reconocibles en producción
Los ejemplos siguientes son hipótesis de trabajo, no fallos diagnosticados en una fábrica ni conclusiones aplicables universalmente.
| Síntoma observado | Posible intervención del pigmento | Alternativas que hay que descartar | Ensayo o comparación discriminante |
|---|---|---|---|
| Motas o rayas que aumentan durante la tirada | Aglomerados gruesos, dispersión inestable | Suciedad, partículas del barniz, desgaste, contaminación del circuito o rodillos | Galga, filtrado o microscopía del defecto, muestra retenida de tinta y revisión del circuito. |
| Tono correcto al inicio, deriva con el tiempo | Floculación diferencial, variación de dispersión | Temperatura, viscosidad, dosificación, aporte de agua si existe, espesor o regulación de máquina | Extensiones con igual masa de tinta y patrón; tendencia de viscosidad, temperatura y color en muestras seriadas. |
| Variación de color después del horno | Sensibilidad química o térmica del grado | Amarilleo del ligante, ciclo real, oxidación, fondo y cambios de brillo | Comparar antes/después; testigos de vehículo sin pigmento; registrar perfil térmico real de la pieza. |
| Color cambia tras sobrebarnizar | Solubilización parcial, sangrado, interacción superficial | Índice óptico, amarilleo o tensión superficial del barniz, diferente espesor | Muestra sin barnizar; varios barnices validados; medir brillo y coordenadas de color, inspeccionar capas. |
| Desprendimiento al troquelar o conformar | Influencia indirecta de la pigmentación en el filme | Adherencia al metal, imprimación, resina, curado, flexibilidad y geometría | Comparar sistema completo, testigo sin pigmento, adhesión y ensayo de conformado representativo. |
| Repinte, bloqueo o marcado en el apilado | Posible efecto sobre secado/reología de la formulación | Curado insuficiente, presión y temperatura de apilado, espesor, barniz o set-off | Ensayo definido de secado/bloqueo, perfil de horno y revisión de condiciones reales de apilado. |
Criterio para atribuir causas: una observación no identifica por sí sola el componente responsable. Se considera una hipótesis más sólida cuando el defecto cambia de forma reproducible al modificar una variable conocida y mantener constantes las demás, usando muestras testigo y controlando el proceso.
6.3. El ejemplo del cambio de azul en una tinta de metalgrafía
Supongamos que una línea utiliza una tinta azul y se propone sustituir su pigmento por otro PB 15:3. El cambio parece mínimo porque el Colour Index coincide. Sin embargo, la comparación debe separar el efecto del pigmento comercial del ajuste de formulación necesario para conseguir color y reología aceptables.
Primera serie: igual vehículo, misma fracción de pigmento y procedimiento de dispersión; comparar finura, fuerza colorante, viscosidad y estabilidad. Segunda serie: ajustar ambas formulaciones a un mismo objetivo de color, registrar el cambio de carga pigmentaria, comprobar transferencia y repetir los ensayos de secado, barnizado, color y conformado. Cuando una de las tintas requiera otro dispersante, registrarlo como cambio de formulación, no como prueba aislada del comportamiento intrínseco del pigmento. [16]
La decisión debe basarse en los resultados medidos sobre la secuencia real de fabricación. Igualar el ΔE inicial no garantiza resistencia después de un segundo horneado ni igual adherencia del barniz, y una pequeña diferencia en el color inicial puede resultar irrelevante si desaparece o aumenta tras el tratamiento que recibe el envase.
6.4. Interacción pigmento–resina–barniz: del dispersado al envase terminado
Antes de imprimir, la superficie del pigmento debe humectarse con el vehículo y permanecer suficientemente estabilizada. Los dispersantes pueden adsorberse sobre ella mediante grupos de anclaje y aportar cadenas compatibles con el medio que dificulten la floculación. Cuando cambian la resina, el disolvente o la polaridad del vehículo, una dispersión anteriormente estable puede comportarse de forma distinta aunque se utilice exactamente el mismo pigmento. La estabilidad depende del sistema pigmento–dispersante–resina, no de una propiedad aislada del colorante sólido. [10] [30]
Importa también la concentración pigmentaria en volumen: dos formulaciones con igual porcentaje en masa no tienen necesariamente el mismo volumen de sólidos pigmentarios ni dejan la misma cantidad relativa de ligante para formar película. Al aumentar la carga pueden variar opacidad, fuerza colorante, viscosidad, cohesión o flexibilidad. La llamada concentración crítica de pigmento en volumen (CPVC) ayuda a interpretar algunos recubrimientos, pero no es un umbral universal aplicable sin ensayo a todas las tintas metalgráficas. [34]
Durante el secado o curado hay que identificar el mecanismo efectivo. Una película puede perder disolvente por evaporación, endurecer por oxidación o polimerización, reticular térmicamente, o curar mediante radiación UV o haz de electrones, según la química del sistema. Estas rutas no son equivalentes. La temperatura indicada por un proveedor de pigmento para una matriz plástica tampoco demuestra que una tinta concreta resista ese mismo ciclo de horno. Para metalgrafía conviene registrar la temperatura que alcanza efectivamente la chapa, su tiempo de permanencia y los ciclos sucesivos, no solo la consigna de aire del horno. [31]
La formación y reticulación del ligante condicionan la integridad de la película y la interacción entre capas. Una formulación puede alcanzar buena resistencia química y, aun así, fallar al doblar o embutir la chapa; una mayor reticulación no implica automáticamente mejor flexibilidad. Los resultados dependen de la química de resinas, el espesor, la adherencia a la imprimación y las solicitaciones posteriores. El pigmento puede influir indirectamente en estas propiedades, pero no es correcto atribuirle el fallo sin comparar formulaciones y testigos.
Al sobrebarnizar, el cambio aparente de tono puede proceder del brillo, la dispersión de luz, el espesor, el índice óptico del sistema o el amarilleo del barniz. En otros casos puede existir sangrado o transferencia de materia colorante, ataque de disolvente a una capa insuficientemente formada o transformación química del pigmento. Una diferencia colorimétrica después del barnizado no permite distinguir por sí sola entre estos mecanismos. Son necesarias superficies comparables, inspección visual y, cuando corresponda, mediciones espectrales y ensayos de resistencia. [31] [26]
Después del conformado deben diferenciarse desprendimiento en la interfaz metal–pretratamiento, separación entre imprimación, tinta y barniz, y rotura cohesiva dentro de una capa. Cada tipo de fallo señala hipótesis distintas. La prueba válida reproduce el recorrido del envase y describe la localización de la rotura, sin convertir un resultado de corte enrejado en una medida cuantitativa de adhesión.
6.5. Ejemplo práctico: un azul que cambia después del horno o del barniz
Supongamos que una tinta azul cumple el objetivo cromático sobre chapa antes del tratamiento final, pero presenta una desviación una vez horneada y sobrebarnizada. Para investigar la causa, debe mantenerse fijo el soporte, el fondo, el espesor aplicado y el procedimiento de medición; el objetivo es variar una condición relevante por comparación, no corregir la máquina mientras se intenta diagnosticar el material.
- Preparar una serie testigo. Conservar la formulación y el pigmento de referencia, el candidato y, cuando sea viable, una película del vehículo o fondo sin ese pigmento para observar posibles alteraciones del ligante. Registrar lotes, masas aplicadas, sustrato y condiciones de preparación.
- Separar estados del proceso. Comparar la chapa previa al horno, tras el curado y tras el sobrebarnizado; incluir un testigo curado sin sobrebarnizar. No interpretar como equivalentes mediciones de película húmeda y seca: el estado de la muestra debe estar definido en cada registro.
- Medir en condiciones comparables. Documentar espectro o coordenadas colorimétricas con geometría, iluminante, observador, fondo e instrumento fijados; registrar asimismo el brillo y el aspecto superficial. Anotar temperatura real de la chapa y duración de cada ciclo térmico.
- Aislar las hipótesis. Si amarillean el impreso y el testigo de vehículo, investigar primero el ligante o el ciclo. Si cambia principalmente el acabado barnizado, comparar barniz, brillo y compatibilidad de capas. Si se detecta color en una capa vecina, investigar posible sangrado o transferencia antes de declarar una degradación química del pigmento.
- Comprobar el conformado. Ensayar las piezas después del proceso mecánico representativo y localizar dónde aparece el desprendimiento o la fisura. Registrar también qué condición se modificó y si el resultado se reproduce.
Este procedimiento es un ejemplo de diagnóstico, no una especificación industrial ni un conjunto de tolerancias de aceptación. La tabla de síntomas del apartado 6.2 ayuda a decidir qué contraste realizar; los métodos normalizados del capítulo 10 permiten escoger pruebas apropiadas para cada estado del material. [5] [8] [28] [29]
7. Del ensayo a la especificación: normas que no deben confundirse
| Referencia | Pregunta que ayuda a responder | Lo que no demuestra |
|---|---|---|
| ISO 787-5:2026 | Absorción de aceite de pigmentos y extendedores | Consumo real de vehículo de cualquier tinta industrial |
| ISO 1524:2020 | Finura de molienda mediante galga | Distribución completa de tamaños de partículas primarias |
| ISO 8780-1:1990 | Preparación de dispersiones comparables | Resultado garantizado a escala industrial |
| ISO 2846-1:2017 | Color y transparencia de tintas CMYK offset ensayadas | Identidad química o aptitud alimentaria del pigmento |
| ISO 13655:2017 | Medición espectral/colorimétrica en artes gráficas | Solidez química o mecánica |
| ISO 12040:1997 | Solidez a la luz en condiciones definidas | Resistencia general a todos los ambientes |
| ISO 2836:2021 | Resistencia de impresos a diversos agentes | Cumplimiento alimentario |
| ISO 2409:2020 | Resistencia del recubrimiento a separación en corte enrejado | Valor cuantitativo de fuerza de adhesión |
La fecha de ISO 787-5 merece especial atención: la edición 2026 ha sustituido a la de 1980 y aquí se cita con su año correcto. El alcance específico de cada norma debe contrastarse con la versión oficial vigente antes de utilizarla para diseñar o interpretar un ensayo.
7.1. Una ficha de laboratorio útil para seleccionar o sustituir pigmentos
Para que las comparaciones no dependan de la memoria de quien ensaya, cada muestra debería tener una ficha asociada. Los campos mínimos de una propuesta de registro, que deben adaptarse a las condiciones de cada planta, serían:
| Bloque | Datos que conviene registrar |
|---|---|
| Identidad | C.I., denominación comercial exacta, fabricante, lote, ficha técnica y ficha de seguridad vigentes. |
| Dispersión | Porcentaje de sólidos, vehículo, aditivos y dosis, orden de mezcla, energía/tiempo, temperatura y galga utilizada. |
| Aplicación | Tecnología de impresión, equipo, sustrato, preparación del metal, secuencia de capas y objetivo de espesor. |
| Proceso térmico | Ciclo programado y temperatura efectiva de la pieza, tiempo, número de pasos y condiciones de enfriamiento. |
| Resultados | Color en las etapas acordadas, brillo, viscosidad o reología, resistencia del impreso, defectos y ensayos de conformado. |
| Decisión | Patrón de referencia, criterios de aceptación aprobados, resultado, restricciones y responsables de validación. |
Una ficha de Pigment Red 254 de un fabricante puede declarar datos para varios medios distintos; su transcripción a esta tabla debe conservar la condición de ensayo original. Los datos sin método y sin medio indicado son orientativos, no un criterio suficiente de homologación. [19]
7.2. Criterios para descartar conclusiones aparentes
- Que dos tintas presenten el mismo ΔE no significa que tengan idéntico brillo, transparencia, curva reológica ni resistencia después del horneado.
- Una lectura buena de galga no descarta aglomerados fuera del punto muestreado ni inestabilidad posterior.
- Una tinta que supera un ensayo de adhesión por corte enrejado no ha demostrado una fuerza adhesiva cuantificada; ISO 2409 indica explícitamente los límites de ese ensayo. [8]
- Un pigmento que resiste un disolvente en una ficha no demuestra que la película formulada supere ISO 2836 frente al mismo agente. [7]
- «Baja migración» o «apto para embalaje sensible» no equivale a conformidad automática de un envase para un alimento, tiempo y temperatura determinados. [13] [14] [15]
En definitiva, la información del proveedor sirve para preseleccionar, el laboratorio sirve para comparar y la producción controlada sirve para validar el desempeño en su proceso. Ninguno de esos tres niveles puede sustituir por completo a los otros.
8. Seguridad alimentaria: distinguir el pigmento del envase final
En la Unión Europea, los materiales destinados a entrar en contacto con alimentos deben cumplir el Reglamento (CE) 1935/2004 y las buenas prácticas de fabricación del Reglamento (CE) 2023/2006. El anexo de este último establece requisitos específicos para tintas aplicadas en la cara que no entra en contacto directo con alimentos: deben evitarse transferencias inaceptables por set-off o a través del sustrato. Estas exigencias afectan al sistema impreso y al proceso, no únicamente a una sustancia aislada.
La asociación europea EuPIA señala que no existe todavía un reglamento de la UE armonizado específicamente para todas las tintas destinadas a materiales en contacto con alimentos. Sus guías de buenas prácticas y documentos de orientación sirven para formular y evaluar el cumplimiento a lo largo de la cadena de suministro, pero no sustituyen las obligaciones legales ni certifican automáticamente una tinta o un envase.
La ausencia de una regulación armonizada general para todas las tintas no excluye restricciones específicas sobre determinadas sustancias. Así, el Reglamento (UE) 2024/3190, versión consolidada de 23 de febrero de 2026, establece requisitos relativos al bisfenol A (BPA) y a determinados bisfenoles y derivados peligrosos en materiales destinados al contacto alimentario, incluidas, dentro de su ámbito de aplicación, las tintas de impresión, los barnices y los recubrimientos. No es una norma general de autorización de pigmentos ni sustituye la evaluación del envase terminado.
La evaluación de la migración debe considerar sustancias conocidas, impurezas y productos de reacción o degradación cuando proceda, así como el escenario real de uso del envase. No es correcto afirmar que una tinta es «apta alimentaria» simplemente porque uno de sus pigmentos presente baja solubilidad o porque la impresión esté protegida por barniz.
En la metalgrafía, cualquier afirmación sobre barreras, migración o contacto alimentario requiere especificar la construcción real del envase, sus superficies, el proceso y el uso previsto. El metal puede desempeñar una función de barrera, pero eso no elimina por definición todos los mecanismos de transferencia ni sustituye la evaluación del artículo acabado.
8.1. Preguntas regulatorias que deben resolverse antes de aprobar una tinta para envases
Para envases metálicos destinados a alimentos hay que identificar la zona impresa y el contacto posible con el alimento, la presencia de fondo o barniz, el proceso de fabricación, el tiempo/temperatura de uso y las posibles vías de transferencia. El metal ofrece habitualmente una barrera física en su continuidad, pero no debe utilizarse ese argumento para ignorar set-off durante el apilado o la transferencia a superficies que luego entren en contacto con alimentos. [13] [15]
La documentación aportada por un proveedor de pigmento debe revisarse junto con la formulación total de la tinta y la construcción del envase. No basta con que el pigmento tenga un número CAS conocido o con que el fabricante de tinta publique una gama destinada a alimentos. En caso de discrepancia, la evaluación regulatoria debe realizarse con el responsable de seguridad de producto y los ensayos pertinentes del sistema final. [12] [13] [14] [15]
8.2. Seguridad de trabajadores: pigmento seco, tinta líquida y película curada
La seguridad de uso profesional requiere una evaluación distinta de la conformidad alimentaria del envase terminado. Un pigmento en polvo puede generar polvo respirable o inhalable durante su trasvase; una tinta líquida puede añadir exposición a disolventes u otros componentes; y una película ya curada presenta otras condiciones de contacto. El riesgo depende del peligro de cada sustancia, su concentración, la vía de exposición y las condiciones reales de trabajo. El Colour Index y el aspecto del pigmento no sustituyen la evaluación de riesgos. [32] [33]
La ficha de datos de seguridad (FDS o SDS) y la etiqueta de clasificación CLP, cuando correspondan, constituyen referencias indispensables. Deben examinarse la clasificación y los peligros, las condiciones de manipulación y almacenamiento, el control de exposición, la protección individual, la respuesta ante derrames y la gestión de residuos. Las instrucciones y escenarios de exposición del proveedor deben contrastarse con el uso real de la planta. Una ficha comercial de prestaciones no reemplaza la FDS. [32] [33]
- Durante pesadas y trasvases: priorizar sistemas cerrados, captación localizada o medidas equivalentes cuando el análisis de riesgos identifique exposición al polvo; no dispersar depósitos mediante soplado indiscriminado.
- Durante mezclado y limpieza: considerar salpicaduras, vapores o aerosoles y compatibilidad de guantes y otras protecciones con la mezcla utilizada, conforme a las medidas indicadas en la FDS y la evaluación preventiva.
- En almacenamiento y residuos: identificar correctamente recipientes, evitar mezclas no evaluadas y gestionar restos y absorbentes según su clasificación y las reglas aplicables.
No existe un equipo de protección universal para todos los pigmentos. Tampoco puede deducirse que un producto sea inocuo porque el pigmento principal tenga baja solubilidad o porque el material final esté curado. La selección de controles debe hacerla personal competente de prevención con la documentación actualizada y las condiciones reales de exposición.
9. Procedimiento de homologación: propuesta de trabajo
La homologación técnica de una sustitución de pigmento podría organizarse en cinco etapas, siempre adaptadas al producto y procedimiento de cada empresa:
- Definir función y requisitos. Color especial o cuatricromía; opacidad requerida; espesor; luz, calor, químicos y conformado previstos.
- Recopilar documentación. Identidad y grado comercial, ficha técnica, ficha de seguridad, información regulatoria pertinente y límites declarados por el fabricante.
- Preparar comparación controlada. Misma base formulativa o registrar claramente sus modificaciones; patrón; método de dispersión y aplicación reproducible.
- Ensayar sobre el sistema real. Colorimetría, defectos superficiales, estabilidad de dispersión, curado, barnizado, adhesión y resistencia posprocesado cuando proceda.
- Registrar decisión y límites. Valores observados, incertidumbres, lote, fecha, condiciones y cambios aprobados; no extrapolar los resultados más allá de su alcance.
El objetivo del procedimiento no es inventar tolerancias universales, sino demostrar de forma reproducible que el pigmento y la tinta formulada funcionan dentro de un sistema específico.
10. Ensayos: de la materia prima a la chapa barnizada
La especificación debe organizarse por nivel de ensayo. Un pigmento en polvo, una pasta concentrada, una tinta terminada y una chapa impresa-barnizada no son muestras intercambiables: cada una responde a preguntas distintas. Un resultado favorable de materia prima puede justificar su selección inicial, pero no prueba la aptitud del sistema final. Los métodos normalizados ayudan a reproducir mediciones, mientras que los límites de aceptación dependen de un patrón acordado, el producto y su función.
10.1. Materia prima: identificación y demanda de vehículo
Identidad y trazabilidad. Anotar el Colour Index, nombre comercial, fabricante, lote, forma y tratamiento declarados, ficha técnica y fecha de revisión. Cuando un cambio de proveedor provoque un resultado inesperado, comparar primero las materias primas tal como se recibieron; no asumir equivalencia por compartir un código C.I.
Absorción de aceite. ISO 787-5:2026 describe un método general para obtener un valor de absorción de aceite en pigmentos y extendedores. La propia norma recomienda contrastar el resultado con una muestra de referencia acordada y evaluada en paralelo. Este dato puede orientar la demanda de líquido en condiciones de ensayo, pero no determina la cantidad real de resina o disolvente de una tinta industrial, ni es equivalente a la absorción DBP publicada para un negro de carbono. No deben combinarse valores obtenidos con métodos distintos como si fuesen una sola escala. [1] [21] [22]
Apariencia y superficie. El polvo puede revelar heterogeneidad, humedad o contaminación visible, pero ni su color en masa ni una apariencia uniforme demuestran dispersabilidad o transparencia en película. El examen de partículas o de fases cristalinas, si se necesita, exige una técnica identificada y personal competente: una fotografía microscópica sin calibración no sustituye a un análisis de distribución de tamaños.
10.2. Dispersión: por qué la galga no es un granulómetro
La galga de finura, contemplada en ISO 1524:2020, permite detectar el comportamiento de las partículas o aglomerados más gruesos que aparecen al extender la muestra por un canal de profundidad decreciente. La lectura debe realizarse en las condiciones descritas por el método y documentarse junto al equipo, escala y preparación. No constituye, por sí misma, una distribución estadística de tamaños y puede no ser aplicable a pigmentos laminares. [2]
En un registro comparativo deben constar: lote, recipiente, vehículo, concentración, secuencia de mezcla, equipo de dispersión, tiempo o energía, temperatura, espera hasta lectura y operario. Para interpretar una mejora conviene comparar galga + viscosidad/reología + extensión impresa + estabilidad tras reposo. Un producto con buena lectura inicial puede formar aglomerados o flóculos después. ISO 8780-1 presenta los métodos de dispersión comparativos como base para inferir el comportamiento probable bajo fabricación, no para garantizarlo. [3]
Un error frecuente es incrementar la molienda hasta obtener una lectura más fina y atribuir después cualquier cambio de tono únicamente al tamaño de partícula. El calentamiento, la modificación del vehículo, el aporte de dispersante y los cambios de concentración también pueden influir. Para aislar causas, repetir con controles y registrar toda modificación formulativa.
10.3. Tinta formulada: color, transparencia, brillo y reología
Colorimetría. Registrar el soporte, su preparación, fondo, espesor o masa de aplicación, método de impresión/extensión, estado de secado o curado, iluminante, geometría y condición de medición cuando proceda. ISO 13655:2017 establece procedimientos espectrales y cálculos apropiados para artes gráficas. La diferencia de color calculada es útil para comparar un patrón y una muestra, pero un ΔE aislado no identifica por qué cambió el color, ni asegura igualdad de brillo, metamerismo, transparencia o resistencia. [5]
Brillo. ISO 2813:2014 describe mediciones a 20°, 60° y 85° para revestimientos no texturados sobre soportes planos y opacos. Puede servir en comparaciones de recubrimientos si las condiciones y el alcance se cumplen; no se debe extrapolar automáticamente a una superficie metálica curva o muy texturada. El cambio de brillo puede modificar notablemente la percepción de color aun con composición pigmentaria idéntica. [29]
Transparencia. ISO 2846-1:2017 establece condiciones de color y transparencia para conjuntos CMYK destinados a ciertas modalidades de offset litográfico; no es una especificación general de tintas metalgráficas ni una norma para seleccionar pigmentos de envases. Se puede aprender de su enfoque de comparación bajo condiciones definidas, pero no aplicar sus tolerancias a un color especial sobre chapa sin justificación. [4]
Reología y transferencia. Una cifra de viscosidad sin método, temperatura, velocidad o historial de cizallamiento es insuficiente. El tack de offset, la resistencia a la transferencia, el comportamiento en offset seco, la recuperación tras cizalla y la propensión a salpicadura responden a variables diferentes. Deben estudiarse con el método apropiado y la formulación completa. Un defecto en máquina puede originarse en rodillos, presión, mantilla, sustrato, temperatura o distribución del vehículo, no exclusivamente en el pigmento.
10.4. Resistencia de la película: ensayar el producto que realmente se vende
Líquidos, disolventes, barnices y ácidos. ISO 2836:2021 ofrece procedimientos para valorar resistencias de impresos bajo condiciones definidas. Si se compara una tinta sin barniz con otra barnizada, el resultado no identifica automáticamente cuál componente originó el cambio: deben incluirse testigos adecuados. La norma excluye la evaluación de seguridad alimentaria. [7]
Luz. ISO 12040:1997 establece un método de valoración de resistencia a la luz mediante arco de xenón filtrado. El resultado describe el comportamiento de un impreso preparado y ensayado bajo condiciones concretas; no predice de manera universal la vida útil de un envase expuesto a cualquier clima. [6]
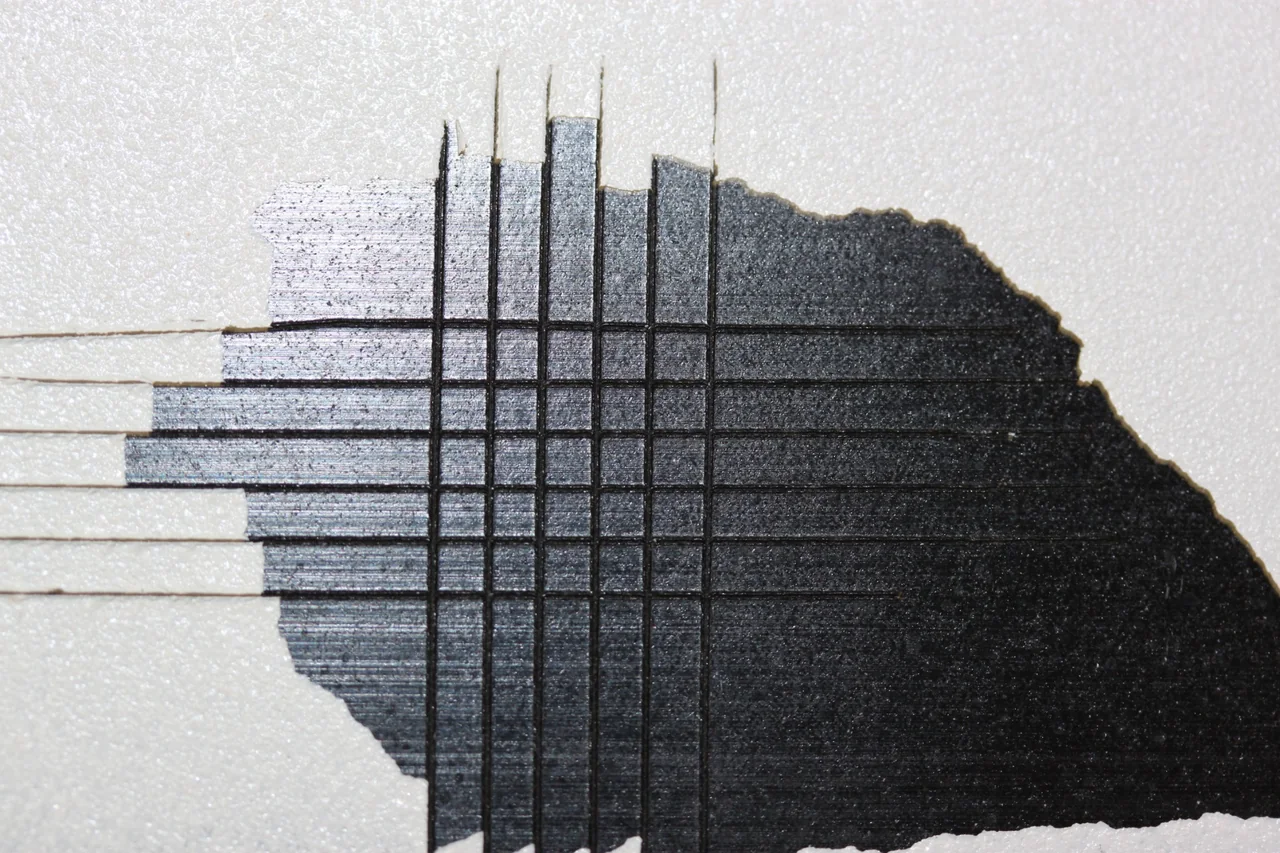
Corte enrejado. ISO 2409:2020 clasifica la resistencia de una película a separarse cuando se ejecutan cortes en cuadrícula hasta el sustrato. Es un ensayo de clasificación empírico: no proporciona una fuerza de adhesión en MPa. Además, una capa que pasa el ensayo puede fallar en una deformación posterior por razones mecánicas o de interfaz. [8]
Arrancamiento. ISO 4624:2023 sí describe procedimientos de desprendimiento por tracción (pull-off) para revestimientos, con variantes según sustrato rígido o deformable. En chapa metálica fina hay que prestar atención a la deformación del soporte y a la construcción del montaje; el ensayo puede romper por cohesión o por otra interfaz, por lo que hay que describir el plano de fallo. [28]
Conformado y proceso térmico. El ensayo apropiado reproduce el recorrido de la pieza: impresión, secados intermedios, barnizado, temperatura efectiva de la chapa, enfriamiento y deformación posterior. En un envase real pueden existir exigencias diferentes para embutición, pestañado, rebordeado o apilado. Sin datos de un producto concreto, no resulta riguroso establecer un valor universal de horno, flexibilidad o aceptación. Se propone registrar el ciclo real y evaluar antes/después en la misma referencia.
10.5. Seguridad de envases alimentarios: separar ensayo físico de conformidad legal
El Reglamento (CE) 1935/2004 establece requisitos generales para materiales destinados a contacto con alimentos. El Reglamento (CE) 2023/2006 incorpora buenas prácticas y obligaciones particulares para tintas aplicadas en la cara no alimentaria: controlar posibles transferencias a través del sustrato o por repinte durante apilado o bobinado. Ninguna medida de galga, fuerza colorante, brillo o resistencia química sustituye una evaluación de conformidad del envase final con su uso previsto. [13] [27] [13]
En envases metálicos, la continuidad del metal puede actuar como barrera en determinadas configuraciones, pero las superficies interiores, los bordes, los procesos de fabricación, el estado semiacabado y las rutas de transferencia deben analizarse caso a caso. Además, el conjunto de sustancias potencialmente relevantes no termina en el pigmento principal: incluye otros componentes de la formulación y, cuando corresponda, impurezas y productos de transformación. La evaluación debe coordinarse con los responsables de producto, calidad y seguridad regulatoria.
11. Protocolo de contraste para una sustitución de pigmento en metalgrafía
Las etapas generales de homologación del capítulo 9 se desarrollan aquí sobre un caso hipotético de sustitución de PB 15:3. No constituyen resultados medidos en una planta concreta.
Caso de trabajo hipotético: un azul PB 15:3 debe sustituirse por otro grado comercial en una línea que imprime sobre hojas metálicas, hornea la impresión, aplica barniz exterior y conforma las piezas. El objetivo es demostrar el funcionamiento del sistema sin atribuir prematuramente fallos al pigmento.
| Momento | Testigo y variable controlada | Registro mínimo | Decisión posible |
|---|---|---|---|
| Antes de fabricar tinta | Patrón vigente y nuevo pigmento con identidad documentada | C.I., grado, lote, TDS/SDS y limitaciones conocidas | Continuar o rechazar documentalmente |
| Primera dispersión | Igual vehículo y misma carga pigmentaria, proceso reproducible | Galga, temperatura, viscosidad, estabilidad y extensión | Identificar diferencias de dispersabilidad |
| Igualación de color | Ajustar cada tinta al mismo color objetivo, documentando fórmula | Pigmento necesario, opacidad, brillo y reología | Saber si la sustitución altera la formulación |
| Impresión y horno | Igual soporte y secuencia industrial representativa | Condiciones de máquina, masa/espesor, temperatura real de metal, color antes/después | Confirmar estabilidad del sistema aplicado |
| Barnizado y conformado | Patrones equivalentes antes y después de la misma operación | Cambio de color/brillo, desprendimientos, marcas, resistencia específica | Valorar cumplimiento funcional |
| Estabilidad y escala | Lotes independientes y repetición en condiciones definidas | Reproducibilidad, envejecimiento definido, desviaciones y acciones | Aprobar, restringir o rechazar |
Cómo interpretar una desviación: si la tinta cambia tras horno, comparar con un testigo de vehículo sin el pigmento nuevo y, si el diseño experimental lo permite, con formulaciones que difieran en una sola variable. Si el defecto aparece únicamente después del barniz, comparar mediciones antes y después, capas y formulaciones validadas. Si aparece en conformado, comprobar adhesión e integridad de película y descartar problemas de soporte o de tratamiento térmico. Un único ensayo favorable no autoriza extrapolar la aprobación a otros hornos, barnices, líneas o geometrías.
Informe final recomendado. Conservar protocolo firmado, especificaciones y tolerancias acordadas previamente, datos brutos (no solo «apto»), incertidumbres relevantes, fotografías de defectos si existen, identificación de testigos, responsables y condiciones de validez. Así, una sustitución deja de depender de la apreciación subjetiva de una muestra de color y se convierte en una decisión trazable.
Para conocer el contexto de estos materiales, sus descubrimientos y los riesgos asociados a su fabricación, puede consultarse también La historia oculta de los pigmentos: colores, descubrimientos y venenos.
Fuentes y bibliografía técnica
ISO. ISO 787-5:2026 — Determinación de la absorción de aceite.
ISO. ISO 1524:2020 — Finura de molienda de pinturas, barnices y tintas.
ISO. ISO 2846-1:2017 — Color y transparencia de tintas offset CMYK.
ISO. ISO 13655:2017 — Medición espectral y cálculos colorimétricos.
ISO. ISO 2836:2021 — Resistencia de impresos a diversos agentes.
BYK. The dispersion process — humectación, desaglomeración y estabilización.
BYK. Controlled flocculation.
Comisión Europea. Materiales en contacto con alimentos.
EUR-Lex. Reglamento (CE) 2023/2006 — Buenas prácticas de fabricación.
EuPIA. Principios y orientaciones para tintas de envases alimentarios.
EuPIA. Guía sobre tintas aplicadas a materiales en contacto con alimentos, 30-04-2026.
hubergroup. Ficha técnica UMP-0815308, Pigment Blue 15:3, revisión marzo de 2023: uso en tintas offset y ensayos del grado.
Honor Pigments. PR 122, quinacridona magenta: ficha de grado HP Red 2574J.
Origo Chemical. PY 74, pigmento monoazoico y sus grados transparentes y opacos.
DCL Corporation. Ficha técnica DCL-1254, Pigment Red 254, v3 (mayo de 2023): valores de resistencia térmica en pinturas y HDPE.
LANXESS. BAYFERROX 180 M, óxido de hierro rojo micronizado y proceso de calcinación.
Epsilon Pigments. EpsilonBlack 327, PBk 7: ficha técnica del grado.
Epsilon Pigments. EpsilonBlack 700, PBk 7: ficha técnica del grado.
DIC Corporation. Metal Decorative Inks: envases de dos y tres piezas, sistemas térmicos y UV.
artience / Toyo Ink. Metal decorating inks: tintas de dos piezas, impresión sobre chapa y variantes UV/LED.
INX International. Metal: tintas offset seco para envases de dos piezas, UV para tres piezas y otras tecnologías.
Sun Chemical. Soluciones para metal packaging: SunDuo, SunTrio, SunAltec y tintas inkjet.
EUR-Lex. Reglamento (CE) 1935/2004, requisitos generales de materiales en contacto con alimentos.
ISO. ISO 4624:2023 — Ensayo de arrancamiento para la adhesión de revestimientos.
ISO. ISO 2813:2014 — Determinación del brillo a 20°, 60° y 85°.
BYK. Estabilización estérica de dispersiones pigmentarias y compatibilidad con el ligante.
ECHA. Fichas de datos de seguridad (SDS) y control de los riesgos para usuarios intermedios.
EUR-Lex. Reglamento (CE) 1272/2008 (CLP), clasificación, etiquetado y envasado de sustancias y mezclas.
American Coatings Association. Pigment Binding of Alkyd Latex Polymers — concentración pigmentaria en volumen (PVC) y concentración crítica (CPVC).