

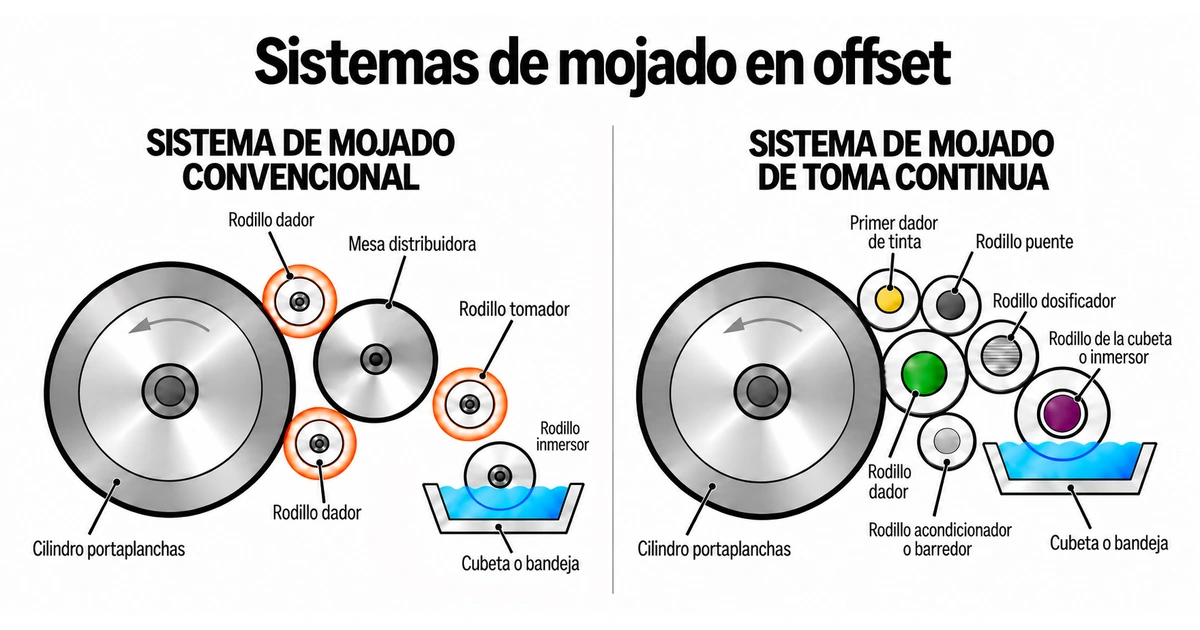
El sistema convencional de mojado en offset —también denominado sistema intermitente— se reconoce por un elemento decisivo: el rodillo tomador o ductor alterna físicamente su contacto entre el rodillo que toma solución de la cubeta y la mesa o rodillo distribuidor. La solución no avanza de forma continua desde la cubeta hasta la plancha, sino mediante ciclos sucesivos de toma y entrega.
Entender ese movimiento es esencial para regular y diagnosticar el sistema. El tomador no debe interpretarse como un rodillo permanentemente aprisionado entre dos contactos. Durante el funcionamiento pasa de un lado al otro, y la cantidad de solución transferida depende de la arquitectura y del ajuste previstos por la prensa. Por eso este artículo se centra en el ciclo mecánico, la dosificación y los puntos de comprobación, dejando la química de la solución y el mantenimiento detallado de los materiales de rodillos a sus artículos específicos.
Qué define realmente a un sistema convencional
La característica que mejor diferencia esta familia no es el uso de un material concreto ni un número fijo de rodillos, sino la transferencia intermitente mediante un tomador. La literatura técnica denomina a esta arquitectura intermittent-flow dampening system: el ductor entra alternativamente en contacto con el rodillo de cubeta y con el elemento distribuidor, transportando una cantidad de solución en cada ciclo.
Ese principio está documentado tanto en descripciones técnicas clásicas como en patentes históricas de sistemas de mojado. En ellas se repite la misma secuencia funcional: un rodillo toma solución del depósito; un ductor la recoge durante una fase de contacto; después se separa y entrega esa película a un rodillo distribuidor u oscilador; finalmente uno o varios dadores la llevan hasta la plancha.
El artículo general Sistemas de mojado en offset: tipos, funcionamiento y regulación compara esta familia con los sistemas de película continua. Aquí se desarrolla únicamente el principio convencional.
Recorrido de la solución: de la cubeta a la plancha
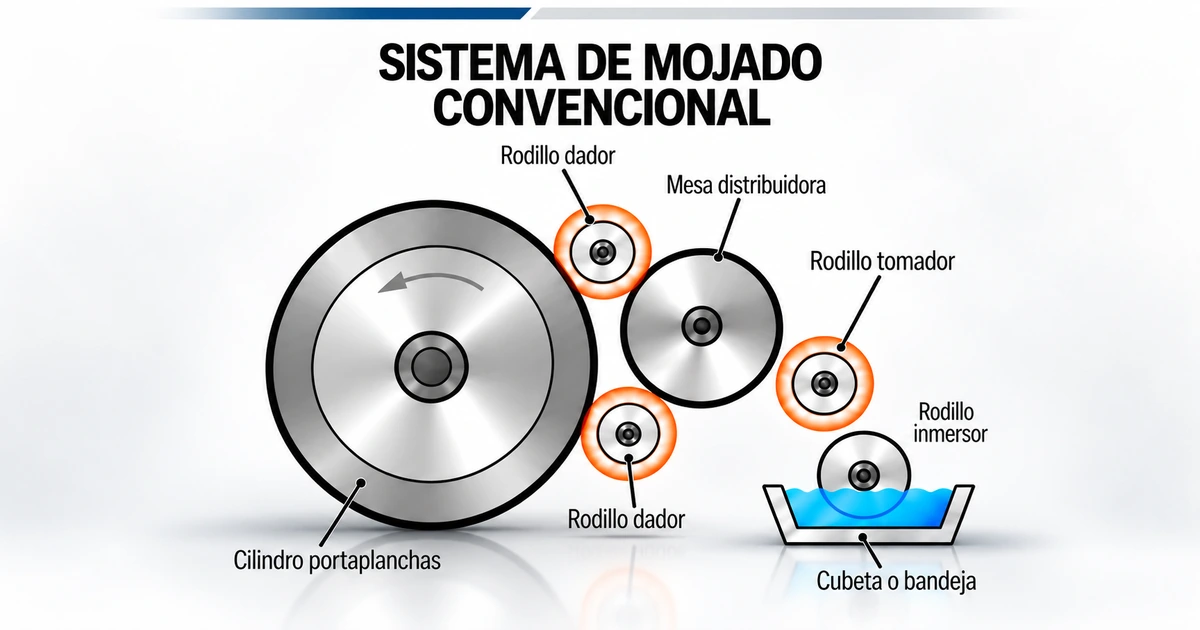
En la configuración representada en la imagen, el recorrido puede entenderse en cinco funciones. Los nombres pueden variar entre manuales y fabricantes, pero la lógica mecánica es la misma.
- Cubeta o bandeja: contiene la solución disponible para el grupo de mojado.
- Rodillo inmersor o de cubeta: gira parcialmente sumergido y levanta una película de solución sobre su superficie.
- Rodillo tomador o ductor: se aproxima al inmersor, recibe solución, se separa y se desplaza hasta la mesa distribuidora para entregarla. Es el elemento que convierte la alimentación en intermitente.
- Mesa distribuidora: recibe la solución y la reparte transversalmente. En muchas construcciones este elemento puede incorporar movimiento oscilante para uniformar la película.
- Rodillos dadores de mojado: reciben la película de la distribuidora y la transfieren a la superficie de la plancha.
La figura muestra dos dadores porque esa es la configuración concreta validada para el esquema de PortalGraf. No debe convertirse en una regla universal: otras prensas pueden utilizar otra cantidad, superficies diferentes o elementos auxiliares.
El rodillo tomador no mantiene dos contactos a la vez
Este punto merece separarse porque es fácil interpretar mal un esquema estático. El tomador trabaja mediante un movimiento alternativo: en una fase entra en contacto con el rodillo inmersor, en otra se desplaza hacia el distribuidor y, entre ambas, puede existir un instante en el que no toca ninguno de los dos. Su función no consiste en formar un puente fijo.
Ese ciclo explica dos propiedades prácticas. Primero, la solución llega a la batería en porciones sucesivas, no como una película alimentada continuamente. Segundo, una modificación del aporte necesita propagarse a través de varios contactos y ciclos antes de reflejarse por completo en la plancha y en el impreso.
Por eso los ajustes deben hacerse de forma controlada y dando tiempo al sistema para mostrar su nueva condición. Corregir varias variables seguidas sin observar la respuesta puede llevar a compensaciones excesivas.
Cómo se regula el aporte de solución
En un sistema convencional la cantidad transportada puede depender de varias variables mecánicas. Entre las más habituales se encuentran:
- Velocidad del rodillo inmersor o de cubeta: modifica la cantidad de superficie mojada que se presenta al tomador.
- Frecuencia o duración efectiva del contacto del tomador: según la construcción de la prensa, determina cuánta solución puede recoger y entregar en cada ciclo.
- Elementos de regulación transversal: algunas configuraciones incorporan topes, rasquetas u otros dispositivos para modificar el aporte por zonas.
- Condición y ajuste de los contactos: paralelismo, presión, superficie y estado de los rodillos influyen en la división y transferencia de la película.
Las relaciones exactas entre velocidad, contacto y cantidad de solución dependen del diseño. No es correcto trasladar un valor de otra prensa ni interpretar una anchura de franja como especificación universal. El manual del modelo concreto sigue siendo la referencia para cotas y procedimientos.
Qué diferencia su respuesta de un sistema continuo
| Aspecto | Convencional / intermitente | Continuo / de película |
|---|---|---|
| Alimentación principal | El tomador alterna entre dos contactos. | La película avanza mediante contactos continuos entre rodillos. |
| Dosificación | Depende del ciclo del tomador, velocidad de cubeta y regulación prevista por la prensa. | Suele depender del contacto de dosificación, velocidades relativas y accionamientos del sistema. |
| Respuesta al ajuste | Puede necesitar varios ciclos para estabilizar el efecto del cambio. | La modificación puede transmitirse de forma más directa al flujo de película. |
| Construcción | No existe una batería universal; las configuraciones históricas son variadas. | Tampoco existe una configuración universal; cambia según fabricante y modelo. |
La comparación no implica que una impresión correcta sea imposible con un sistema convencional. Significa que el impresor debe conocer qué mecanismo gobierna el aporte y qué tiempo de respuesta tiene. Un equipo correctamente mantenido y ajustado puede trabajar dentro de las exigencias para las que fue diseñado.
El artículo Mojado continuo en offset: dosificación y transferencia de la película desarrolla la arquitectura de película sin utilizar el ciclo alternativo del tomador.
Qué debe comprobarse antes de aumentar el agua
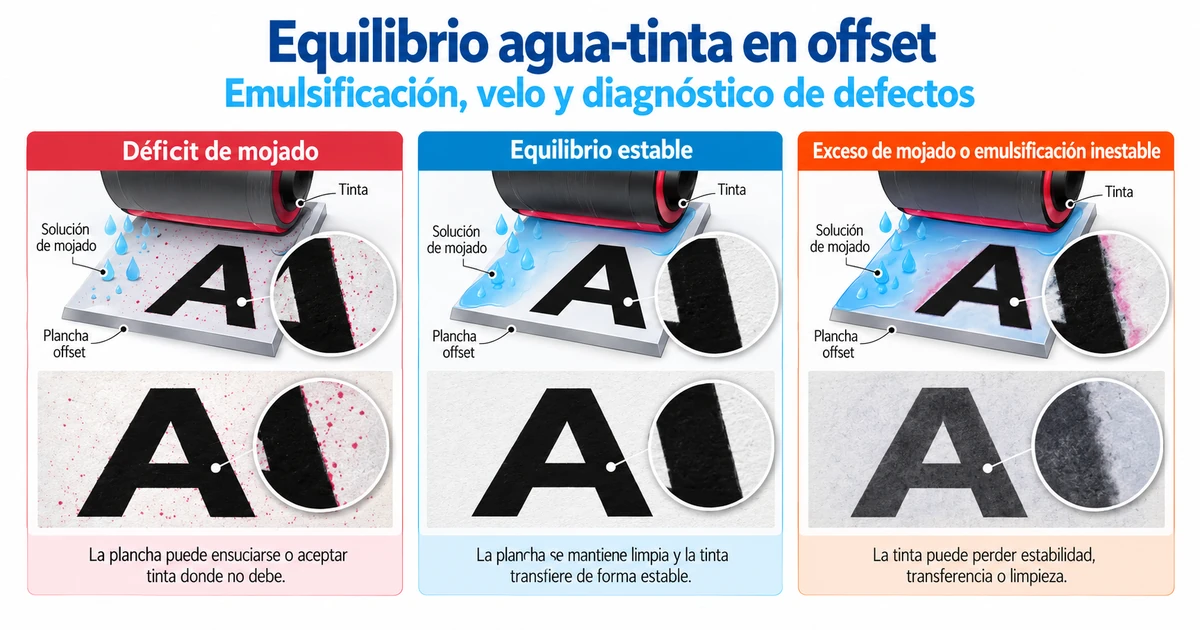
Cuando aparece suciedad en las zonas no imagen es tentador aumentar inmediatamente el aporte. Ese síntoma, sin embargo, no demuestra por sí solo que la causa sea una falta global de solución. Antes conviene observar el sistema de forma ordenada:
- si el defecto afecta a todo el ancho o solo a una zona;
- si existe un patrón periódico compatible con el ciclo del tomador;
- si el rodillo inmersor gira y moja de forma uniforme;
- si el tomador realiza correctamente sus dos fases de contacto;
- si la mesa distribuidora presenta depósitos, contaminación o una transferencia desigual;
- si los dadores trabajan paralelos y en la condición superficial prevista;
- si el problema cambia con velocidad, parada, arranque o duración de la tirada.
Solo después tiene sentido separar la parte mecánica de la química. La composición, pH, conductividad, dureza del agua y contaminación de la solución se desarrollan en Solución de mojado en offset: preparación, control y diagnóstico, mientras que la formación física de película se trata en Humectación offset: tensión superficial y película de mojado.
Síntomas que pueden relacionarse con la unidad mecánica
Una irregularidad mecánica puede manifestarse de maneras distintas y ninguna constituye por sí sola un diagnóstico definitivo:
- aporte transversal desigual: una zona trabaja más seca o más húmeda que otra;
- respuesta lenta o inestable tras un ajuste: el cambio tarda en propagarse o se compensa en exceso;
- marcas o franjas periódicas: pueden orientar hacia un rodillo, contacto o ciclo mecánico concreto;
- pérdida de uniformidad durante la tirada: puede aparecer si cambian los contactos, la condición superficial o la contaminación;
- necesidad creciente de corrección: puede indicar que se está compensando un deterioro mecánico con más o menos solución.
Estos síntomas también pueden proceder de plancha, tinta, soporte o solución de mojado. Por eso el procedimiento útil es aislar variables y no corregir varias a la vez.
Mantenimiento orientado a condición, no a una frecuencia universal
El sistema convencional exige que las superficies de transferencia permanezcan en la condición prevista por el fabricante. Eso implica limpieza, inspección de depósitos, control de paralelismo y vigilancia de rodillos que se endurecen, se hinchan, pierden geometría o dejan de trabajar homogéneamente.
No existe una frecuencia de limpieza válida para cualquier máquina y producción. La carga de trabajo, tipo de tinta, formulación de la solución, material de los rodillos y procedimiento del fabricante cambian las necesidades. El criterio debe ser mantener la función y la condición superficial, no cumplir un calendario genérico.
Los materiales, dureza Shore, compatibilidad química, franjas de contacto y criterios de sustitución se desarrollan en Rodillos de entintado y mojado en offset: función, ajuste y mantenimiento.
Qué no define a un sistema convencional
Conviene separar la arquitectura mecánica de otras funciones que pueden coexistir con ella. Un sistema no es convencional porque use o no IPA, porque disponga o no de refrigeración, ni porque la solución sea recirculada. Esas características pertenecen a la formulación o al circuito auxiliar y pueden cambiar sin transformar por sí solas el principio de transferencia.
Del mismo modo, la presencia histórica de molleton u otros recubrimientos textiles no debe utilizarse como definición universal. Determinados sistemas tradicionales los emplearon, pero existen variantes y modernizaciones con otras superficies.
Cuándo tiene sentido conservarlo
Si una prensa equipada con mojado convencional mantiene la película de forma repetible, dispone de rodillos y repuestos adecuados y satisface los requisitos de producción, no existe una razón técnica para considerarla inválida únicamente por la edad de su arquitectura. La decisión de modernizar depende de productividad, automatización, disponibilidad de piezas, desperdicio, mantenimiento y exigencias del trabajo.
La limitación importante es conocer su principio: el aporte depende de una transferencia cíclica. Diagnosticarlo como si fuese un sistema de película continua puede llevar a interpretar mal sus contactos y su respuesta.
Conclusión
El sistema convencional de mojado se entiende mejor siguiendo el recorrido real de la solución: cubeta, inmersor, tomador, mesa distribuidora, dadores y plancha. El elemento que lo caracteriza es el tomador de contacto alternativo. A partir de ahí, regulación, mantenimiento y diagnóstico deben hacerse sobre la máquina concreta, sin fijar números universales de rodillos, presiones, velocidades o frecuencias de limpieza.
Dentro de la serie de contenidos de PortalGraf sobre mojado offset, este artículo se centra en la mecánica del sistema intermitente; el artículo general compara familias, el de mojado continuo desarrolla la película continua y los artículos de solución y humectación cubren la química y la física del proceso.
Fuentes técnicas consultadas
- PrintWiki — Intermittent-Flow Dampening System.
- PrintWiki — Ductor Roller.
- US5540145A — descripción de un sistema con rodillo de cubeta, ductor, distribuidor y dador.
- US3168037A — arquitectura histórica de transferencia mediante rodillo tomador.
- Heidelberg — Dampening Solutions in Offset Printing.
Las cotas de contacto, velocidades, recubrimientos y procedimientos de mantenimiento deben comprobarse en la documentación del fabricante y del modelo real de prensa.