

Controlar un proceso de barnizado en metalgráficas no consiste en comprobar una sola variable ni en decidir que una hoja «se ve bien». El resultado final depende de una cadena completa: el estado del aluminio o la hojalata, la formulación y condición del barniz, la aplicación, la cantidad depositada, el secado o curado, la manipulación posterior y la capacidad de la película para soportar el uso real del envase.
Por eso, una hoja puede presentar buen brillo y fallar después en adherencia o conformado; otra puede alcanzar el gramaje previsto y, sin embargo, estar insuficientemente curada; y un recubrimiento que funciona sobre una construcción concreta puede no responder igual si cambia el metal, el tratamiento superficial, una capa inferior o el proceso térmico. El control eficaz no busca un único «valor bueno»: busca mantener un sistema conocido dentro de una ventana de proceso validada.
Esta guía organiza ese sistema de principio a fin y sirve como punto de entrada a los ensayos y controles específicos de PortalGraf. No sustituye la ficha técnica del recubrimiento, la especificación del cliente, la homologación del sistema ni la normativa aplicable al uso final.
El barniz debe controlarse como un sistema, no como una capa aislada
En metalgrafía, el recubrimiento forma parte de una arquitectura. El soporte puede ser hojalata, acero cromado electrolíticamente (ECCS/TFS) o aluminio; puede existir un tratamiento superficial, una capa base, una tinta, uno o varios recubrimientos y diferentes ciclos de secado o curado. Además, el mismo sistema puede tener que soportar corte, troquelado, embutición, plegado, cierre, pasteurización, esterilización, llenado, almacenamiento, roce o contacto con sustancias químicas.
Antes de definir controles conviene dibujar la secuencia real de capas y operaciones. En Una o dos capas en metalgrafía: cómo definir y validar el sistema completo se explica por qué hay que identificar la función de cada capa, sus interfaces y las operaciones posteriores.
| Pregunta inicial | Por qué importa | Qué debería quedar definido |
|---|---|---|
| ¿Qué sustrato se utiliza? | El metal, su espesor y su estado superficial condicionan humectación, adherencia y conformado. | Material, grado o temple cuando proceda, espesor, tratamiento superficial, cara y lote. |
| ¿Dónde trabaja el barniz? | No exige lo mismo un recubrimiento interior que un acabado exterior decorativo. | Cara, función, contacto alimentario o no, exposición prevista. |
| ¿Qué capas hay debajo y encima? | La compatibilidad y la adherencia pueden depender de la interfaz, no solo del barniz. | Secuencia completa de capas y curados. |
| ¿Qué transformación sufrirá después? | Una película correcta en plano puede agrietarse o desprenderse al conformar. | Corte, plegado, embutición, estampación, tratamiento térmico y uso final. |
Empezar por el sustrato: aluminio y hojalata no son superficies abstractas
La primera variable del barnizado es la superficie que recibe el recubrimiento. Identificarla solo como «aluminio» o «hojalata» suele ser insuficiente. Dos lotes visualmente parecidos pueden diferir en espesor, temple, recubrimiento metálico, tratamiento superficial, lubricación, envejecimiento, contaminación o estado de almacenamiento.
El artículo Aceros, hojalata y aleaciones de aluminio para envases: cómo interpretar el material en planta desarrolla esta parte. Para el control del barnizado, la regla práctica es sencilla: si cambia el sustrato o su condición superficial, no debe asumirse automáticamente que la ventana de aplicación y de adherencia permanece idéntica.
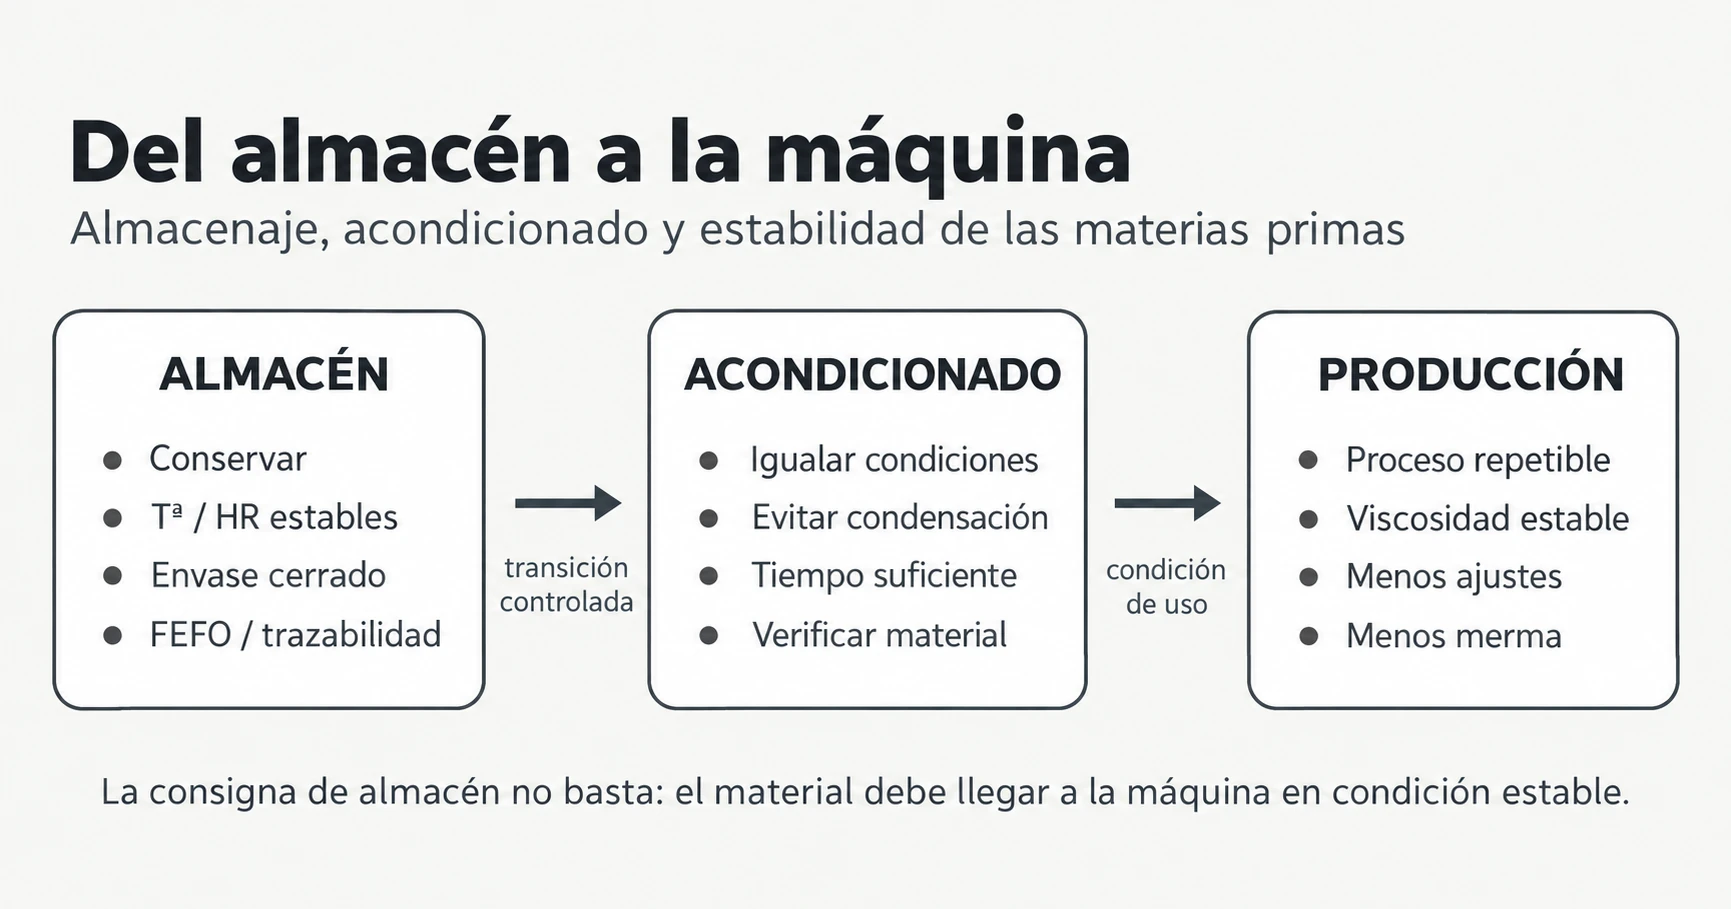
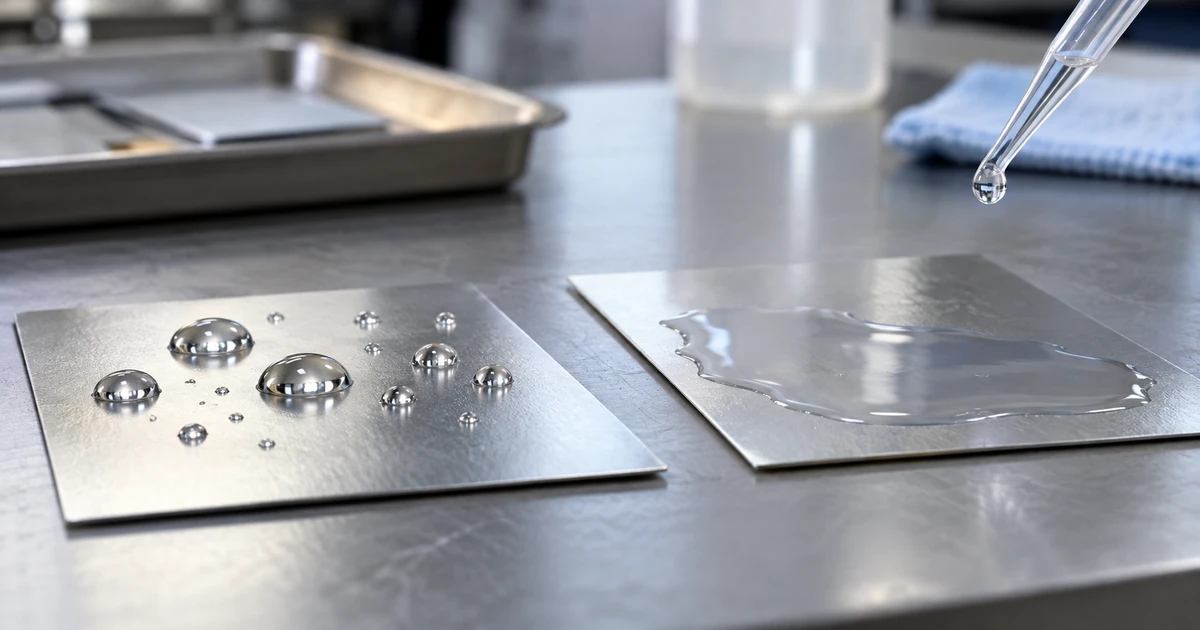
Antes de aplicar conviene comprobar, según el producto y la criticidad del proceso, la identidad del material, el lote, la cara, el estado superficial y la ausencia de contaminación visible. Cuando exista diferencia térmica entre almacén y producción, también conviene considerar el acondicionamiento del material; PortalGraf lo desarrolla en Condiciones de almacenaje y acondicionamiento de materias primas: del almacén a la producción. Aceites, siliconas, residuos, humedad o una modificación del tratamiento superficial pueden intervenir en defectos de humectación o adherencia. Una buena apariencia de la hoja sin barnizar no demuestra por sí sola que la superficie sea equivalente a una referencia homologada.
Condicionar y preparar correctamente el barniz
El barniz debe llegar a la máquina en una condición conocida. Como mínimo, el control debería preservar la identidad del producto y del lote, verificar que se encuentra dentro de las condiciones de uso indicadas por el fabricante y registrar cualquier ajuste realizado en planta.
La temperatura es especialmente relevante porque modifica la viscosidad y, con ella, el comportamiento de transferencia y nivelación. Por eso una medición de viscosidad sin registrar la temperatura pierde capacidad comparativa. El control mediante copa Ford o Zahn puede ser muy útil para seguimiento de proceso, pero el resultado debe asociarse a la copa, el orificio, la temperatura, el procedimiento y la formulación correspondiente. PortalGraf desarrolla el método y sus límites en Ensayo de viscosidad en barnices mediante copa Ford y Zahn.
Si se incorporan bases, disolventes, aditivos u otros componentes, la mezcla tampoco debe darse por compatible por simple apariencia inmediata. Turbidez, floculación, separación, gelificación o cambios reológicos pueden aparecer de forma retardada. La prueba de compatibilidad entre barniz, bases y disolventes sirve como control comparativo previo, sin sustituir una homologación completa.
No existe una viscosidad universal para «barnices metalgráficos». La referencia válida es la especificación del producto y del proceso concreto. Lo mismo ocurre con la proporción de dilución, el tipo de disolvente, el contenido de sólidos, el tiempo de mezcla o la filtración: deben seguirse instrucciones y procedimientos validados, no reglas generales trasladadas de otro recubrimiento.
La aplicación: transferir una película uniforme y repetible
En líneas industriales de metal decorating son habituales los sistemas de aplicación por rodillos. Equipos actuales de Koenig & Bauer MetalPrint utilizan unidades de tres rodillos para aplicar recubrimientos sobre hojalata, TFS/ECCS y aluminio, y pueden trabajar con barnices base disolvente, UV o UV-LED. Esa configuración ilustra un principio general: la película aplicada depende simultáneamente del recubrimiento, los rodillos, los ajustes mecánicos, la velocidad y la condición del material; no puede atribuirse únicamente a la viscosidad.
La secuencia física de una línea de barnizado importa
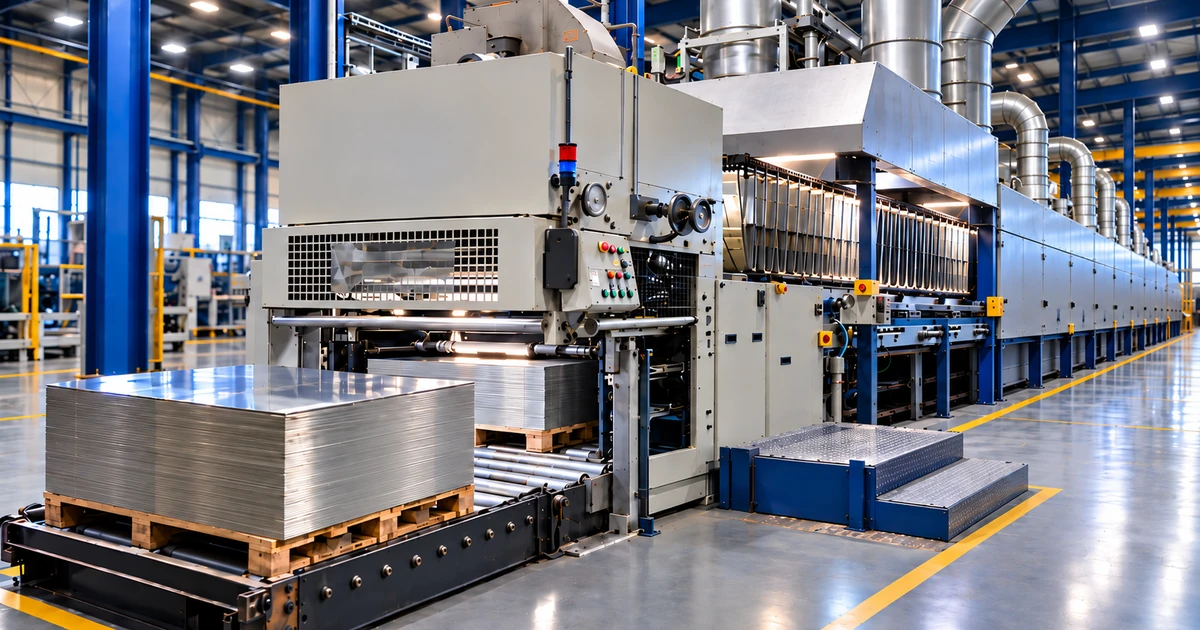
En una línea térmica de barnizado de hojas conviene distinguir cada módulo por su función. Una secuencia representativa es: alimentador → mesa de marcar o de registro → cuerpo barnizador → mesa de correas o transporte hacia horno → cargador de horno → horno térmico → zona de enfriamiento → descargador → apilador. Los nombres y la arquitectura exacta cambian según fabricante y generación de equipo, pero estas funciones no deben confundirse: el alimentador forma la entrada de hojas; el apilador pertenece a la salida; y entre la barnizadora y el apilado se encuentran el transporte hacia horno, el secado, el enfriamiento y la descarga.
La mesa de marcar no es una simple mesa de paso. Su función es presentar cada hoja a la barnizadora en una posición repetible. En equipos MetalCoat, por ejemplo, Koenig & Bauer documenta mesas VacuMatic con registro frontal para aplicaciones de alta precisión y spot coating. Esto respalda la importancia del posicionamiento previo, pero no autoriza a afirmar que todas las barnizadoras dispongan del mismo esquema: según la máquina y la exigencia de registro pueden existir soluciones adicionales de guiado, supervisión lateral o control longitudinal.
Tras el cuerpo barnizador, la hoja recién recubierta debe llegar a la entrada del horno con el mínimo contacto posible. En equipos actuales se utilizan, según configuración, mesas de correas redondas, sistemas Venturi, puentes de transporte y cargadores de horno. Este tramo tiene una función propia: estabilizar la hoja, mantener la película húmeda libre de marcas y entregarla correctamente al sistema de transporte del secador.
Esta arquitectura no es exclusiva de una línea independiente de barnizado. En metal decorating existen también líneas de impresión offset con secado, y configuraciones de offset + barnizado en línea. El principio modular se mantiene ;alimentación y registro, módulo o módulos de proceso, secado o curado, entrega y apilado;, aunque cambian el número de cuerpos, el transporte, el sistema de secado y la posición del barnizador. Koenig & Bauer, por ejemplo, documenta el MetalCoat tanto como barnizadora independiente como en línea después de una prensa MetalStar o Mailänder.
Durante la puesta a punto deben vigilarse la uniformidad transversal y longitudinal, la estabilidad de transferencia, el estado y limpieza de rodillos, los ajustes de contacto, la velocidad de línea, el registro cuando exista aplicación con reservas y cualquier patrón de defecto repetitivo. La ficha actual de MetalCoat 471 describe una opción de medición en línea con avisos y ajuste manual apoyado en los datos. Medir en línea no equivale a corregir automáticamente en lazo cerrado; debe comprobarse qué función incorpora cada instalación.
Esto no significa que toda línea deba disponer del mismo sistema ni que los ajustes sean intercambiables entre máquinas. Los valores de presión, separación, velocidad o carga deben proceder de la máquina, del recubrimiento, de la experiencia validada y de la especificación del trabajo.
Cantidad aplicada: gramaje y espesor no son la misma magnitud
Una de las confusiones más frecuentes consiste en utilizar indistintamente «gramaje», «espesor» y «cantidad de barniz». El gramaje seco expresa masa de película por unidad de superficie, normalmente en g/m². El espesor expresa una longitud, normalmente en micrómetros. Pueden relacionarse si se conoce adecuadamente la densidad de la película seca, pero no son magnitudes equivalentes y el método de medida debe declararse.
ISO 2808:2019 reúne métodos para determinar espesores de película húmeda, seca y de polvo sin curar. En metalgráficas, cuando el objetivo es saber cuánta materia seca ha quedado realmente sobre una superficie conocida, el método gravimétrico puede ser especialmente útil. PortalGraf lo desarrolla en Determinación del gramaje de película seca de barniz en aluminio y hojalata.
Controlar la cantidad aplicada es importante por ambos extremos. Una película insuficiente puede no proporcionar la función protectora o estética prevista; una aplicación excesiva puede aumentar consumo y modificar secado, nivelación, pegado entre hojas apiladas, flexibilidad o comportamiento posterior. Ninguno de esos efectos debe diagnosticarse solo a partir del gramaje: el resultado debe relacionarse con el curado y con las prestaciones finales.
Secado y curado: controlar la transformación de la película
Después de la aplicación, el recubrimiento debe alcanzar el estado funcional para el que fue formulado. En metalgrafía conviven líneas con secado o curado térmico por aire caliente y variantes de curado UV o UV-LED. También existen líneas de impresión offset con secado térmico o UV y configuraciones offset + barnizado en una sola línea. Por tanto, la lógica general de proceso puede ser similar, pero no debe suponerse que todos los sistemas comparten el mismo horno, transporte o secuencia de módulos.
En un proceso térmico, la temperatura programada del horno no debe confundirse con la historia térmica real de la hoja. En los hornos térmicos de barnizado de hojas metálicas es habitual el secado mediante circulación controlada de aire caliente. Los hornos tipo wicket transportan las hojas sobre parrillas o soportes separados durante el recorrido, de modo que cada hoja atraviesa las zonas de calentamiento sin quedar apilada. La distribución y estabilidad del aire son críticas: fabricantes actuales incorporan deflectores y sistemas específicos para homogeneizar la temperatura y reducir el movimiento de hojas ligeras sobre las parrillas.
Intervienen la velocidad de línea, la carga, la transferencia de calor, la distribución de aire, la extracción, la posición de la hoja sobre el sistema de transporte y el enfriamiento posterior. Por eso la temperatura programada del horno no equivale a la temperatura real experimentada por el metal. Los secadores industriales actuales separan además la zona de calentamiento de la zona de enfriado, y pueden controlar ambas de forma independiente.
En UV y UV-LED la arquitectura puede ser notablemente más compacta que en un horno térmico tipo wicket. Fabricantes actuales integran módulos UV o UV-LED como secadores intermedios y finales, y permiten mover o configurar los módulos según la aplicación. En líneas mixtas de offset + barnizado puede existir un curado UV intermedio o a la salida de la sección de impresión, antes de la aplicación del barniz, cuando la combinación de tinta, barniz y proceso exige que la película impresa llegue suficientemente curada o estabilizada al cuerpo barnizador. Esto ayuda a evitar que la siguiente fase trabaje sobre una tinta todavía demasiado fresca y permite separar mejor las funciones de impresión y protección/acabado. No debe, sin embargo, presentarse como una arquitectura obligatoria: existen configuraciones wet-on-wet, secados térmicos y otras secuencias definidas por el sistema de tintas, barnices y equipo.
Koenig & Bauer documenta precisamente el uso flexible de MetalCure como secador intermedio (interdeck) y final en prensas de metalgrafía, y líneas UV de impresión + barnizado con más de un punto de curado. Esto confirma que, al describir una línea mixta, conviene indicar dónde se realiza cada curado y qué capa debe estar estabilizada antes de recibir la siguiente. También aquí es incorrecto reducir el control a un único número universal: la formulación debe ser compatible con la fuente y la dosis efectiva depende del sistema, la potencia, la geometría, el estado de las fuentes, la velocidad y otras variables del equipo. El criterio válido es el procedimiento homologado para ese sistema y esa línea.
Un curado insuficiente puede estar asociado, según la formulación, a película blanda, pegado entre hojas apiladas, retención de componentes volátiles, pérdida de resistencia química o mecánica y problemas de adherencia. Un exceso de energía o una exposición térmica inadecuada también puede alterar color, flexibilidad u otras propiedades. Estos síntomas son pistas, no diagnósticos exclusivos: la causa debe confirmarse con registros de proceso y ensayos adecuados.
La guía de curado térmico y perfil de horno desarrolla la relación entre temperatura del metal, tiempo y uniformidad. Sus criterios térmicos no deben trasladarse directamente a procesos UV o UV-LED.
Enfriador, descarga y apilado: tres funciones distintas
La salida de la zona térmica no es todavía el final de la línea. En un secador térmico tipo wicket, las hojas continúan separadas sobre sus parrillas durante la zona de enfriamiento. En esta parte ya pueden quedar visibles o descubiertas, pero siguen formando parte del transporte sobre parrillas hasta alcanzar una condición adecuada para la descarga.
La descarga es la transferencia desde las parrillas a un nuevo sistema de transporte, normalmente mediante cintas o correas y los mecanismos de separación correspondientes. En algunas instalaciones esta zona incorpora mesas de correas basculantes u otras protecciones ante atascos para reducir el riesgo de dañar el sistema de parrillas. Este detalle depende del diseño de la línea y no debe tomarse como universal. Una parrilla deformada o fuera de geometría puede causar después problemas de recepción o transporte de hojas al volver a entrar en servicio, por lo que su estado mecánico forma parte del mantenimiento del proceso.
El apilador comienza después de esa transferencia. Su función es recibir cada hoja individual y depositarla de nuevo sobre un palet para reconstruir una pila estable y alineada. Los diseños industriales actuales pueden controlar la hoja desde la parte superior mediante sistemas de vacío; Koenig & Bauer, por ejemplo, documenta el VacStack, que sostiene y desacelera la hoja desde arriba y la deposita verticalmente sobre la pila con ayuda de un colchón de aire. En otras configuraciones pueden emplearse soluciones magnéticas para determinados materiales. Por tanto, descarga y apilado son etapas consecutivas, pero no equivalentes.
El registro de producción debería permitir distinguir un defecto generado durante la aplicación o el curado de otro introducido después, por contacto, presión, temperatura, descarga, apilado o transformación. Esa separación evita corregir la formulación cuando el origen real se encuentra en manipulación.
Qué controles describen realmente la película terminada
No existe un único ensayo capaz de demostrar que un recubrimiento es correcto. Cada prueba responde a una pregunta distinta. La selección debe partir de la función del recubrimiento y de las solicitaciones que recibirá durante fabricación y uso.
| Control | Pregunta que ayuda a responder | Limitación que conviene recordar |
|---|---|---|
| Aspecto y uniformidad | ¿Hay defectos visibles, zonas sin cubrir, marcas, cráteres, piel de naranja o variación? | Una buena apariencia no demuestra gramaje, curado, adherencia ni resistencia. |
| Gramaje/espesor | ¿La cantidad de película está dentro de la ventana especificada? | No demuestra por sí solo que la película esté correctamente curada. |
| Corte en rejilla | ¿Cómo resiste el recubrimiento a separarse cuando se realiza el patrón definido? | ISO 2409:2020 es un ensayo empírico y no constituye una medición cuantitativa de adherencia. |
| Pull-off | ¿Qué comportamiento presenta en un ensayo de arrancamiento? | El método y la preparación deben adecuarse al sustrato; ISO 4624:2023 contempla procedimientos distintos para sustratos rígidos y deformables. |
| Brillo | ¿La respuesta especular es estable bajo una geometría y muestra definidas? | ISO 2813 se limita a recubrimientos no texturados sobre sustratos planos y opacos; sobre sistemas metálicos debe validarse el método de comparación. |
| Dureza, rayado y abrasión | ¿Cómo responde la superficie a una solicitación mecánica concreta? | Son propiedades diferentes; una no puede utilizarse como sustituto automático de las otras. |
| Flexibilidad/conformado | ¿La película soporta deformación sin agrietarse o desprenderse? | Una probeta plana conforme no garantiza por sí sola el comportamiento del envase transformado. |
| Resistencia química | ¿Mantiene su función frente al medio y tratamiento previstos? | El ensayo debe representar el uso real: sustancia, tiempo, temperatura y estado del envase. |
| Continuidad/porosidad | ¿Existen discontinuidades capaces de comprometer la función barrera? | El método debe corresponder al tipo de recubrimiento, sustrato y requisito funcional. |
Para el corte en rejilla, PortalGraf dispone de una guía específica actualizada: Ensayo de adherencia en barnices mediante corte en rejilla. ISO 2409:2020 deja expresamente claro que el procedimiento depende, entre otros factores, de la adherencia, pero que no es un método para medirla cuantitativamente; cuando se requiere un ensayo de arrancamiento, ISO remite a ISO 4624.
Para brillo, debe mantenerse constante la geometría y la construcción de la muestra. PortalGraf desarrolla sus límites en Medición del brillo en impresos y barnices. En superficies metálicas reflectantes o en barnices transparentes donde participa ópticamente el fondo, un valor aislado no debe presentarse como propiedad universal del barniz.
La ficha descargable Control del barniz de acabado sobre hojalata y aluminio ayuda a separar dureza, rayado y abrasión y a registrar las condiciones de ensayo.
Flexibilidad y conformado: validar lo que ocurrirá después de barnizar
Un envase metálico rara vez termina su vida industrial como una hoja plana. Corte, plegado, embutición y otras deformaciones concentran tensiones en la película y en sus interfaces. ISO 1519:2011, por ejemplo, describe un ensayo de doblado sobre mandril para evaluar la resistencia de recubrimientos a agrietamiento o desprendimiento bajo deformación controlada. Ese tipo de ensayo puede aportar información comparativa, pero no reproduce automáticamente todas las geometrías ni severidades del conformado industrial.
La validación más útil combina ensayos normalizados o internos con piezas representativas del proceso real. Si el defecto aparece solo en radios, pestañas o zonas de deformación, debe registrarse dónde se inicia y si el fallo corresponde a la película, a una interfaz o al propio sustrato. La guía de flexibilidad y conformado desarrolla la selección e interpretación de esos ensayos.
Diagnosticar defectos por familias de causas
Un defecto visible no identifica automáticamente su origen. Un cráter puede ser compatible con contaminación o con problemas de humectación; una película mate puede relacionarse con formulación, aplicación o curado; un desprendimiento puede implicar superficie, interfaz, curado, deformación o exposición posterior.
La guía Defectos en la aplicación de barnices: causas, diagnóstico y soluciones sirve como primera clasificación. Para evitar correcciones por ensayo y error conviene separar, al menos, siete familias:
- Sustrato: material, tratamiento, contaminación, humedad o condición superficial.
- Producto: identidad, lote, formulación, envejecimiento o mezcla.
- Condición de aplicación: temperatura, viscosidad, transferencia, ajustes y velocidad.
- Cantidad aplicada: falta o exceso de película y variación transversal o longitudinal.
- Secado/curado: energía insuficiente, distribución no uniforme o condición térmica inadecuada.
- Manipulación y transformación: roce, presión, apilado, corte o conformado.
- Uso final: producto envasado, tratamiento térmico, humedad, agentes químicos, almacenamiento o transporte.
Cuando el fallo ya ha llegado al envase terminado, la secuencia debe cambiar: conservar evidencias, comparar piezas conformes y no conformes, formular hipótesis y elegir ensayos que puedan discriminarlas. PortalGraf desarrolla este enfoque en Análisis forense de fallos en envases y en Ingeniería inversa de un envase terminado.
Control de proceso: medir variables de entrada y resultados de salida
Un sistema robusto no espera al final de la tirada para descubrir un problema. Combina variables de proceso ;las que pueden cambiar durante la fabricación; con controles sobre la película obtenida.
| Momento | Ejemplos de información a registrar |
|---|---|
| Recepción/puesta a punto | Lote y condición del metal, identificación del barniz, lote, ficha técnica vigente, fecha o condición de uso, temperatura y preparación. |
| Preparación del barniz | Mezclas, diluciones o aditivos autorizados; cantidades; temperatura; viscosidad y método empleado. |
| Aplicación | Línea/máquina, velocidad, ajustes relevantes, rodillos o elementos de aplicación, incidencias y muestras de arranque. |
| Secado/curado | Programa de proceso, velocidad, parámetros de horno o radiación y verificaciones definidas por el proceso. |
| Película terminada | Gramaje o espesor, aspecto, adherencia o ensayo definido, brillo cuando aplique y prestaciones específicas. |
| Liberación | Especificación utilizada, resultado, desviaciones, decisión, responsable y trazabilidad del lote. |
Registrar no significa acumular números sin criterio. El objetivo es poder responder después a dos preguntas: si el proceso se mantuvo dentro de la ventana homologada y qué variable cambió cuando apareció una desviación. Los datos comparables a lo largo del tiempo permiten detectar deriva antes de que el producto quede fuera de especificación.
Una matriz práctica para investigar desviaciones
| Se observa | Primeras variables que conviene comprobar | Qué no debería concluirse todavía |
|---|---|---|
| Falta de cubrición o variación de película | Viscosidad/temperatura, transferencia, rodillos, velocidad, cantidad aplicada y estado superficial. | Que el barniz está defectuoso. |
| Cráteres u ojos de pez | Contaminación, humectación, limpieza, mezcla, aditivos y superficie. | Que basta con añadir un aditivo. |
| Pegado entre hojas apiladas o superficie blanda | Curado, temperatura real del proceso, velocidad, enfriamiento, cantidad aplicada y formulación. | Que siempre existe infracurado. |
| Pérdida de adherencia | Sustrato, tratamiento, contaminación, interfaz, curado, gramaje y deformación posterior. | Que el resultado del corte en rejilla identifica por sí solo la causa. |
| Grietas después de conformar | Flexibilidad del sistema, gramaje/espesor, curado, radio y severidad de deformación, arquitectura de capas. | Que una película más gruesa o más dura resolverá el problema. |
| Pérdida de brillo o aspecto irregular | Aplicación, nivelación, curado, sustrato, capa inferior y método de medida. | Que el número de GU puede compararse con cualquier otra construcción. |
| Fallo tras tratamiento químico o térmico | Uso previsto, formulación, curado, continuidad, interfaces y condiciones reales de exposición. | Que el problema se originó necesariamente en la barnizadora. |
Contacto alimentario: el rendimiento técnico no basta
Cuando el envase está destinado a contacto con alimentos, la aceptación del recubrimiento incluye una dimensión adicional: la conformidad química y documental para el uso previsto. En la Unión Europea, el Reglamento (CE) n.º 1935/2004 establece el marco general para materiales en contacto con alimentos y exige que, en condiciones normales o previsibles de uso, no transfieran componentes en cantidades que puedan poner en peligro la salud, producir una modificación inaceptable del alimento o deteriorar sus características organolépticas. El Reglamento (CE) n.º 2023/2006 establece además reglas de buenas prácticas de fabricación.
El Reglamento (UE) 2024/3190 regula el BPA y determinados otros bisfenoles y derivados en materiales en contacto con alimentos, incluidos barnices y recubrimientos. Debe consultarse con sus disposiciones transitorias y la corrección introducida por el Reglamento (UE) 2026/250. Y desde el 12 de agosto de 2026 el PPWR, Reglamento (UE) 2025/40, aplica límites específicos de PFAS al packaging destinado a contacto con alimentos.
PortalGraf desarrolla este marco en BPA y PFAS en envases metálicos alimentarios: qué cambia para los barnices y la validación en planta. El principio para producción es importante: que un barniz aplique bien, cure y supere ensayos mecánicos no demuestra por sí mismo su conformidad para contacto alimentario. Esa conformidad necesita la documentación, evaluación y validación correspondientes al recubrimiento y al uso previsto.
No existen límites universales de aceptación
Un artículo general sobre barnizado puede explicar qué variables importan, cómo se relacionan y qué ensayos existen, pero no debería convertir una configuración concreta en especificación universal. Temperatura de horno, velocidad, viscosidad, gramaje, espesor, clasificación de adherencia, brillo, dureza o resistencia química dependen del recubrimiento, del sustrato, del sistema de capas, del equipo, del cliente y del uso final.
Por eso, un límite de aceptación debería poder vincularse a una fuente concreta: ficha técnica o recomendación del proveedor, especificación del cliente, norma aplicable, homologación, estudio interno validado o combinación documentada de esas referencias. «Siempre lo hemos hecho así» puede ser información histórica útil, pero no sustituye esa justificación.
Cómo debería quedar definido un plan de control de barnizado
Un plan útil no necesita medirlo todo en cada hoja. Debe seleccionar controles capaces de detectar los riesgos relevantes del producto y establecer cuándo medir, dónde, con qué método y qué hacer ante una desviación.
- Definir el sistema: sustrato, capas, función y uso final.
- Identificar variables críticas: condición del producto, aplicación, cantidad depositada y curado.
- Asignar un método: cada característica debe tener una forma reproducible de medir o evaluar.
- Definir muestreo: arranque, durante tirada, cambios de lote, paradas y final según riesgo.
- Establecer límites: basados en especificación u homologación, no en cifras genéricas.
- Registrar trazabilidad: relacionar resultado con material, barniz, máquina, programa, momento y operador.
- Definir reacción: qué se retiene, qué se repite, qué se ajusta y quién autoriza la liberación.
- Revisar tendencias: una deriva aún conforme puede anticipar un fallo futuro.
Elegir el control según la pregunta
Si la dificultad aparece al extender el barniz, conviene estudiar la mojabilidad y el estado superficial. Si se sospecha metal accesible, corresponde revisar la continuidad de la película. Para evaluar la protección frente al contenido y al tratamiento del envase, debe definirse la resistencia química según el uso final. Estas comprobaciones se complementan; ninguna sustituye a todas las demás.
Para los sistemas con impresión previa, el control del flujo de tinta y del entintaje aporta contexto sobre soportes no absorbentes. Los resultados del plan de control deben apoyarse en mediciones verificadas y trazables.
Conclusión
El barnizado estable en metalgráficas se construye enlazando variables, no acumulando ensayos aislados. El sustrato debe estar identificado y en condición adecuada; el barniz debe prepararse dentro de su ventana validada; la aplicación debe depositar una película uniforme y controlada; el secado o curado debe transformar esa película de acuerdo con la formulación; y los ensayos finales deben demostrar las prestaciones que realmente importan para la transformación y el uso del envase.
Cuando cada resultado conserva su contexto ;material, lote, formulación, aplicación, curado, método y especificación; el control deja de ser una colección de comprobaciones y se convierte en una herramienta para prevenir defectos, investigar desviaciones y mantener la repetibilidad del proceso.
Fuentes técnicas y normativas principales
- ISO 2808:2019, Paints and varnishes; Determination of film thickness.
- ISO 2409:2020, Paints and varnishes; Cross-cut test.
- ISO 4624:2023, Paints and varnishes; Pull-off test for adhesion.
- ISO 2813:2014, Paints and varnishes; Determination of gloss value at 20°, 60° and 85°.
- ISO 1519:2011, Paints and varnishes; Bend test (cylindrical mandrel).
- Reglamento (CE) n.º 1935/2004 sobre materiales y objetos destinados a entrar en contacto con alimentos.
- Reglamento (CE) n.º 2023/2006 sobre buenas prácticas de fabricación de materiales y objetos destinados a entrar en contacto con alimentos.
- Reglamento (UE) 2026/250, corrección del Reglamento (UE) 2024/3190.
- Reglamento (UE) 2024/3190 sobre BPA y otros bisfenoles en determinados materiales en contacto con alimentos.
- Reglamento (UE) 2025/40 sobre envases y residuos de envases (PPWR), artículo 5.
- Koenig & Bauer MetalPrint · MetalCoat 471, documentación de mesa VacuMatic, unidad de tres rodillos y transporte de salida.
- Koenig & Bauer MetalPrint · Thermal Dryer (Coating), documentación de hornos térmicos tipo wicket, circulación de aire y zona de enfriado.
- Koenig & Bauer MetalPrint · MetalCoat 471, configuraciones como barnizadora independiente o en línea tras impresión y alternativas de secado térmico, UV y UV-LED.
- Koenig & Bauer MetalCure, folleto de configuraciones UV y UV-LED.
- Koenig & Bauer MetalPrint · Drying & Curing, familias de secado térmico y curado UV/UV-LED para líneas de impresión y barnizado.
- Koenig & Bauer MetalPrint · VacStack, frenado y apilado superior por vacío con apoyo de colchón de aire.
- Koenig & Bauer MetalPrint · Sheet Handling Systems, alimentadores, puentes de transporte y sistemas de manipulación de hojas.
- Koenig & Bauer MetalPrint, documentación general de equipos de coating y drying/curing para metal decorating.
- PPG Packaging Coatings, documentación sobre recubrimientos interiores y exteriores para envases metálicos.
Nota de alcance: este artículo ofrece una estructura de control de proceso y no sustituye las especificaciones del fabricante, normas completas, requisitos contractuales ni evaluación de conformidad aplicable a un producto concreto.