

Un barniz puede presentar buen aspecto, adherencia correcta sobre la hoja plana y un curado aparentemente adecuado, y aun así fallar cuando el metal se pliega, embute, estampa, rebordea o conforma. En metalgráficas, la película no termina su trabajo al salir de la barnizadora: en muchos envases y componentes todavía debe acompañar al sustrato durante deformaciones mecánicas importantes sin agrietarse, desprenderse ni dejar zonas de metal expuesto.
Por eso, la flexibilidad del recubrimiento no debe interpretarse como una propiedad aislada del barniz. El resultado depende del sistema completo: tipo y espesor del metal, tratamiento superficial, arquitectura de capas, cantidad aplicada, grado de curado, temperatura de ensayo, dirección de laminación y severidad de la transformación posterior.
Esta guía explica cómo interpretar la resistencia al conformado de una película orgánica sobre aluminio, hojalata u otros sustratos metálicos utilizados en metalgrafía, qué ensayos permiten comparar sistemas y por qué la validación final debe aproximarse al proceso industrial real.
Flexibilidad y adherencia no son exactamente lo mismo
Cuando una chapa recubierta se deforma, la película debe acompañar al metal. Si no puede hacerlo, pueden aparecer fisuras, microgrietas, pérdida de continuidad, desprendimientos o exposición del sustrato. Sin embargo, dos mecanismos distintos pueden producir defectos visualmente parecidos.
Por un lado, la propia película puede carecer de deformabilidad suficiente y fracturarse. Por otro, la película puede conservar cierta integridad interna pero perder unión con la capa inferior o con el metal. En un sistema multicapa, el fallo puede localizarse además en una interfaz concreta y no necesariamente entre barniz y metal.
Esta distinción es importante porque un resultado deficiente después de un plegado no demuestra por sí solo si el problema procede de la flexibilidad de la película, de la adherencia, del curado, de la compatibilidad entre capas o incluso del comportamiento del propio sustrato.
ASTM D4145, desarrollada para recubrimientos orgánicos sobre chapa prelacada, resume bien esta relación: las tensiones de fabricación pueden superar la flexibilidad o la resistencia adhesiva del sistema, produciendo fractura del recubrimiento, exposición del sustrato o pérdida de adherencia. Aunque el método no reproduce todas las operaciones propias de los envases metálicos, el principio físico resulta directamente relevante para interpretar un fallo durante el conformado.
El sistema debe evaluarse en el estado en que realmente será transformado
La flexibilidad útil no pertenece solo a la formulación del barniz. Una misma película puede comportarse de manera diferente si cambia el sustrato, su espesor, la orientación de la probeta, el curado o la construcción de capas.
La norma ISO 1519:2011 permite evaluar la resistencia de un recubrimiento al agrietamiento o desprendimiento cuando el soporte se dobla alrededor de un mandril cilíndrico. La propia norma contempla tanto capas individuales como sistemas multicapa. Este punto es especialmente relevante en metalgrafía: cuando una hoja recibe base, tinta y barniz, probar únicamente una capa aislada puede ser útil para investigación, pero no sustituye la evaluación del sistema que llegará a transformación.
Por tanto, antes de comparar dos resultados conviene mantener definidos al menos:
- tipo de metal y estado superficial;
- espesor del sustrato;
- secuencia de capas y cara ensayada;
- cantidad aplicada de cada recubrimiento;
- condiciones reales de secado o curado;
- tiempo transcurrido entre curado y ensayo cuando pueda influir;
- temperatura de la probeta;
- dirección del ensayo respecto a la laminación cuando corresponda;
- tipo, velocidad y severidad de la deformación.
La importancia de la dirección y de la temperatura no es teórica: ASTM D4145 señala expresamente que la orientación del pliegue respecto a la dirección de laminación y la temperatura de la probeta pueden modificar el resultado.
Qué ocurre con la película cuando el metal se conforma
Una operación de conformado redistribuye tensiones en la chapa y en todas las capas que la recubren. Algunas zonas se someten principalmente a tracción, otras a compresión y otras combinan deformaciones de distinta dirección. La exigencia depende de la deformación local y de las condiciones del proceso; no puede deducirse únicamente del aspecto de la geometría.
En un simple plegado, la cara exterior del radio debe acompañar el alargamiento del metal, mientras que la zona interior trabaja de forma diferente. En una embutición o estampación profunda intervienen además desplazamiento del material, rozamiento con herramientas, cambios locales de espesor y deformación en más de una dirección. Operaciones como rebordeado, formación de cierres, cuello o geometrías complejas añaden nuevos esfuerzos.
Esta es la razón por la que no existe un único ensayo de «flexibilidad» capaz de representar todos los procesos. Un recubrimiento puede superar un doblado relativamente simple y mostrar problemas en una operación de conformado más severa.
Ensayo de doblado sobre mandril: una comprobación sencilla y comparativa
El doblado sobre mandril es una de las formas más directas de someter una película a deformación controlada. ISO 1519:2011 especifica un procedimiento con mandril cilíndrico para observar si el recubrimiento se agrieta o se desprende durante el doblado.
El método permite comprobar un diámetro especificado o identificar el primer mandril, en una serie de diámetros decrecientes, sobre el que aparece agrietamiento o desprendimiento. Debe declararse si se informa del primer fallo o de un diámetro que supera el ensayo. El dispositivo debe ser adecuado al espesor de la probeta; no deben mezclarse resultados obtenidos con montajes distintos sin comprobar su comparabilidad.
La utilidad principal en planta o laboratorio es la comparación bajo condiciones repetibles: lote frente a referencia, modificación de curado, cambio de formulación, variación de gramaje o evaluación de una construcción de capas.
Pero el resultado no debe extrapolarse automáticamente a cualquier pieza industrial. Doblar una probeta alrededor de un mandril produce un estado de deformación concreto; una embutición, un cierre o una estampación generan condiciones mecánicas diferentes.
Ensayo de embutición o cupping: deformación gradual en más de una dirección
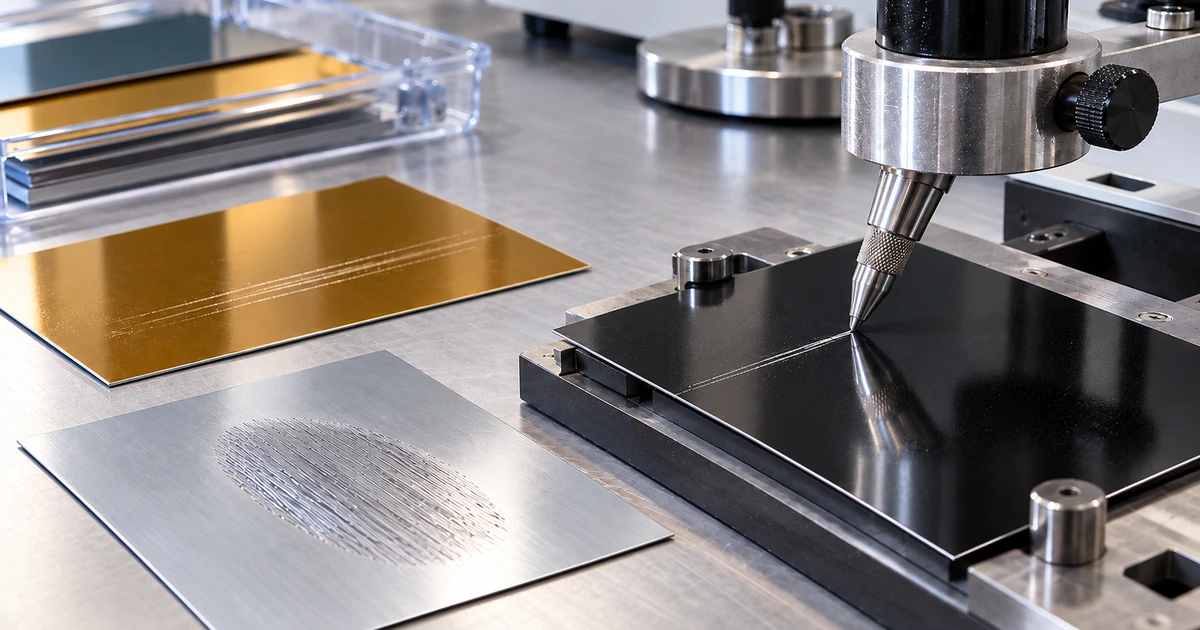
ISO 1520:2006 especifica un ensayo de embutición progresiva para evaluar la resistencia de una película al agrietamiento o al desprendimiento cuando un sustrato metálico se deforma mediante indentación.
Frente al doblado sobre mandril, este ensayo somete la zona ensayada a una deformación más compleja y puede resultar útil cuando se desea estudiar cómo responde el sistema a una deformación progresiva del metal. Puede utilizarse con una profundidad especificada como criterio de conformidad o aumentando gradualmente la deformación hasta detectar el primer fallo.
De nuevo, el valor obtenido es empírico y comparativo. No equivale directamente a una profundidad real de embutición industrial ni permite asegurar por sí solo el comportamiento de una geometría concreta de envase.
Deformación rápida e impacto: otra solicitación distinta
Algunos procesos o manipulaciones someten la película a deformaciones rápidas. ISO 6272-1:2011 describe un ensayo mediante caída de peso con indentador de gran área para evaluar la resistencia de una película seca al agrietamiento o desprendimiento bajo deformación rápida.
La propia norma advierte que el aspecto esencial del método es la rapidez de la deformación más que un «impacto» en el sentido coloquial. Esto resulta útil para recordar que dos ensayos que deforman aparentemente la misma chapa pueden generar resultados diferentes si cambia la velocidad con la que se aplica el esfuerzo.
Por ello, un sistema aprobado mediante doblado lento no debe considerarse automáticamente validado frente a una solicitación rápida, y viceversa.
El grado de curado condiciona la respuesta mecánica
La flexibilidad del recubrimiento está estrechamente relacionada con su estado de curado. Una película insuficientemente curada puede parecer flexible porque todavía conserva una movilidad elevada, pero al mismo tiempo presentar menor resistencia química, pegado entre hojas apiladas (blocking) u otras propiedades insuficientes. En el extremo contrario, determinadas desviaciones de curado pueden producir una película más rígida o menos tolerante a la deformación.
Por tanto, un ensayo mecánico no debe interpretarse separado del control térmico. Si aparece un cambio de flexibilidad entre lotes, conviene comprobar si se han mantenido el programa de proceso, la velocidad, las temperaturas de trabajo del horno y las condiciones reales de curado.
La guía de curado térmico y perfil de horno relaciona el programa de proceso con la temperatura realmente experimentada por la chapa.
El espesor de película también modifica el comportamiento
Aplicar más recubrimiento no significa necesariamente obtener una película más resistente al conformado. El espesor puede modificar la manera en que se distribuyen las tensiones y también interactúa con el grado de curado, la dureza y la arquitectura del sistema.
Por eso, cuando se investiga una pérdida de flexibilidad, conviene contrastar el resultado con la cantidad real depositada. PortalGraf desarrolla esta medida en Determinación del gramaje de película seca de barniz en aluminio y hojalata.
La conclusión práctica es importante: una misma formulación ensayada con distintos gramajes no constituye necesariamente la misma condición de proceso.
El sustrato puede fallar antes que el recubrimiento
Para atribuir el resultado a la película hay que comprobar también el estado del metal tras el ensayo. ASTM D4145 exige precisamente que el sustrato pueda superar el ensayo sin fracturarse ni desarrollar una deformación excesiva del grano que invalide la observación del recubrimiento.
En metalgrafía deben considerarse, entre otros factores, el tipo de acero o aleación de aluminio, el espesor, el temple, la dirección de laminación y el tratamiento superficial. Un cambio de material puede modificar el modo en que se reparte la deformación incluso cuando el barniz y el ciclo térmico permanecen iguales.
Para interpretar correctamente esta parte puede consultarse Aceros, hojalata y aleaciones de aluminio para envases: cómo interpretar el material en planta.
Qué defectos conviene buscar después de deformar
La inspección no debería limitarse a preguntar si «se ha roto» el barniz. Dependiendo del sistema y de la finalidad del ensayo pueden aparecer:
- grietas visibles o microfisuras;
- blanqueamiento o cambio localizado de aspecto;
- desprendimiento en escamas o pérdida de adhesión;
- delaminación entre capas;
- metal expuesto en la zona deformada;
- pérdida localizada de continuidad que solo se detecta con un ensayo complementario;
- rayado o daño mecánico producido por la herramienta en lugar de por una falta intrínseca de flexibilidad.
La observación visual puede ser suficiente para determinados criterios comparativos, pero cuando la función protectora sea crítica conviene complementar el ensayo con métodos capaces de detectar pérdida de continuidad o exposición de metal.
El control de continuidad y porosidad del barniz complementa la inspección visual. Debe aplicarse con un montaje adecuado a la pieza y con un criterio validado.
Una mala adherencia puede hacerse visible solo después del conformado
Una película puede permanecer aparentemente unida sobre la hoja plana y desprenderse cuando el sustrato se deforma. La operación de conformado actúa entonces como una solicitación adicional que revela una interfaz débil.
Esto no significa que un ensayo de flexibilidad sustituya a una prueba específica de adherencia. Son controles complementarios. El ensayo de adherencia mediante corte en rejilla permite evaluar el comportamiento del recubrimiento bajo otro tipo de solicitación y con un procedimiento normalizado, mientras que el conformado estudia qué ocurre al obligar a la película a acompañar la deformación del metal.
Cuando un fallo aparece únicamente después del conformado, la investigación debe considerar ambas dimensiones: capacidad de deformación de la película y resistencia de sus interfaces.
El sistema multicapa debe valorarse como conjunto
En decoraciones exteriores pueden coexistir base, tintas y barniz; en sistemas interiores puede haber una o varias capas funcionales. Si una construcción multicapa debe ser posteriormente plegada, embutida o estampada, todas las interfaces participan en el resultado.
Una película superior muy flexible no compensa necesariamente una capa inferior frágil, y una buena adherencia al metal no garantiza que dos recubrimientos superpuestos permanezcan unidos durante una deformación severa.
Por esta razón, cuando el objetivo es validar el proceso real, conviene ensayar la construcción completa. PortalGraf desarrolla la lógica de estas arquitecturas en Una o dos capas en metalgrafía: cómo definir y validar el sistema completo.
El ensayo de laboratorio no sustituye la pieza real
Mandril, embutición e impacto proporcionan condiciones controladas y reproducibles. Son especialmente útiles para comparar lotes, estudiar cambios de proceso y establecer criterios internos. Pero ninguno reproduce por completo todas las tensiones de una operación industrial concreta.
Los propios fabricantes de recubrimientos para envases desarrollan formulaciones diferenciadas según el proceso de fabricación. PPG, por ejemplo, describe barnices destinados a operaciones exigentes de necking, conformado de botellas y vasos metálicos, mientras AkzoNobel destaca flexibilidad y comportamiento mecánico específicos para cuerpos de dos piezas, tapas de fácil apertura y procesos de cierre. Estas referencias comerciales no establecen un método universal de aceptación, pero sí muestran que la deformabilidad requerida depende de la transformación posterior.
La validación más representativa es, por tanto, la que reproduce tanto como sea posible la construcción y el proceso de fabricación reales: mismo sustrato, mismo sistema de capas, mismo curado y una deformación equivalente a la que recibirá el producto.
Después del conformado puede ser necesario volver a comprobar la protección
En un recubrimiento funcional, conservar el aspecto no siempre es suficiente. Una microfisura puede ser difícil de observar y, sin embargo, crear un punto de metal accesible. Por eso, después de una deformación crítica puede tener sentido combinar la inspección mecánica con un control de continuidad, resistencia química o exposición del sustrato, según la función del recubrimiento y el producto final.
Esto es especialmente importante cuando la película constituye una barrera frente al contenido del envase o frente al ambiente exterior. El objetivo no es solo que el barniz «no se caiga», sino que mantenga su función después de la transformación.
Cómo investigar un fallo de conformado
Cuando aparece agrietamiento o desprendimiento, conviene evitar atribuirlo inmediatamente al barniz. Un diagnóstico útil reconstruye la condición completa de la muestra.
- Confirmar el material: tipo, espesor, temple o condición relevante, cara y lote.
- Confirmar la construcción: capas presentes, productos, lotes y cantidades aplicadas.
- Revisar el curado: programa utilizado, velocidad de línea y cualquier cambio térmico relevante.
- Definir la deformación: geometría, dirección, radio, profundidad, velocidad y temperatura de ensayo.
- Localizar el modo de fallo: fractura de película, pérdida de adhesión, delaminación entre capas o daño del propio metal.
- Comparar con una referencia: mismo ensayo sobre una muestra previamente validada.
- Comprobar la función: si el uso lo exige, verificar continuidad, resistencia química u otra propiedad después de deformar.
Esta secuencia orienta la investigación. No sustituye el procedimiento de ensayo ni identifica por sí sola la causa del fallo.
Como propuesta de comparación, conviene utilizar probetas equivalentes para cada ensayo destructivo y conservar una referencia sin deformar. No se deben encadenar cortes, plegados y pruebas químicas sobre una misma zona salvo que esa secuencia sea parte del procedimiento. Si se completa la evaluación con un ensayo eléctrico, también debe considerarse que este puede alterar la muestra.
Qué conviene registrar
Para que el resultado pueda compararse con producciones posteriores, el registro debería incluir la identificación completa de la muestra, el método de deformación, las condiciones del ensayo y el criterio utilizado para valorar el resultado.
| Dato | Por qué conviene registrarlo |
|---|---|
| Sustrato y espesor | Modifican la respuesta mecánica de la probeta y la deformación transmitida al recubrimiento. |
| Sistema de capas | Permite saber qué construcción se está validando realmente. |
| Gramaje o espesor del recubrimiento | Puede influir en el comportamiento mecánico y debe mantenerse dentro de la condición comparada. |
| Condición de curado | La respuesta de la película depende de su estado real de transformación. |
| Dirección de la probeta | Puede afectar al resultado por la anisotropía del metal. |
| Temperatura de ensayo | Puede modificar la respuesta del metal y del recubrimiento. |
| Geometría o severidad | Un resultado solo es comparable si la deformación aplicada es equivalente. |
| Modo y localización del fallo | Ayuda a distinguir fractura, desprendimiento, delaminación o daño del sustrato. |
No existe un límite universal de flexibilidad para todos los barnices
Un diámetro de mandril, una profundidad de embutición o una energía de deformación que resulte adecuada para un producto no debe convertirse en especificación general para otro. El requisito depende de la formulación, del sistema completo de capas, del sustrato y, sobre todo, de la transformación y función finales.
Los métodos normalizados permiten controlar cómo se ensaya. El criterio de aceptación debe proceder de una especificación técnica, una homologación, una referencia validada o un acuerdo entre las partes responsables del producto.
La guía general de barnizado sitúa el conformado dentro del proceso. Si la pieza tendrá contacto con un medio exigente, la evaluación debe completarse con la resistencia química en el estado de uso.
Conclusión
La resistencia al conformado es la capacidad del sistema recubierto para acompañar la deformación que sufrirá el metal sin perder continuidad, adherencia ni función. No puede evaluarse correctamente observando solo una hoja plana ni atribuirse únicamente a la formulación del barniz.
Ensayos como el doblado sobre mandril, la embutición progresiva o la deformación rápida permiten comparar sistemas bajo condiciones controladas. Sin embargo, la validación debe incorporar la construcción, el curado y la transformación reales del producto; un ensayo de laboratorio puede ser más severo sin ser más representativo.
Cuando aparece un fallo, el diagnóstico debe relacionar película, interfaces, metal, cantidad aplicada, curado y severidad del conformado. Esta comparación ayuda a distinguir una falta de flexibilidad de un problema de adherencia, de curado, de sustrato o de proceso.
Fuentes y referencias técnicas
- ISO 1519:2011; Paints and varnishes; Bend test (cylindrical mandrel). ISO.
- ISO 1520:2006; Paints and varnishes; Cupping test. ISO.
- ISO 6272-1:2011; Paints and varnishes; Rapid-deformation (impact resistance) tests; Part 1. ISO.
- ASTM D4145-10(2022); Standard Test Method for Coating Flexibility of Prepainted Sheet. ASTM International.
- PPG iSense Specialty Coatings. Ejemplos de barnices formulados para operaciones exigentes de conformado y necking.
- AkzoNobel Packaging Coatings; Food cans coatings. Referencia industrial sobre flexibilidad y comportamiento mecánico de recubrimientos para envases y tapas.