

En una línea de barnizado de metalgráficas, ajustar una temperatura de horno no equivale a demostrar que el barniz ha curado correctamente. El recubrimiento no «ve» únicamente los valores programados en el panel: experimenta la historia térmica real de la chapa mientras atraviesa el horno. Esa historia depende del tiempo de permanencia, de la velocidad de producción, de la distribución del aire, de la carga, del material, del espesor de la hoja y de la propia formulación del barniz.
Por eso, el control térmico debe responder a una pregunta más útil que «¿a cuánto está el horno?»: ¿qué temperatura alcanza realmente la chapa, durante cuánto tiempo y con qué uniformidad en toda su superficie? El perfil térmico permite contestarla y relacionar después esa exposición con adherencia, dureza, flexibilidad, resistencia química, riesgo de pegado entre hojas apiladas (blocking) y comportamiento durante el conformado.
Esta guía se centra en hornos térmicos de aire caliente para hojas metálicas, especialmente configuraciones tipo wicket o de parrillas. No fija temperaturas ni tiempos universales: la ventana válida debe proceder de la ficha técnica del recubrimiento, la homologación del sistema y las condiciones reales de la línea.
Curar no es simplemente calentar
El secado o curado térmico transforma la película aplicada hasta alcanzar el estado para el que ha sido formulada. Según la química del recubrimiento pueden intervenir evaporación de disolventes, formación de película y reacciones de reticulación. El resultado final depende de la combinación entre temperatura y tiempo, no de una temperatura aislada.
En recubrimientos industriales es habitual que el fabricante defina una ventana de curado mediante una combinación de temperatura del metal y tiempo de exposición. La misma formulación puede admitir más de una combinación válida dentro de esa ventana, mientras que otra formulación puede exigir un ciclo distinto. Esto impide trasladar automáticamente la configuración térmica validada de un barniz a otro, incluso aunque ambos trabajen en la misma línea.
Además, dos hojas que atraviesan el mismo horno pueden calentarse de forma diferente si cambia el material, el espesor, la masa, la posición respecto al flujo de aire o la carga térmica del proceso. Por eso la temperatura del aire es una variable de proceso importante, pero no constituye por sí sola la prueba de curado del producto.
En un horno tipo wicket, la hoja viaja separada sobre parrillas
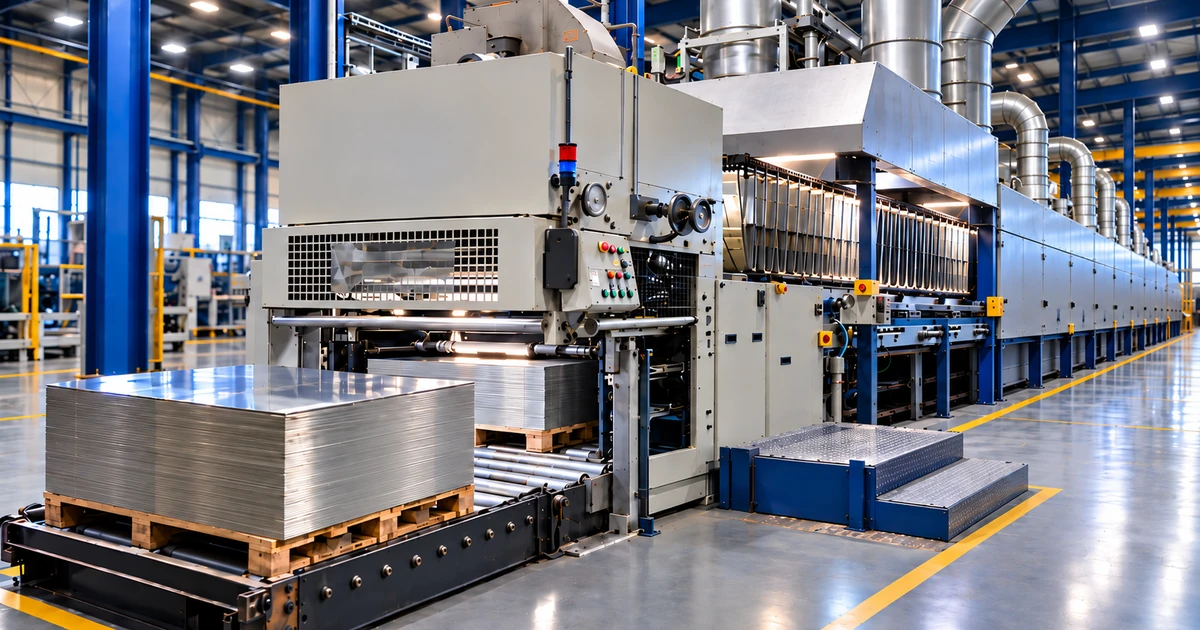
En muchas líneas térmicas de barnizado de hojas metálicas, las chapas entran al horno sobre parrillas o wickets que las mantienen separadas durante el recorrido. Esta disposición permite que el aire caliente actúe sobre cada hoja sin que las superficies barnizadas queden apiladas entre sí.
El horno constituye una sección cerrada y térmicamente aislada de la línea. El cerramiento y el aislamiento ayudan a limitar las pérdidas de energía y a mantener controladas las condiciones del tratamiento térmico. Al final del recorrido del horno comienza una zona de enfriamiento diferenciada, donde las hojas continúan todavía sobre las parrillas antes de pasar a la descarga y al apilador. No conviene mezclar ambas funciones: el horno aporta la historia térmica de curado; el enfriador extrae calor de la chapa antes de su manipulación y apilado.
Koenig & Bauer MetalPrint describe sus secadores térmicos para coating como hornos modulares tipo wicket con circulación controlada de aire caliente, deflectores orientados a conseguir una distribución térmica uniforme y una zona de enfriamiento regulada de forma independiente. Esa arquitectura ilustra un principio general: calentamiento, mantenimiento térmico y enfriamiento son etapas relacionadas, pero no equivalentes.
Temperatura programada, temperatura del aire y temperatura de la chapa son magnitudes distintas
| Magnitud | Qué representa | Qué no demuestra por sí sola |
|---|---|---|
| Temperatura programada | Valor de temperatura establecido para una zona o estación dentro del programa de proceso activo. | Que todo el aire esté exactamente a esa temperatura ni que la chapa la alcance. |
| Temperatura de aire | Condición térmica del medio que transfiere calor a la hoja. | La temperatura real del metal ni el tiempo durante el que el recubrimiento permanece en su ventana de curado. |
| Temperatura de la chapa | Respuesta térmica real del producto. | Por sí sola, sin considerar el tiempo, que el ciclo completo sea suficiente. |
| Perfil térmico | Evolución de la temperatura del producto a lo largo del proceso. | Las prestaciones finales del recubrimiento; estas deben verificarse con los ensayos correspondientes. |
Esta distinción es fundamental cuando se investiga una desviación. Un horno puede mantener aparentemente estables las temperaturas programadas y, sin embargo, cambiar la respuesta térmica de la hoja si varían la circulación o extracción de aire, la velocidad de línea, la carga, la distribución interna o las condiciones ambientales.
Los hornos pueden trabajar con programas de proceso configurables. En ellos se establecen las temperaturas previstas para las distintas zonas o estaciones y, según el sistema de control, también parámetros relacionados con la alimentación, recirculación y extracción de aire. En muchas instalaciones estos últimos se visualizan mediante la frecuencia de funcionamiento de ventiladores y turbinas. Esa frecuencia es un dato de funcionamiento, pero no equivale por sí sola al caudal real, que también depende del diseño de conductos, compuertas, filtros, pérdidas de carga y estado del sistema. La división exacta del horno depende del equipo; son frecuentes configuraciones con varias zonas sucesivas ;por ejemplo, tres;, pero no debe asumirse como una arquitectura universal.
Qué es un perfil térmico de horno
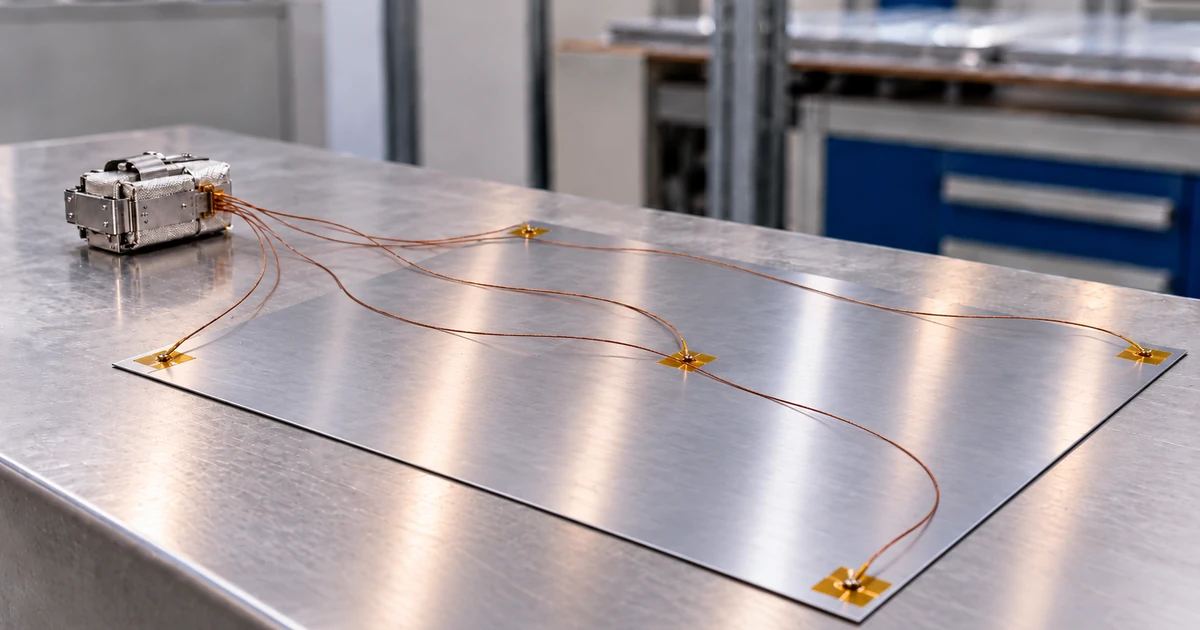
Un perfil térmico registra cómo evoluciona la temperatura del producto durante el paso por el horno. En lugar de tomar una lectura puntual desde el exterior, se colocan sensores sobre la chapa y un registrador protegido térmicamente acompaña al producto durante el proceso. El resultado es una curva temperatura-tiempo que permite ver el calentamiento, la zona de máxima temperatura, el tiempo por encima de determinados umbrales y el inicio del enfriamiento.
Los sistemas comerciales de perfilado para metal packaging están diseñados precisamente para esta finalidad. Fluke Process Instruments documenta el control de hornos wicket de hojas destinadas a envases de tres piezas mediante registro de la temperatura de la superficie del metal y evaluación del tiempo a temperatura requerido por las especificaciones del recubrimiento.
La utilidad del perfil no está en obtener una curva visualmente bonita, sino en comparar la exposición térmica real con la ventana de curado especificada y comprobar si esa exposición es uniforme en las posiciones críticas de la hoja.
Medir en varios puntos: el promedio puede ocultar zonas frías o calientes
Una única sonda en el centro de la hoja puede no representar toda la superficie. La uniformidad térmica debe comprobarse en posiciones representativas. Para trabajos críticos conviene seleccionar varios puntos capaces de detectar diferencias longitudinales y transversales.
La estrategia exacta dependerá del formato, del equipo y del número de canales disponibles, pero normalmente interesa comparar al menos posiciones representativas del centro y de los bordes. Si existe sospecha de asimetría, la medición debe diseñarse para comprobarla expresamente.
Fluke señala que en el perfilado de hornos wicket es necesario demostrar que la superficie completa de la hoja alcanza el tiempo a temperatura requerido, y destaca la utilidad de identificar puntos calientes y fríos que puedan producir un calentamiento desigual. Koenig & Bauer, por su parte, pone el foco en la distribución uniforme de temperatura sobre toda la superficie de la hoja mediante el diseño del flujo de aire.
El criterio no debería ser «todas las sondas dan exactamente lo mismo», sino que todas las posiciones relevantes permanezcan dentro de la ventana validada para ese producto.
El tiempo de permanencia depende de la línea, no solo del reloj
El tiempo de permanencia depende del recorrido efectivo de la hoja dentro de las zonas térmicas y de la velocidad de producción. No debe confundirse necesariamente con la longitud exterior del horno, porque el sistema de transporte y la distribución de zonas determinan el recorrido real. En una línea concreta, cuya geometría es fija, aumentar la velocidad reduce el tiempo disponible para calentamiento y curado; reducirla lo aumenta.
Una línea industrial se diseña para que la longitud y la capacidad térmica del horno permitan trabajar dentro del rango de procesos previsto sin convertir el secado en una limitación permanente de producción. Esto no significa que la velocidad mecánica máxima de la máquina sea válida para cualquier barniz, sustrato o condición de trabajo. Si un producto exige una exposición térmica mayor, la velocidad puede convertirse en una variable de ajuste dentro de los límites homologados.
Aumentar la velocidad puede reducir el tiempo efectivo de exposición y desplazar el perfil hacia una condición de menor curado si no se compensa dentro de los límites admitidos por el proceso. Reducirla aumenta el tiempo de exposición y puede alterar el equilibrio térmico en sentido contrario. No debe suponerse que una modificación de velocidad pueda compensarse de forma lineal modificando una única temperatura programada.
La respuesta real depende de la inercia térmica del metal y de la transferencia de calor. Por eso, después de un cambio significativo de velocidad, formato, material, temperatura de trabajo del horno o condiciones de ventilación, el perfilado proporciona una evidencia mucho más sólida que una simple lectura del panel.
Material, espesor y carga térmica modifican la curva
Una chapa más pesada o con mayor capacidad térmica necesita más energía para alcanzar la misma temperatura que una hoja más ligera. Del mismo modo, aluminio y acero no responden de forma idéntica al calentamiento. El espesor y el formato también influyen.
Esto significa que una configuración de proceso validada con un determinado sustrato no debería extenderse automáticamente a cualquier otro material. Si el cambio es relevante para la transferencia térmica, conviene comprobar que la nueva construcción sigue cumpliendo la ventana de curado.
También importa la carga del proceso. El horno no trabaja en las mismas condiciones durante una fase estable de producción que durante el arranque, después de una parada o con cambios bruscos en la alimentación de hojas. Una validación robusta debe considerar los estados que realmente pueden afectar al producto y no limitarse a una única medición en condiciones ideales.
Distribución de aire: una variable crítica que no siempre se refleja en el panel
En un horno de aire caliente, la convección aporta calor a la hoja; también puede existir intercambio por radiación y contacto según la instalación. Por ello, la estabilidad del proceso depende de que ese flujo se distribuya de forma adecuada. Los diseños industriales utilizan toberas, deflectores, ventiladores y circuitos de recirculación para dirigir el aire y mantener la uniformidad térmica.
Una pérdida de equilibrio en ese sistema puede provocar que determinadas zonas del horno transfieran más o menos calor aunque el control de temperatura siga mostrando valores aparentemente normales. Entre las causas que conviene investigar están el estado de ventiladores y deflectores, restricciones o suciedad, modificaciones en extracción o recirculación y cualquier intervención mecánica que haya alterado el flujo.
No todas esas variables deben medirse en cada tirada. Lo importante es comprender que el perfil térmico del producto puede detectar una desviación aunque el panel siga mostrando correctamente las temperaturas programadas para cada zona del horno. Esa diferencia puede orientar después la inspección hacia la distribución y renovación del aire.
Infracurado: cuando la película no recibe exposición suficiente
El infracurado aparece cuando el recubrimiento no recibe la combinación de tiempo y temperatura necesaria para alcanzar el estado previsto. Puede deberse a una temperatura del metal insuficiente, a un tiempo demasiado corto, a una zona fría localizada o a una combinación de factores.
Las consecuencias dependen de la formulación y del uso final. Pueden aparecer película blanda, pegado entre hojas apiladas (blocking), menor resistencia química, pérdida de adherencia, comportamiento deficiente durante el conformado o evolución posterior de propiedades. Ninguno de estos síntomas identifica por sí solo el infracurado: el diagnóstico debe combinar el perfil térmico con los ensayos adecuados sobre la película.
Por eso, cuando aparece un fallo compatible con infracurado, la pregunta correcta no es únicamente si las temperaturas programadas eran las habituales, sino si la chapa reprodujo el perfil térmico validado.
Sobrecurado: más energía no significa necesariamente más calidad
Exponer el recubrimiento a una condición térmica superior a la necesaria tampoco garantiza una mejora. Dependiendo de la química, un exceso de tiempo o temperatura puede alterar color, brillo, flexibilidad, adherencia, resistencia al conformado o comportamiento de capas posteriores.
En hojalata, el control térmico también debe preservar el sustrato y las capas anteriores. La ventana de trabajo debe proceder del sistema validado y de la documentación aplicable al material.
El objetivo no es trabajar «lo más caliente posible», sino reproducir una exposición suficiente, uniforme y compatible con todo el sistema.
La zona de enfriamiento también forma parte del control del proceso
Al terminar la sección cerrada y aislada del horno, la hoja puede salir todavía a una temperatura elevada. En líneas wicket, las chapas continúan separadas sobre las parrillas a través de la zona de enfriamiento antes de llegar a la descarga. Esta etapa no sustituye al curado: su función es extraer calor de la chapa y llevarla a una condición adecuada para la manipulación y el apilado.
La extracción de calor puede realizarse mediante ventilación forzada con aire ambiente o mediante sistemas que incorporen refrigeración, según el diseño de la instalación y la carga térmica. Las condiciones climáticas de la planta también importan: una solución suficiente en un ambiente frío puede no ofrecer la misma capacidad de enfriamiento en épocas o regiones calurosas. La selección y regulación del sistema debe responder a las condiciones reales de producción, no a una solución universal.
Un enfriamiento suficiente antes del apilado también ayuda a reducir el riesgo de pegado entre hojas apiladas (blocking) y de marcas asociadas al contacto y a la presión dentro del bloque. Por eso la temperatura de salida debe entenderse como una condición de proceso propia, distinta de la temperatura alcanzada durante el curado.
Por eso conviene registrar y vigilar la condición de salida cuando forme parte de la especificación del proceso. La temperatura final de manipulación no debe confundirse con la temperatura de curado: son dos puntos distintos de una misma historia térmica.
Antes de interpretar una diferencia térmica, conviene comprobar el registrador, la identificación y fijación de las sondas y la repetibilidad del montaje. Una medición en posiciones seleccionadas documenta esas posiciones y condiciones; no demuestra por sí sola la uniformidad de todas las hojas de la tirada.
Cómo realizar una validación térmica útil
- Definir la referencia: identificar barniz, lote, sustrato, espesor, gramaje o cantidad aplicada y especificación de curado.
- Registrar la configuración real: programa utilizado, temperaturas programadas por zona, velocidad, parámetros visibles de ventilación o extracción y estado de la línea.
- Seleccionar puntos de medida: posiciones representativas capaces de detectar diferencias sobre la superficie de la hoja.
- Ejecutar el perfil: registrar la temperatura del producto durante todo el recorrido térmico y el inicio del enfriamiento.
- Comparar con la ventana de curado: temperatura alcanzada, tiempo de exposición y uniformidad entre puntos.
- Relacionar con prestaciones: comprobar los ensayos de película que correspondan al producto.
- Guardar la referencia: conservar la curva y los parámetros de la línea como perfil validado para futuras comparaciones.
La validación gana valor cuando puede repetirse. Una curva sin identificación del trabajo, sensores, posición, velocidad y configuración del proceso pierde gran parte de su utilidad para diagnóstico posterior.
Cuándo conviene repetir el perfil térmico
No existe una frecuencia universal válida para todas las plantas. Debe establecerse según criticidad, estabilidad del horno, requisitos del cliente y sistema de calidad. Aun así, hay situaciones en las que repetir el perfil aporta información especialmente valiosa:
- puesta en marcha de un barniz o sistema de capas nuevo;
- cambio relevante de material, espesor o formato;
- modificación importante de velocidad, temperaturas de trabajo o configuración de ventilación;
- intervención en ventiladores, quemadores, conductos, deflectores, extracción o control;
- aparición de diferencias entre zonas de la hoja;
- sospecha de infracurado o sobrecurado;
- desviación de propiedades finales sin causa evidente en aplicación o sustrato;
- revalidación periódica definida por el plan de control.
Qué registrar para que el perfil sea trazable
| Dato | Por qué conviene conservarlo |
|---|---|
| Producto y lote de barniz | Permite vincular la curva con una formulación concreta. |
| Sustrato, espesor y formato | Condicionan la respuesta térmica de la hoja. |
| Cantidad aplicada | Ayuda a interpretar el comportamiento de la película y compararlo con la referencia. |
| Velocidad/cadencia | Define el tiempo disponible para calentamiento y curado. |
| Temperaturas programadas por zona | Permiten relacionar la configuración del horno con la respuesta térmica real del producto. |
| Posición de cada sensor | Hace posible comparar uniformidad transversal y longitudinal. |
| Curvas y tiempo a temperatura | Constituyen la evidencia principal de la exposición térmica real. |
| Ensayos posteriores | Relacionan el perfil con las prestaciones reales de la película. |
Diagnóstico rápido: qué comprobar cuando cambia el curado
| Observación | Comprobaciones prioritarias | Evitar concluir de inmediato |
|---|---|---|
| Todo el perfil queda más frío que la referencia | Velocidad, temperaturas programadas, capacidad de calentamiento, ventilación, carga y configuración. | Que el barniz es defectuoso. |
| Solo una zona de la hoja queda fría | Distribución de aire, deflectores, obstrucciones, posición de hoja y repetibilidad de la medición. | Que basta con subir la temperatura general. |
| La temperatura máxima es correcta pero el tiempo es corto | Velocidad, recorrido efectivo y forma de la curva. | Que alcanzar un pico concreto garantiza el curado. |
| La hoja sale demasiado caliente | Zona de enfriamiento, ventilación, velocidad y equilibrio térmico del proceso. | Que la temperatura de salida demuestra sobrecurado. |
| Las propiedades fallan con un perfil aparentemente correcto | Gramaje, sustrato, compatibilidad entre capas, preparación del barniz y ensayo final. | Que todo fallo de película es térmico. |
El perfil térmico valida la exposición; los ensayos validan la película
Un perfil dentro de especificación demuestra que la chapa ha recibido la historia térmica definida, pero no sustituye la comprobación de las prestaciones finales. Adherencia, flexibilidad, resistencia química, continuidad, dureza o comportamiento durante el conformado responden a más variables que el horno.
Esta separación evita dos errores opuestos: atribuir cualquier fallo al curado sin evidencia térmica, o considerar que una curva correcta garantiza automáticamente todas las propiedades. El control robusto combina ambas capas de información.
En la guía Control del proceso de barnizado en metalgráficas, el curado forma parte de una cadena que comienza en el sustrato y termina en el uso real del envase. Aquí se desarrolla específicamente la parte térmica para que el diagnóstico pueda hacerse con datos del producto y no únicamente con los valores mostrados por la máquina.
El perfil térmico forma parte del control completo del barnizado. Conviene relacionarlo con el gramaje de película seca, la respuesta al conformado y la resistencia frente al medio de uso. La verificación del sistema de medida ayuda a interpretar diferencias entre perfiles.
Conclusión
Controlar un horno de barnizado no consiste en memorizar una temperatura. Consiste en comprobar, mediante un muestreo definido, que el proceso proporciona la exposición térmica requerida para el recubrimiento que se está procesando, dentro de una ventana validada y reproducible.
La temperatura programada, la temperatura del aire y la temperatura de la chapa son variables relacionadas, pero distintas. El perfil térmico permite conectarlas con el tiempo real de proceso, detectar zonas frías o calientes, comparar cambios de velocidad o material y conservar una referencia trazable para investigar desviaciones.
Cuando esa información se combina con los ensayos posteriores de la película, el horno deja de ser una «caja caliente» ajustada por costumbre y pasa a formar parte de un sistema de control medible.
Fuentes técnicas principales
- Koenig & Bauer MetalPrint · Thermal Dryer (Coating), documentación de hornos térmicos tipo wicket, AirFlow Pro y zona de enfriamiento.
- Koenig & Bauer MetalPrint · Thermal Drying Ovens, uniformidad térmica, transporte de hojas, circulación de aire y enfriamiento.
- Koenig & Bauer MetalPrint · MetalCoat 471, configuración de líneas de coating y control térmico.
- Fluke Process Instruments · Metal Packaging – 3 Piece Can Coating Wicket & Side Stripe, perfilado de temperatura y tiempo a temperatura en hornos wicket.
- Fluke Process Instruments · Metal Coating, relación entre temperatura del producto, tiempo y curado de recubrimientos.
- Sherwin-Williams Packaging Coatings · Capacidades de aplicación y fabricación, validación de procesos de aplicación, curado y fabricación según la operación real del cliente.
Nota de alcance: las temperaturas, tiempos y límites de aceptación deben proceder de la ficha técnica vigente del recubrimiento, la homologación del sistema y las condiciones validadas de la línea. Este artículo no establece una configuración térmica universal.