

Un barniz puede parecer duro al tacto y, sin embargo, marcarse con facilidad; puede soportar un rayado puntual y desgastarse rápidamente por fricción repetida; o puede resistir la abrasión y fallar por pérdida de adherencia. En metalgrafía, dureza, resistencia al rayado y resistencia a la abrasión describen comportamientos distintos y no deberían utilizarse como si fueran sinónimos.
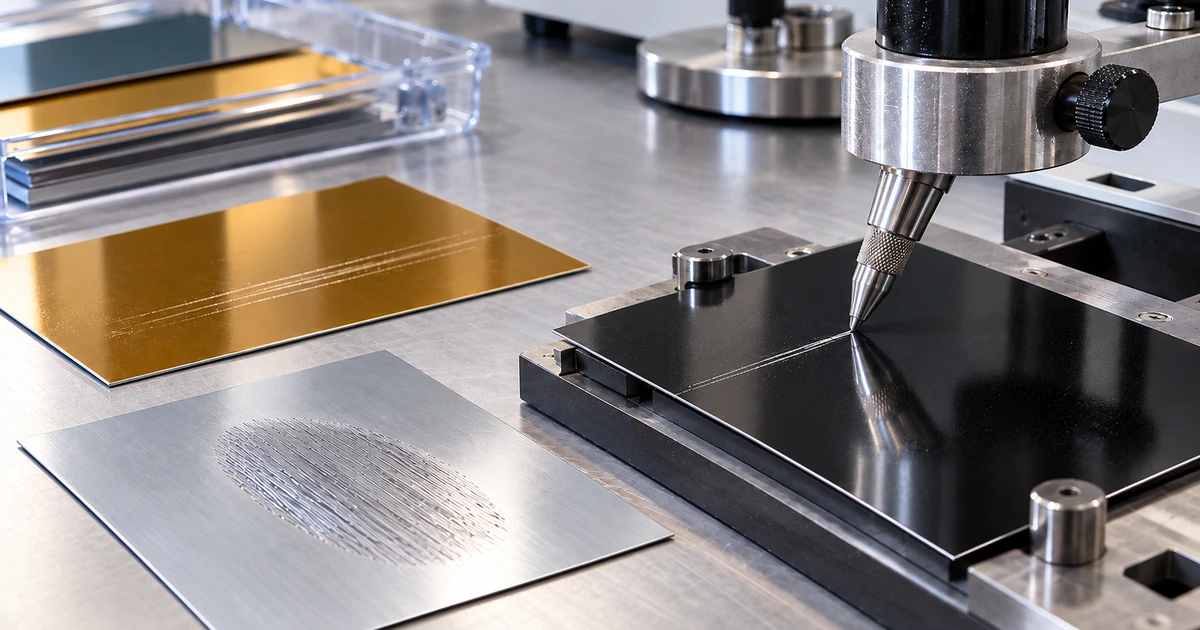
La diferencia importa porque estos controles se emplean para investigar problemas reales: marcas durante manipulación, roce entre hojas o envases, desgaste en transporte, contacto con guías, pérdida de brillo, arañazos, exposición de capas inferiores o deterioro de una decoración. Elegir mal el ensayo puede producir un dato correcto que no responda a la pregunta del proceso.
Esta guía explica qué evalúa cada familia de ensayo, qué información puede aportar en barnices sobre hojalata y aluminio y qué conclusiones no deben extraerse de un resultado aislado.
Tres conceptos próximos, pero no equivalentes
En lenguaje de planta es frecuente agrupar bajo expresiones como «barniz duro» o «barniz que aguanta el roce» fenómenos que responden a mecanismos diferentes. Conviene separarlos desde el principio.
| Propiedad | Qué se intenta valorar | Ejemplo de solicitación |
|---|---|---|
| Dureza de película | Resistencia de la superficie a una acción mecánica definida, según el método utilizado. | Marcado o deformación superficial producida por un útil de dureza conocida. |
| Resistencia al rayado | Capacidad del recubrimiento para soportar el desplazamiento de un estilete o elemento cargado sin que se produzca el modo de fallo definido. | Un contacto localizado que recorre la superficie y puede llegar a penetrar la película. |
| Resistencia a la abrasión | Capacidad para soportar desgaste acumulativo producido por fricción repetida. | Rozamiento continuado durante manipulación, transporte o contacto con otros elementos. |
Además existe el marcado superficial o mar resistance, que se ocupa de alteraciones superficiales que pueden ser visibles sin llegar necesariamente a penetrar hasta el sustrato. ISO 12137:2011 trata específicamente este comportamiento mediante un estilete curvo. Esta distinción ayuda a evitar que toda marca visible se clasifique automáticamente como «rayado» en sentido penetrante.
La dureza depende del método con el que se mida
Hablar de «dureza del barniz» sin indicar el método deja la información incompleta. En recubrimientos orgánicos existen diferentes formas de provocar una deformación o marca y cada método responde de manera distinta a la película, al sustrato y a las condiciones del ensayo.
Uno de los procedimientos más extendidos es la dureza por lápiz. ISO 15184:2020 especifica un método en el que lápices de dureza conocida se desplazan sobre la película. Puede aplicarse a una sola capa o a la capa superior de un sistema multicapa y está destinado a superficies lisas.
La propia ISO advierte de una limitación especialmente importante: el ensayo es más útil para obtener valoraciones relativas entre paneles con diferencias suficientemente claras que para comparar de manera absoluta recubrimientos diferentes con durezas próximas. Por tanto, un grado de lápiz no debería tratarse como una propiedad universal e independiente del procedimiento.
ASTM D3363-22 utiliza igualmente lápices o minas de dureza conocida sobre recubrimientos orgánicos aplicados a sustratos duros. La norma destaca que pueden aparecer diferencias entre laboratorios por los propios lápices, sus fabricantes, los lotes y los paneles utilizados. Para seguimiento de producción, esto refuerza una práctica básica: mantener constante el material de ensayo y registrar su procedencia.
La dureza por lápiz puede seguir el curado, pero no demuestra por sí sola un curado correcto
ASTM D3363 reconoce que la dureza por lápiz se ha utilizado también para seguir el curado de recubrimientos, especialmente en películas secadas mediante calor. Esa utilidad no convierte el ensayo en una medida directa del grado de curado.
Durante el proceso, una película insuficientemente curada puede presentar una respuesta más blanda y aumentar su dureza a medida que progresa la transformación. Sin embargo, el mismo resultado puede verse afectado por formulación, espesor de película, sustrato, temperatura, envejecimiento y método de ensayo.
Por eso, si existe una sospecha de infracurado, el resultado de dureza debe interpretarse junto con el perfil térmico real, la resistencia química, la adherencia y las demás propiedades relevantes. La dureza puede formar parte del diagnóstico, pero no debería sustituirlo.
Rayado: hay que definir qué fallo se está buscando
En un ensayo de rayado se aplica una carga mediante un estilete que se desplaza sobre la superficie. ISO 1518-1:2023 determina la resistencia a la penetración por rayado de una capa o sistema multicapa mediante un estilete sometido a una carga definida.
El método puede emplearse como ensayo de conformidad con una carga especificada o aumentando la carga para determinar el punto en el que se produce la penetración definida. En un sistema multicapa, el estilete puede alcanzar el sustrato o una capa intermedia, según el objetivo y la forma de evaluación.
Esto hace necesario describir con precisión el criterio de fallo. No es lo mismo registrar la primera marca visible, la rotura de la capa superior, la penetración hasta una capa inferior o la exposición del metal. Dos laboratorios pueden hablar de «resistencia al rayado» y estar evaluando eventos diferentes si el procedimiento no queda fijado.
ISO 22557:2019 ofrece otra aproximación mediante un útil con resorte y admite estilete de punta o de disco. Su diseño permite también trabajar sobre superficies curvas y muestras relativamente pequeñas. Esto recuerda que no existe un único ensayo de rayado adecuado para cualquier geometría o problema práctico.
Marcado superficial y rayado penetrante no deberían confundirse
Una superficie puede quedar visualmente marcada sin que la película haya sido atravesada. Este tipo de deterioro puede ser crítico en acabados decorativos porque altera brillo o apariencia aunque la protección funcional continúe intacta.
ISO 12137:2011 utiliza un estilete curvo para valorar la resistencia al marcado superficial y está orientada principalmente a comparaciones relativas entre recubrimientos. ASTM D5178-21(2026) también determina la fuerza necesaria para producir este tipo de marca en películas orgánicas sobre superficies planas y lisas.
Esta separación resulta especialmente útil cuando el defecto de planta es principalmente estético. Una pérdida de aspecto por roce superficial no debe interpretarse automáticamente como una perforación del barniz ni como una pérdida de adherencia.
La abrasión estudia desgaste acumulativo
La abrasión introduce otro mecanismo. En lugar de buscar el efecto de un único contacto localizado, el ensayo somete la película a una acción repetida que va produciendo desgaste.
ISO 7784-2:2023 determina la resistencia a la abrasión mediante dos ruedas abrasivas de caucho cargadas que actúan sobre una probeta que gira. ASTM D4060-25 utiliza el abrasímetro Taber sobre recubrimientos aplicados a superficies planas y rígidas, como paneles metálicos.
ASTM indica que su método es similar en contenido a ISO 7784-2, pero no técnicamente equivalente. Por tanto, un resultado procedente de una norma no debería convertirse directamente en un valor de la otra.
La resistencia observada depende además de las condiciones concretas del ensayo. Tipo y estado de los elementos abrasivos, carga, número de ciclos, reacondicionamiento, preparación de la probeta y forma de expresar el resultado deben mantenerse controlados. Un valor de abrasión sin estas condiciones tiene poca utilidad comparativa.
Más ciclos o mayor carga no significan necesariamente un ensayo más representativo
Un ensayo acelerado puede ser útil para separar rápidamente sistemas con comportamientos distintos, pero aumentar la severidad no garantiza que se reproduzca mejor el mecanismo real de desgaste.
En producción, el barniz puede rozar contra otra hoja, un envase, una guía, una cinta, un elemento de transporte o un embalaje. El contacto puede ser deslizante, vibratorio, intermitente o concentrarse en zonas determinadas. El abrasímetro normalizado proporciona una solicitación controlada y repetible, no una reproducción automática de todas esas situaciones.
Por eso conviene distinguir dos preguntas: qué sistema resiste mejor bajo un método normalizado y qué sistema resiste mejor la operación industrial que está causando el defecto. Ambas pueden estar relacionadas, pero no son idénticas.
El brillo puede cambiar antes de que aparezca un desgaste evidente
En acabados decorativos, el primer síntoma de roce puede ser una modificación de la microgeometría superficial que se manifiesta como pérdida o cambio de brillo. La superficie puede parecer mateada o marcada sin que exista todavía una pérdida importante de masa ni exposición de capas inferiores.
Por eso, cuando la apariencia sea crítica, puede ser útil combinar el control mecánico con una medición objetiva del brillo antes y después de la solicitación. PortalGraf desarrolla este control en Medición del brillo en impresos y barnices: cómo elegir 20°, 60° u 85° y controlar el proceso.
La pérdida de brillo no equivale por sí sola a una pérdida de protección. Del mismo modo, una película puede conservar una apariencia aceptable y haber sufrido daño funcional. La evaluación debe corresponder al requisito real del producto.
Una buena dureza no garantiza resistencia a la abrasión
Una de las interpretaciones más problemáticas consiste en ordenar los barnices desde «más duro» a «más resistente» como si todas las propiedades mecánicas evolucionaran juntas. No tiene por qué ser así.
La respuesta al lápiz, la penetración por estilete y el desgaste repetitivo involucran mecanismos diferentes. Una película relativamente dura puede ser frágil frente a otra solicitación; una película más flexible puede responder mejor a determinados roces o deformaciones; y la composición superficial puede modificar el coeficiente de fricción y el aspecto del desgaste.
Por tanto, un ensayo de dureza no debe utilizarse como sustituto directo de uno de abrasión cuando el problema real es desgaste, ni la abrasión debería utilizarse para concluir que una película está correctamente adherida.
Adherencia, dureza y rayado también son propiedades distintas
Cuando un estilete arranca material o deja una marca profunda puede aparecer la tentación de interpretar el resultado como «mala adherencia». Sin embargo, la resistencia al rayado incluye la respuesta de la propia película y no identifica necesariamente la interfaz responsable.
El ensayo de adherencia mediante corte en rejilla aplica otro tipo de solicitación y responde a una pregunta diferente. Tampoco él mide dureza ni resistencia al desgaste.
Esta separación es útil durante el diagnóstico: si un barniz se raya con facilidad pero conserva buena adherencia, el problema no debe abordarse automáticamente como una pérdida de unión al sustrato. Y si una película dura se desprende durante una deformación, aumentar su dureza puede incluso alejarse de la causa real.
El espesor, el sustrato y el sistema de capas pueden modificar el resultado
Los ensayos mecánicos actúan sobre una película soportada por un sustrato. Por ello, la respuesta no depende únicamente de la formulación del barniz.
El espesor de la película, la rigidez del metal, la presencia de bases o tintas, el curado de cada capa y la topografía superficial pueden influir en la forma en que aparece el fallo. ISO 15184 limita expresamente la prueba de lápiz a superficies lisas, y ASTM D3363 advierte que el sustrato puede condicionar la interpretación cuando no proporciona un soporte suficientemente duro.
En metalgrafía, una comparación útil debería realizarse sobre construcciones equivalentes: mismo metal o una referencia controlada, mismo sistema de capas, cantidades aplicadas comparables y condición de curado definida.
El ensayo debe responder al defecto que se intenta evitar
Antes de seleccionar un control conviene describir el problema observado. Algunos ejemplos:
| Problema observado | Control que puede aportar información | Precaución |
|---|---|---|
| Película aparentemente blanda después del horno | Dureza comparativa junto con control del curado. | La dureza no demuestra por sí sola el grado de curado. |
| Marca localizada por contacto con guía o elemento rígido | Rayado o marcado superficial según el tipo de defecto. | Hay que definir si se busca marca visual o penetración. |
| Pérdida progresiva de acabado por roce repetido | Abrasión bajo método controlado. | El ensayo debe correlacionarse con el mecanismo real si se usa para predecir servicio. |
| Pérdida de brillo por manipulación | Marcado superficial y medición de brillo. | Una variación estética no implica necesariamente pérdida de barrera. |
| Desprendimiento de película | Adherencia y análisis de interfaces. | No debe atribuirse automáticamente a falta de dureza. |
Comparar contra una referencia suele ser más útil que buscar un valor universal
En muchos controles de barnices, el valor más útil no es un límite genérico tomado de otro sistema, sino la comparación frente a una construcción ya validada.
Esto es particularmente claro en la dureza por lápiz: ISO 15184 señala que el método resulta más útil para establecer valoraciones relativas entre paneles con diferencias apreciables. ASTM D3363 destaca además la variabilidad asociada a lápices, lotes, fabricantes y sustratos.
La misma cautela debe extenderse al rayado y a la abrasión. El criterio de aceptación debería proceder de una especificación, una homologación, una referencia histórica válida o un estudio que relacione el ensayo con el comportamiento real del producto. No existe un valor universal de dureza, carga de rayado o ciclos de abrasión válido para todos los barnices metalgráficos.
Qué conviene registrar
Para que el dato pueda compararse entre producciones, no basta con anotar «dureza H» o «abrasión correcta». Según el método, conviene conservar:
- identificación del barniz, lote y sistema completo de capas;
- sustrato, espesor y estado superficial;
- cantidad aplicada y condiciones de curado;
- tiempo transcurrido entre curado y ensayo cuando pueda influir;
- norma o procedimiento utilizado;
- equipo, útil, estilete, lápiz o material abrasivo empleado;
- carga, ciclos, velocidad u otras condiciones definidas por el método;
- criterio exacto de fallo;
- resultado de la referencia utilizada para comparación;
- cualquier observación visual complementaria, como cambio de brillo o exposición de capas inferiores.
La trazabilidad del propio instrumento y de los consumibles también importa. PortalGraf desarrolla el criterio general en Calibración, verificación y trazabilidad metrológica en artes gráficas: cómo saber si una medición es fiable.
La ficha de laboratorio complementa esta interpretación
PortalGraf dispone además de la Ficha de laboratorio: control del barniz de acabado sobre hojalata y aluminio, orientada al trabajo práctico y al registro de controles.
La función de esta guía es distinta: explicar por qué dureza, rayado y abrasión no deben intercambiarse y cómo decidir qué ensayo aporta información frente a un defecto concreto. La ficha puede utilizarse como apoyo operativo una vez definido el control apropiado.
Conclusión
Dureza, rayado y abrasión forman parte del control mecánico de un barniz, pero responden a preguntas diferentes. La dureza por lápiz proporciona una valoración comparativa de la respuesta superficial; el rayado estudia la resistencia frente a una acción localizada y cargada; el marcado superficial se centra en alteraciones visibles sin necesidad de penetración; y la abrasión evalúa desgaste acumulativo bajo fricción repetida.
Interpretar correctamente estos ensayos exige mantener controlados sustrato, espesor, sistema de capas, curado y procedimiento. También exige reconocer sus límites: una película dura no es necesariamente más resistente al desgaste, una buena abrasión no demuestra adherencia y una marca superficial no equivale siempre a una perforación del recubrimiento.
El ensayo más útil es el que reproduce el mecanismo que se quiere estudiar o que ha sido correlacionado con él. Cuando esa correlación no existe, los resultados deben utilizarse como comparación controlada, no como una predicción universal del comportamiento del envase.
Fuentes y referencias técnicas
- ISO 15184:2020; Paints and varnishes — Determination of film hardness by pencil test. ISO.
- ASTM D3363-22; Standard Test Method for Film Hardness by Pencil Test. ASTM International.
- ISO 1518-1:2023; Paints and varnishes — Determination of scratch resistance — Part 1: Constant-loading method. ISO.
- ISO 22557:2019; Paints and varnishes — Scratch test using a spring-loaded pen. ISO.
- ISO 12137:2011; Paints and varnishes — Determination of mar resistance. ISO.
- ASTM D5178-21(2026); Standard Test Method for Mar Resistance of Organic Coatings. ASTM International.
- ISO 7784-2:2023; Paints and varnishes — Determination of resistance to abrasion — Part 2. ISO.
- ASTM D4060-25; Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser. ASTM International.