

Un barniz puede presentar buen aspecto, brillo uniforme y un gramaje aparentemente correcto y, aun así, dejar puntos del metal insuficientemente protegidos. En metalgráficas, controlar la continuidad de la película significa comprobar que el recubrimiento forma una barrera suficientemente íntegra sobre la superficie que debe proteger y que no existen discontinuidades capaces de dejar el sustrato expuesto.
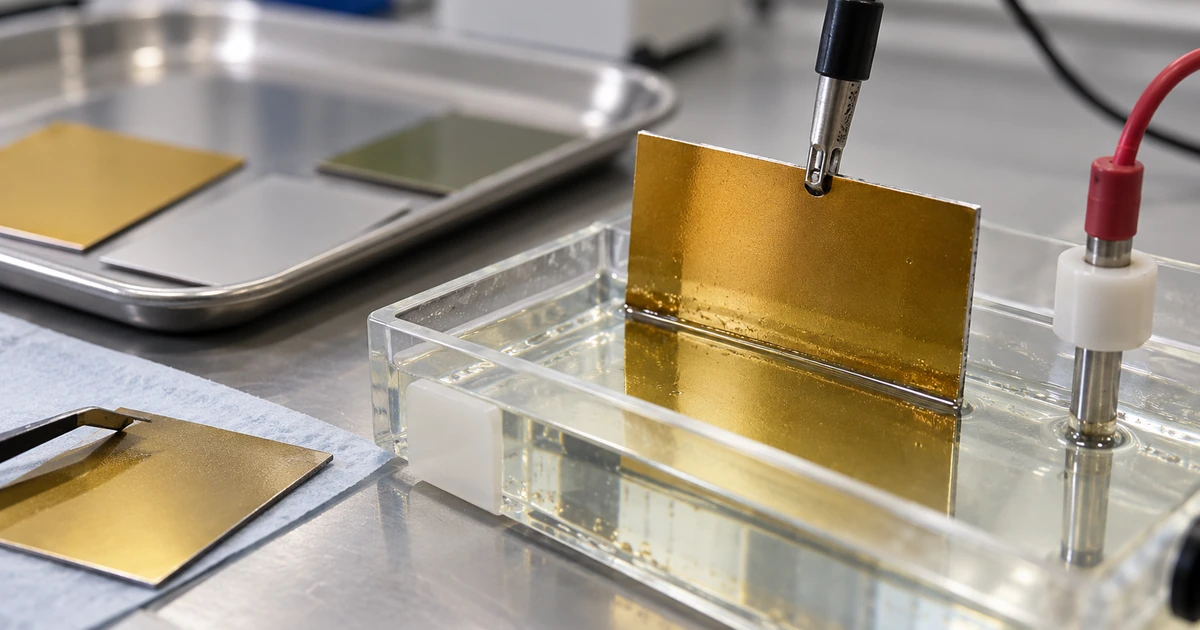
Este control es especialmente importante en recubrimientos interiores de envases, tapas y componentes que estarán en contacto con productos potencialmente corrosivos, pero también resulta útil para diagnosticar problemas de aplicación, curado, manipulación o conformado. La continuidad no debe confundirse con el espesor ni con la adherencia: son propiedades relacionadas, pero una no demuestra automáticamente las otras.
Continuidad, porosidad y metal expuesto no son exactamente lo mismo
En lenguaje de planta es habitual hablar de «porosidad» para referirse a cualquier punto en el que el recubrimiento deja pasar corriente o permite detectar el metal. Conviene, sin embargo, separar varios conceptos.
- Continuidad de película: capacidad del recubrimiento para formar una barrera sin interrupciones relevantes sobre la superficie protegida.
- Discontinuidad: cualquier interrupción localizada de esa barrera: un poro, una grieta, un punto sin cubrir, un arañazo, una rotura producida durante el conformado o un defecto similar.
- Metal expuesto: zona en la que el sustrato queda accesible a un electrolito o reactivo a través del recubrimiento.
- Permeabilidad: paso de moléculas o iones a través de una película que puede parecer continua. No es equivalente a encontrar un agujero físico claramente definido.
Esta distinción importa porque un ensayo eléctrico de integridad no «ve» necesariamente la geometría del defecto. Lo que detecta es que existe un camino conductor hasta el metal. Del mismo modo, una inspección visual puede localizar una raya o una falta de recubrimiento grande, pero no demostrar que no existan microdiscontinuidades invisibles.
Por qué una película visualmente correcta puede fallar
La apariencia superficial solo informa de una parte del problema. Una película puede verse uniforme y presentar zonas de metal expuesto demasiado pequeñas para detectarse a simple vista. También puede salir correctamente de la línea de barnizado y sufrir después daños durante corte, troquelado, embutición, estampación, rebordeado o manipulación.
Por eso conviene distinguir entre el control de la hoja barnizada en plano y el control del componente después de su transformación. El primero estudia la integridad antes de la transformación; el segundo comprueba la continuidad después de las operaciones de conformado. Ninguno determina por sí solo el grado de curado ni demuestra la aptitud completa del envase para su uso final.
Este punto es especialmente importante en tapas y piezas conformadas. Una película que supera un control en plano puede abrir microgrietas en radios, nervios, zonas de mayor deformación o bordes. En esos casos, el problema no es necesariamente que el barniz se aplicara mal: puede existir una incompatibilidad entre película, curado, espesor, sustrato y severidad del conformado.
De dónde pueden aparecer las discontinuidades
Las causas pueden generarse en diferentes etapas y no conviene atribuirlas automáticamente al barniz. Como hipótesis de investigación, según el defecto observado, pueden considerarse:
- mala humectación de la superficie;
- contaminación, aceite, silicona, humedad o suciedad sobre el metal;
- espuma, partículas o inclusiones en el recubrimiento;
- defectos de transferencia o nivelación;
- cantidad aplicada insuficiente o distribución no uniforme;
- curado inadecuado que deja una película demasiado débil;
- contactos, arañazos o daños durante transporte y manipulación;
- roturas producidas posteriormente durante conformado;
- bordes cortados, zonas de soldadura u otras áreas constructivamente expuestas que deben interpretarse aparte.
Una lectura eléctrica elevada, obtenida con un montaje comprobado, es un indicador de desviación, no un diagnóstico de causa ni una medida directa del número, tamaño o superficie total de los poros. Para investigar correctamente hay que relacionarlo con posición del defecto, lote, cara, gramaje, curado, patrón de aplicación y proceso posterior.
Ensayo eléctrico de continuidad: qué mide realmente
Uno de los controles más extendidos en envase metálico es el ensayo conocido como enamel rating, prueba de exposición de metal o ensayo de porosidad. El principio es sencillo: se pone la superficie barnizada en contacto con un electrolito conductor y se aplica una pequeña diferencia de potencial entre ese electrolito y el metal del envase o de la muestra.
El barniz orgánico actúa normalmente como aislante. Si la película está íntegra, la corriente que puede circular es muy baja. Cuando existen discontinuidades que permiten al electrolito alcanzar el metal, se cierra el circuito y aumenta la corriente medida. Equipos industriales expresan habitualmente ese resultado en miliamperios (mA).
Fabricantes de equipos como Sencon describen este método para latas, tapas, cierres y también muestras de hoja barnizada. En sus sistemas se utiliza habitualmente una solución salina conductora y una tensión de ensayo controlada. Estos datos sirven para entender el principio, pero no deben trasladarse sin más a cualquier procedimiento interno: la composición del electrolito, la tensión, el tiempo de medida, el área ensayada y la geometría forman parte del método y deben mantenerse constantes si se quieren comparar resultados.
Una lectura nula o muy baja también exige comprobar el montaje. Un circuito interrumpido puede aparentar una película íntegra, y una zona que no entra en contacto con el electrolito queda fuera del ensayo. La guía de Sencon describe estas limitaciones. Antes de aceptar el resultado, hay que seguir las comprobaciones del equipo y del procedimiento aplicable.
Un valor en mA no tiene significado sin el método
Dos resultados numéricos no son comparables si se han obtenido con distinta superficie expuesta, tensión, electrolito, tiempo, temperatura o geometría de contacto. Tampoco existe un límite universal en mA válido para todos los barnices, formatos y usos.
El criterio de aceptación debe proceder de la especificación correspondiente al producto, del sistema homologado o de límites validados internamente frente al comportamiento real. Un valor que sea aceptable para una combinación concreta de envase y contenido puede no serlo para otra.
| Variable del ensayo | Por qué debe controlarse |
|---|---|
| Electrolito | Su conductividad afecta directamente a la corriente medida. |
| Tensión aplicada | Modificarla cambia la respuesta eléctrica y puede impedir comparaciones. |
| Tiempo de medida | Debe ser repetible; no es equivalente leer inmediatamente que mantener el potencial durante un tiempo definido. |
| Área ensayada | Mayor superficie puede ofrecer más oportunidades de encontrar discontinuidades. |
| Geometría de muestra | No se comporta igual una hoja plana que una tapa conformada con radios y deformaciones. |
| Contacto eléctrico | Comprobar la conexión al sustrato. Una interrupción puede producir una lectura falsamente baja. |
| Nivel y zona mojada | Definir qué superficie alcanza el electrolito y evitar que este contacte con bordes de corte que no forman parte de la zona evaluada. |
| Temperatura y preparación | Registrar las condiciones previstas por el procedimiento y mantener la misma preparación para comparar resultados. |
Hoja plana y pieza conformada responden preguntas diferentes
Medir una muestra de hoja barnizada permite estudiar la integridad de la película después de aplicación y curado, antes de que intervengan operaciones de transformación. Es útil para separar problemas de barnizado de problemas generados posteriormente.
El ensayo sobre la pieza terminada añade otra información: si el recubrimiento ha conservado su continuidad después de las deformaciones y operaciones mecánicas. Por eso, para determinados componentes, tiene sentido disponer de referencias en ambos estados.
No debe atribuirse al conformado un aumento de corriente sin revisar antes el área mojada, el adaptador, los bordes y las condiciones de ensayo. Hoja y pieza necesitan referencias y criterios adecuados a cada montaje; sus cifras brutas no son directamente intercambiables.
Si el método está comprobado y la pieza conformada incumple su criterio mientras la hoja cumple el suyo, resulta razonable investigar flexibilidad, curado, arquitectura de capas, deformación y localización del defecto. Es una orientación de diagnóstico, no una prueba de causa. Si la desviación ya aparece en plano, la investigación puede comenzar por aplicación, estado superficial, gramaje, contaminación y curado.
Localizar el defecto es tan importante como cuantificarlo
Una lectura eléctrica puede indicar que existe metal accesible, pero por sí sola no siempre revela dónde está. Para el diagnóstico de proceso interesa combinar la cifra con métodos capaces de mostrar la posición de las discontinuidades.
Los ensayos químicos con soluciones de sulfato de cobre se han utilizado para revelar discontinuidades en recubrimientos sobre hojalata. Allí donde el reactivo alcanza el metal a través de un defecto puede producirse una indicación visible. Literatura técnica sobre hojalata y trabajos recientes en envases alimentarios describen este tipo de ensayo como una forma útil de localizar defectos que pueden ser difíciles de apreciar visualmente.
Es un método de diagnóstico y debe tratarse como tal: utiliza reactivos químicos, puede alterar la muestra y exige un procedimiento de laboratorio, medidas de seguridad y criterios de interpretación definidos. La formulación y la interpretación deben corresponder al sustrato y al recubrimiento estudiados: un procedimiento para hojalata no debe trasladarse automáticamente al aluminio. No debería improvisarse directamente en producción ni utilizarse como sustituto automático del método establecido por la empresa o el cliente.
Qué aporta la inspección visual
La inspección visual sigue siendo necesaria porque permite identificar patrones que una cifra global oculta. Conviene observar la muestra con iluminación suficiente y buscar si los defectos se concentran:
- en una banda longitudinal o transversal;
- en bordes de hoja;
- en posiciones repetitivas asociables al sistema de aplicación;
- en zonas de contacto o transporte;
- en radios o nervios después de conformado;
- alrededor de partículas, cráteres, puntos de retracción o arañazos.
Como orientación de diagnóstico, un patrón que se repite de hoja en hoja justifica investigar elementos de aplicación, transporte o transformación asociados a esa posición. La repetición ayuda a plantear hipótesis; no identifica por sí sola la causa.
La continuidad no debe evaluarse aislada del gramaje y del curado
Aumentar la cantidad aplicada puede reducir determinados fallos de cobertura, pero no convierte automáticamente la película en correcta. Un exceso de barniz puede introducir otros problemas, y un defecto de humectación puede persistir aunque el gramaje medio sea suficiente.
Por eso conviene relacionar este control con la determinación del gramaje de película seca y con el perfil térmico real del proceso. Una combinación de gramaje, continuidad y curado aporta mucha más información que cualquiera de esas variables por separado.
También debe evitarse confundir continuidad con adherencia. El ensayo de corte en rejilla estudia el comportamiento del recubrimiento frente a cortes y desprendimiento según un procedimiento definido; no mide directamente cuántos puntos de metal quedan accesibles a un electrolito.
Una lectura correcta no demuestra por sí sola la vida útil
El ensayo eléctrico convencional es muy útil para control de producción porque es rápido y sensible a exposición de metal, pero no debe interpretarse como una caracterización completa de la barrera.
Un estudio de 2025 sobre tapas de hojalata con recubrimientos de poliéster encontró que las lecturas de enamel rating no reflejaban las diferencias de protección observadas mediante espectroscopia de impedancia electroquímica (EIS). También observó deterioro asociado al ensayo previo. Estos resultados corresponden a los sistemas y condiciones estudiados, no a todos los barnices. Aconsejan no asumir que la medición es inocua para una muestra que después se utilizará en otros ensayos.
La EIS aporta otra evaluación del comportamiento electroquímico del recubrimiento. Sus resultados requieren interpretación y condiciones de ensayo definidas; tampoco equivalen por sí solos a demostrar la vida útil del envase con su contenido real.
Cómo interpretar una desviación en producción
Ante una lectura anormal, la primera comprobación debe ser el ensayo: funcionamiento del equipo, conexiones, electrolito, nivel y montaje. Después puede compararse con una referencia adecuada al procedimiento. Si la desviación se confirma, conviene investigar si coincide con alguno de estos factores:
- nuevo lote de metal o de barniz;
- cambio de cara o condición superficial;
- modificación de viscosidad o temperatura del barniz;
- cambio de gramaje o patrón de aplicación;
- cambio de velocidad o condiciones térmicas del horno;
- daños mecánicos durante transporte;
- cambio de herramienta o condiciones de conformado;
- localización repetitiva del defecto en una posición concreta.
La localización ayuda a priorizar comprobaciones: una distribución aleatoria, una franja constante y una concentración en radios de conformado plantean hipótesis diferentes. Ningún patrón sustituye la comprobación de la causa.
Registrar tendencia es más útil que guardar una cifra aislada
En control de proceso, el valor de una medición aumenta cuando puede compararse con su historial. Se propone registrar producto, lote, material, cara, formato, barniz, hora, línea, condiciones de proceso, resultado y localización de defectos. Para que la tendencia sea interpretable, debe quedar identificada también la versión del procedimiento, el equipo y adaptador, área evaluada, electrolito, tensión, tiempo y condiciones de preparación.
Cuando se ensayan piezas transformadas, también conviene identificar herramienta, cavidad o estación cuando sea posible. Si una desviación se concentra sistemáticamente en una determinada posición de fabricación, esa trazabilidad puede reducir mucho el tiempo de diagnóstico.
Qué debería demostrar un control de continuidad bien planteado
El objetivo no es obtener siempre «cero» como cifra aislada ni convertir un único ensayo en garantía absoluta. Un control sólido debería permitir demostrar que:
- la película aplicada presenta una integridad compatible con la especificación establecida;
- el método de ensayo es repetible y está claramente definido;
- los límites utilizados pertenecen a ese producto y a esa geometría;
- el conformado no introduce un nivel inaceptable de metal expuesto;
- las desviaciones pueden localizarse y relacionarse con el proceso;
- los resultados se interpretan junto con gramaje, curado, adherencia y uso final.
La continuidad del barniz es, en definitiva, una propiedad funcional. No basta con que la superficie parezca bien recubierta: la película debe seguir actuando como barrera allí donde el diseño del envase exige protección, después de haber atravesado aplicación, curado, manipulación y transformación.
Para situar este ensayo en el proceso, consulta la guía general de barnizado. Si los defectos aparecen durante aplicación, conviene revisar la mojabilidad del metal; si aparecen al transformar, la flexibilidad y el conformado. La función protectora final requiere además valorar la resistencia química según el uso.
Fuentes y referencias técnicas
- Sencon. Enamel Rating: Reference Guide, versión 1.0 (2019), para principio de medida, montaje y comprobaciones; y documentación del SI9200. La preparación del electrolito debe seguir el procedimiento validado aplicable.
- Smithers. Lacquer Integrity: descripción del ensayo eléctrico de integridad y de métodos de localización con sulfato de cobre.
- Petrović, Z. et al. (2023). Porosity and discontinuity of food can protective coatings; simple chemical tests and serious consideration. Meat Technology, 64(2), 248–251. DOI: 10.18485/meattech.2023.64.2.45.
- Assessment of enamel rating testing as a quality inspection tool for food can applications. Food Packaging and Shelf Life, 50 (2025), 101549. DOI: 10.1016/j.fpsl.2025.101549.