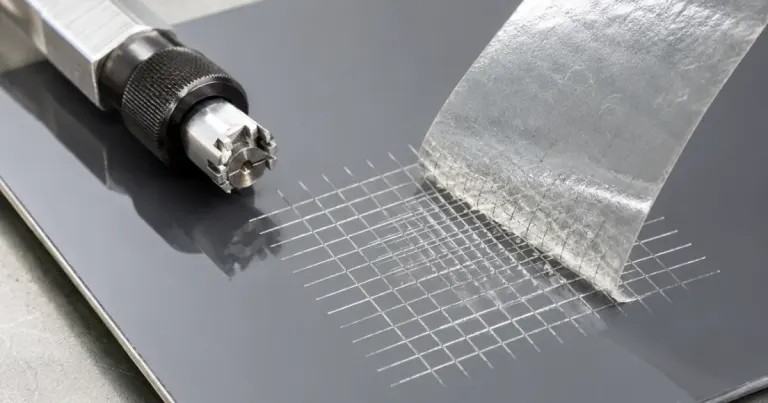
El corte en rejilla o cross-cut es un ensayo empírico para evaluar cómo resiste un recubrimiento la separación cuando se practica una retícula de cortes hasta el sustrato. Es muy útil para control de proceso y comparación, pero no debe interpretarse como una medición cuantitativa de la fuerza de adherencia.
Qué evalúa realmente el corte en rejilla
ISO 2409:2020 define el método para valorar la resistencia de pinturas y barnices a separarse del sustrato cuando se realiza un patrón de cortes en ángulo recto que atraviesa el recubrimiento. El resultado depende, entre otros factores, de la adherencia al sustrato o entre capas, pero la propia norma advierte que el procedimiento no es un método para medir la adherencia.
Esta distinción es importante en control de calidad. El ensayo permite clasificar el comportamiento del sistema, detectar diferencias grandes, comparar lotes o comprobar un criterio acordado. No proporciona por sí mismo una fuerza de adherencia expresada en unidades físicas. Cuando se necesita una determinación mediante arrancamiento, ISO 2409 remite a métodos como ISO 4624.
Idea clave: un resultado de corte en rejilla describe el comportamiento del recubrimiento bajo ese procedimiento. No demuestra por sí solo cuánto esfuerzo soportará una pieza durante embutición, plegado, esterilización, impacto, abrasión u otras solicitaciones de servicio.
ISO 2409 y ASTM D3359 no son intercambiables
En la industria se citan con frecuencia ISO 2409 y ASTM D3359, pero no deben mezclarse sus procedimientos ni sus escalas. ISO 2409 utiliza una clasificación de 0 a 5, donde 0 representa el mejor comportamiento. ASTM D3359 emplea otros métodos y una escala expresada de forma diferente; su edición vigente D3359-23 está desarrollada específicamente para recubrimientos relativamente dúctiles sobre sustratos metálicos.
ASTM D3359 distingue además entre un método de corte en X y un método de rejilla según el espesor y el procedimiento aplicable. Por tanto, un informe debe indicar qué norma y qué método se han seguido, no limitarse a anotar «cross-cut».
Antes de ensayar: identificar el sistema y su estado
Un resultado solo es comparable si se conoce qué se está ensayando. Conviene registrar, como mínimo:
- sustrato y tratamiento superficial;
- recubrimiento o sistema de capas;
- cara y zona de la pieza;
- espesor total de película cuando sea relevante;
- condiciones y estado de secado o curado;
- tiempo transcurrido desde la aplicación;
- condiciones ambientales del ensayo;
- herramienta, separación entre cortes y procedimiento utilizado.
En un sistema multicapa el desprendimiento puede producirse entre capas y no necesariamente en la interfaz con el metal. Esa localización forma parte del diagnóstico y debe registrarse.
Preparación de la muestra
La superficie debe ser representativa y estar libre de contaminación accidental que altere el resultado. No debe asumirse simplemente que «más tiempo de curado es mejor»: la prueba debe realizarse en el estado de acondicionamiento definido por la especificación, la ficha técnica o el plan de control.
Cuando se pretende declarar conformidad con ISO 2409 en laboratorio, deben respetarse sus condiciones de ensayo y acondicionamiento. En controles de planta realizados bajo condiciones ambientales distintas, conviene registrar esas condiciones para no presentar como directamente equivalentes resultados obtenidos con procedimientos diferentes.
Procedimiento según ISO 2409:2020
1. Determinar el espesor y elegir la separación adecuada
La separación entre cortes depende del espesor total del recubrimiento y del tipo de sustrato. Para sustratos duros como el metal, ISO 2409:2020 establece como referencia:
| Espesor total del recubrimiento | Separación entre cortes en sustrato duro |
|---|---|
| Hasta 60 µm | 1 mm |
| 61–120 µm | 2 mm |
| 121–250 µm | 3 mm |
ISO 2409 no considera adecuado este método para recubrimientos de espesor total superior a 250 µm ni para recubrimientos texturados. Antes de seleccionar la cuchilla es necesario conocer el espesor; elegir la herramienta por costumbre puede invalidar la comparación.
2. Formar la rejilla
En ISO 2409:2020 se realizan seis cortes paralelos en cada dirección, con separación uniforme, formando dos series perpendiculares. Los cortes deben atravesar el recubrimiento hasta el sustrato sin convertir una presión excesiva sobre la herramienta en una fuente adicional de daño.
El estado de los filos importa: una herramienta desgastada, una presión irregular o una retícula mal espaciada pueden producir desprendimientos atribuibles al propio procedimiento.
3. Retirar las partículas sueltas según el procedimiento adoptado
No debe establecerse un único tipo de cinta ni un único ángulo de retirada para todos los métodos. ISO 2409:2020 y ASTM D3359 tienen requisitos distintos. La edición 2020 de ISO 2409 ya no especifica una fuerza concreta de la cinta; si se utiliza cinta, el tipo y la forma de aplicación deben quedar documentados para mantener la repetibilidad.
ASTM D3359-23, por su parte, exige controlar especialmente la forma de retirar la cinta y señala que las variaciones de ángulo y velocidad pueden modificar de forma importante el resultado. Por eso no es correcto convertir un intervalo angular genérico en una regla universal.
4. Examinar y clasificar
La zona se inspecciona y se asigna la clasificación correspondiente al patrón de desprendimiento. De forma resumida, la escala ISO 2409 progresa así:
| Clase ISO | Aspecto general | Área afectada aproximada |
|---|---|---|
| 0 | Bordes limpios; no se desprenden cuadrados. | Sin pérdida apreciable. |
| 1 | Pequeños desprendimientos, principalmente en intersecciones. | Hasta aproximadamente 5 %. |
| 2 | Desprendimiento en bordes y/o intersecciones. | Más de 5 % y hasta aproximadamente 15 %. |
| 3 | Pérdidas más extensas a lo largo de cortes y partes de cuadrados. | Más de 15 % y hasta aproximadamente 35 %. |
| 4 | Desprendimiento amplio de bordes y cuadrados. | Más de 35 % y hasta aproximadamente 65 %. |
| 5 | Daño superior al que puede incluirse en la clase 4. | Por encima de ese intervalo. |
La clasificación describe lo observado; no convierte automáticamente una clase en «excelente», «aceptable» o «rechazada». El criterio de aceptación debe proceder de la especificación del producto, la homologación, el cliente o el plan de control aplicable.
Qué puede alterar el resultado
- Preparación y estado del sustrato: aceites, siliconas, residuos, óxidos o tratamientos superficiales diferentes pueden modificar el anclaje.
- Compatibilidad entre capas: un fallo puede producirse entre imprimación, tinta, barniz o metal y no siempre en la interfaz que se sospechaba.
- Curado insuficiente o inadecuado: cambia la cohesión y el comportamiento mecánico de la película.
- Espesor: condiciona la herramienta y la separación de corte y puede modificar la respuesta del sistema.
- Herramienta y operador: desgaste, presión, velocidad, ángulo y evaluación visual introducen variabilidad.
- Zona ensayada: bordes, áreas conformadas o zonas con distinto tratamiento pueden comportarse de forma diferente.
Cuando existe un problema de aplicación conviene relacionar este resultado con Defectos en la aplicación de barnices: causas, diagnóstico y soluciones. Si se sospecha una incompatibilidad de formulación o mezcla, puede consultarse también Prueba de compatibilidad entre barniz, bases y disolventes.
Particularidades en aluminio y hojalata
En metalgráficas el ensayo es especialmente útil como control comparativo porque permite detectar cambios de comportamiento entre lotes, sustratos, tratamientos o condiciones de proceso. Sin embargo, una probeta plana que obtiene una buena clasificación no garantiza por sí sola el comportamiento posterior del recubrimiento durante la transformación del metal o durante el uso final.
Por eso el resultado debe interpretarse junto con variables como el sustrato, el tratamiento superficial, el gramaje o espesor de película, el perfil de curado y los ensayos funcionales exigidos al envase. Para relacionar cantidad aplicada y película seca puede consultarse Determinación del gramaje de película seca de barniz en aluminio y hojalata.
Cómo registrar un resultado útil
Una anotación como «adherencia OK» pierde casi toda la información. Un registro defendible debería incluir:
- norma, edición y método aplicado;
- identificación de muestra, lote, cara y zona;
- sustrato, sistema de recubrimiento y estado de curado;
- espesor o gramaje cuando forme parte del control;
- herramienta y separación entre cortes;
- procedimiento de retirada de partículas o cinta, cuando corresponda;
- clasificación obtenida y localización del fallo;
- criterio de aceptación utilizado;
- fotografía de la rejilla cuando el resultado sea relevante o dudoso;
- operador, fecha y condiciones de ensayo necesarias para reproducirlo.
Errores frecuentes
- Llamar al resultado «fuerza de adherencia» o tratarlo como una medición cuantitativa.
- Mezclar la escala ISO con la escala ASTM.
- Usar siempre la misma cuchilla sin considerar el espesor del recubrimiento.
- Aplicar un ángulo de retirada de cinta tomado de otro método.
- Asignar «bueno» o «malo» sin un criterio de aceptación previamente definido.
- Ignorar si el fallo se produce contra el sustrato o entre capas.
- Comparar resultados obtenidos con herramientas, condiciones o procedimientos distintos.
Cuándo hace falta otro ensayo
El corte en rejilla es un método de clasificación y cribado. Si la pregunta exige cuantificar el comportamiento de adherencia mediante una fuerza de arrancamiento, ISO 4624:2023 describe métodos de pull-off. La geometría y el espesor reducido de muchos envases metálicos pueden exigir una preparación específica para evitar deformar el sustrato, por lo que la selección del método debe hacerse en función de la pieza y del objetivo real del ensayo.
Del mismo modo, si el requisito es resistir conformado, esterilización, agentes químicos, abrasión u otra solicitación, debe utilizarse el ensayo funcional correspondiente además del corte en rejilla. Un único ensayo no sustituye la validación del sistema completo.
El resultado del corte en rejilla debe interpretarse junto con el resto del sistema. El control del proceso de barnizado en metalgráficas aporta el contexto general; la mojabilidad y el estado superficial del metal ayuda a investigar causas previas a la aplicación; y la flexibilidad y resistencia al conformado permite comprobar el comportamiento cuando la película será deformada después del barnizado.
Conclusión
El corte en rejilla es una herramienta rápida y valiosa para el control de barnices y otros recubrimientos cuando se aplica con un procedimiento definido y se interpreta dentro de sus límites. Su mayor utilidad no está en convertir una retícula en una supuesta medida absoluta de adherencia, sino en detectar cambios, clasificar el comportamiento y aportar una evidencia reproducible dentro de un sistema de control más amplio.
En metalgráficas, registrar sustrato, película, curado, herramienta, método y criterio de aceptación permite que el resultado sea comparable entre lotes y útil para investigar desviaciones. Si cambian esas condiciones, también puede cambiar el significado del ensayo.
Fuentes y bibliografía técnica
Referencias documentales utilizadas en el artículo
- ISO 2409:2020 — Paints and varnishes — Cross-cut test. Alcance, clasificación y limitaciones del ensayo de corte en rejilla.
- ASTM D3359-23 — Standard Test Methods for Rating Adhesion by Tape Test. Métodos de ensayo con cinta para recubrimientos sobre sustratos metálicos y limitaciones de interpretación.
- ISO 4624:2023 — Paints and varnishes — Pull-off test for adhesion. Métodos de arrancamiento cuando se requiere determinar el comportamiento de adherencia mediante pull-off.
- Elcometer — Cross Hatch Method. Referencia práctica sobre herramientas, cinta y diferencias operativas entre ISO 2409 y ASTM D3359.
Revisión técnica realizada el 26 de septiembre de 2026. Los criterios de aceptación deben proceder de la especificación, homologación o plan de control aplicable; no de una equivalencia universal entre clase y conformidad.